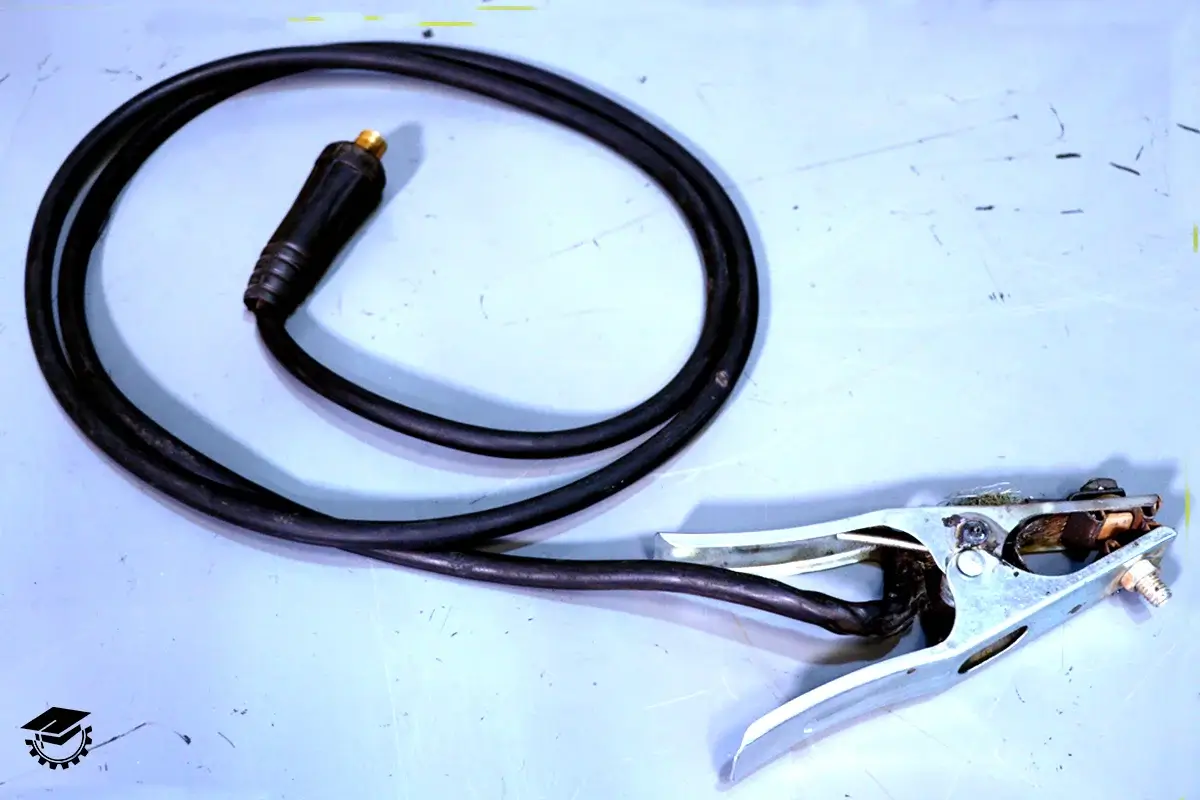
داغ شدن بیش از حد انبر و کابل جوشکاری میتواند به تجهیزات آسیب برساند، بر کیفیت جوش تأثیر بگذارد و از نظر ایمنی نیز خطراتی را ایجاد کند. از این رو درک علل داغ شدن بیش از حد انبر و کابل جوش و نحوه برطرف کردن آن بسیار دارای اهمیت است. در این نوشته و ویدئوی آموزشیِ آموزشگاه فن آموزان در مورد اینکه چرا انبر و کابل های جوش داغ میشوند و این داغ شدن چه تاثیری بر فرآیند جوش می گذارد بحث میکنیم و راه حل هایی را نیز برای خنک و ایمن نگه داشتن این تجهیزات ارائه می دهیم.

قبل از اینکه به بررسی علت داغ شدن انبر و کابل جوشکاری و راه حل های آن بپردازیم توجه داشته باشید که دوره های آموزش جوشکاری در آموزشگاه فن آموزان در حال برگزاری است. جهت مشاهده اطلاعات بیشتر روی تصویر بالا کلیک نمایید.
فهرست محتوا
ویدئو بررسی علت داغ شدن انبر و کابل جوشکاری
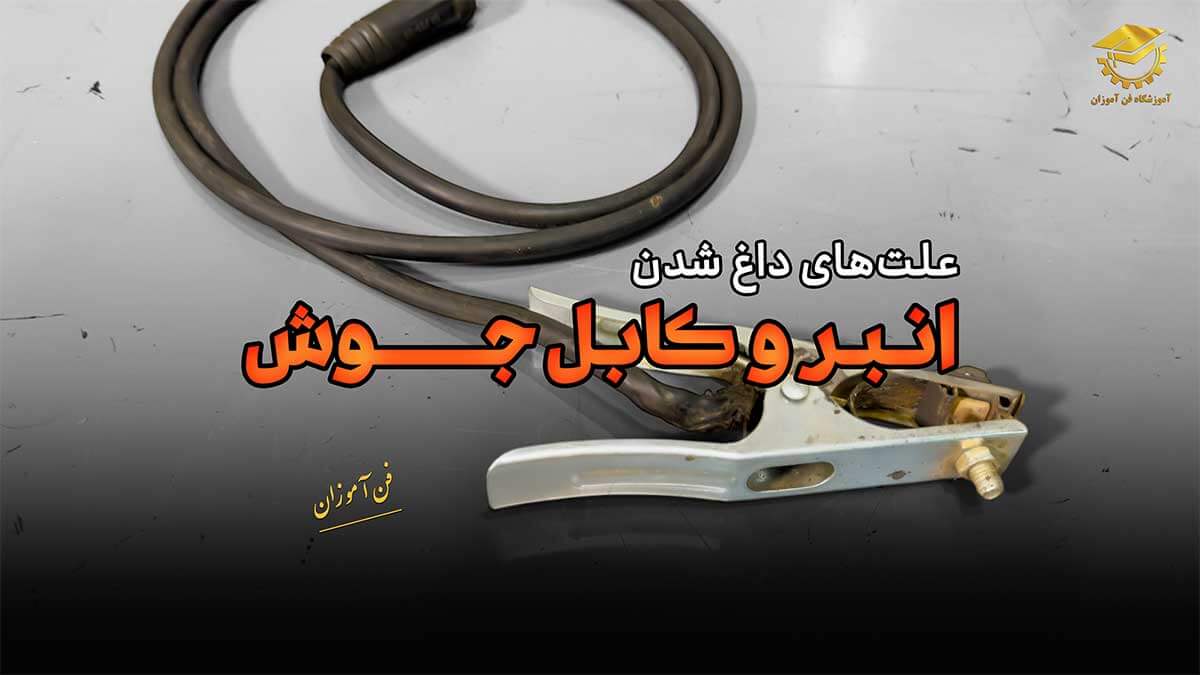
دلایل داغ شدن انبر جوشکاری
عوامل متعددی در داغ شدن انبر و کابل جوش نقش دارند. به طور کلی این مشکل می تواند تحت تاثیر عواملی مرتبط با نوع تجهیزات، شیوههای عملیاتی و شرایط محیطی بروز کند که به بررسی هر یک از آن ها خواهیم پرداخت.
- شل بودن اتصالات و پیچ و مهره هایی که به انبر اتصال بسته می شود
- شل بودن خود اتصال در زمان اتصال کابل جوش به قطعه کار
- انتخاب نامناسب قطر کابل انبر: به عنوان مثال کم بودن ضخامت سیم اتصال مربوط به انبر اتصال
- استفاده از آمپر بالا به صورت مداوم
- نوع تجهیزات
- شیوههای عملیاتی
- شرایط محیطی
که در ویدئوی آموزشی به آنها پرداخته شدن است و در ادامه به توضیح برخی علت های داغ شدن کابل و انبر جوشکاری می پردازیم.
نوع تجهیزات
بسیاری از دستگاه های جوش به روز، مجهز به سیستمهای حنک کننده ای هستند که از یک مایع خنک کننده یا هوا برای از بین بردن گرمای اضافی تولید شده در فرآیند کار استفاده میکنند. استفاده از سیستمهای خنککننده بیکیفیت یا سیستم هایی که کارایی لازم را برای از بین بردن گرما ندارند میتوانند باعث شوند که گرمای تولید شده در حین کار دفع نشود و در نتیجه انبر و کابل جوشکاری بیش از حد داغ شود. بنابراین سعی کنید که همیشه از تجهیزات متناسب با نوع جوش خود استفاده نمایید.
نکته دیگری که باید به آن دقت داشته باشید این است که تورچ و کابل جوش که مورد استفاده قرار می دهید باید دارای اندازه مناسبی باشند. یعنی اگر از تورچی که متناسب با کار نباشد استفاده کنید، تجهیزات بیش از اندازه داغ می شوند. به عنوان مثال، استفاده از تورچی که برای آمپراژ مورد استفاده خیلی کوچک باشد نمی تواند گرمای تولید شده را به خوبی از بین ببرد و در نتیجه کابل و انبر جوشکاری داغ می شود.
همچنین انتخاب نامناسب قطر کابل انبر نیز می تواند باعث بروز این مشکل شود. به عنوان مثال اگر ضخامت سیم اتصال مربوط به انبر اتصال کم باشد، می تواند باعث داغ کردن آن شود. با گذشت زمان نیز ممکن است کابل جوش، نازل و سایر تجهیزات دچار سایش و پارگی شوند. این فرسودگی میتواند باعث شود که دستگاه جوش به خوبی عملکرد خود را انجام ندهد و در نتیجه داغ کند.
علاوه بر موارد گفته شده استفاده از قطعات بیکیفیت یا معیوب نیز میتوانید به طور قابل توجهی بر فرآیند جوش تأثیر بگذارند. اجزای نامرغوب ممکن است در برابر گرمای تولید شده مقاومت نکنند و منجر به گرم شدن سریع و بیش از حد انبر و کابل جوش شوند.
شیوههای عملیاتی
در بسیاری از صنایع، همچون ساخت سازه های فولادی سنگین، نیاز است که جوش با آمپراژ بالا انجام شود. بنابراین استفاده از آمپراژ بالا برای برخی از کارها ضروری است؛ اما این نوع جوش گرمای بیش تری را هم تولید میکنند. بنابراین یکی از عوامل داغ شدن کابل و انبر می تواند مرتبط با استفاده طولانی مدت با آمپراژ بالا از دستگاه جوش باشد. به طور کلی جوشکاری مداوم و بدون وقفه و بالا بودن حجم جوش میتواند باعث شود که تورچ توانایی جذب به موقع گرما را نداشته باشد و در نتیجه قطعه کار و انبر و کابل جوش داغ شوند.
تسلط بر فرآیند جوش نیز در این زمینه بسیار حائز اهمیت است. تکنیکهای ضعیف، مانند استفاده از زوایای نادرست الکترود ها و یا فشار و حرارت بیش تر از حد لازم میتواند به داغ کردن انبر و کابل جوش کمک کند. همچنین شل بودن اتصال کابل جوش به قطعه کار و یا شل بودن پیچ و مهره های انبر اتصال هم مواردی هستند که همیشه هنگام کار باید چک شده و در صورت نیاز سفت شوند.
شرایط محیطی
علاوه بر نوع تجهیزاتی که در فرآیند جوش مورد استفاده قرار می دهید و چگونگی استفاده شما از آن ها، عوامل محیطی هم دسته دیگری از عوامل هستند که همیشه باید مورد توجه باشند و نادیده گرفتن آن ها می تواند برای شما دردسر ساز شود. از جمله این عوامل می توان به دمای محیط اشاره کرد. دمای بالای محیط میتواند گرمایش تولید شده در فرآیند کار را تشدید کند و باعث داغ شدن انبر و کابل شود.
بنابراین در محیط های گرم، از سیستمهای خنککننده قوی تری به منظور دفع گرمای اضافی استفاده کنید. همچنین سیستم تهویه محل انجام کار باید عملکرد خوبی داشته باشد. تهویه ضعیف در محل میتواند از دفع موثر گرمای اضافی تولید شده توسط دستگاه جلوگیری کند. بنابراین اطمینان از جریان هوای مناسب میتواند به کاهش مشکلات داغ شدن بیش از حد تجهیزات کمک فروانی کند.
اثرات مخرب داغ کردن انبر و کابل جوشکاری
عواقب داغ شدن بیش از حد انبر و کابل جوش بسیار قابل توجه است و میتواند هم بر فرآیند جوش و هم بر ایمنی اپراتور تأثیر بگذارد.
آسیب به تجهیزات
گرمای بیش از حد میتواند باعث تخریب یا خرابی زودرس قطعات از جمله خرابی کابل، نازلها و عایقها شود. این امر نه تنها هزینههای نگهداری را افزایش میدهد، بلکه فرآیند را نیز مختل میکند. همچنین گرمای بیش از حد مداوم میتواند طول عمر کلی تورچ را نیز کاهش دهد و نیاز به تعویض مکرر آن را ضروری کند.
کیفیت جوش پایین
داغ شدن بیش از حد انبر جوشکاری میتواند باعث ایجاد تخلخل و ناخالصی در جوش شود و استحکام و یکپارچگی آن را به خطر بیندازد. همچنین این امر میتواند منجر به شکست جوش، به ویژه در کاربردهای حساس شود. علاوه بر این گرمای بیش از حد میتواند باعث اعوجاج یا تاب برداشتن فلز جوش داده شده شود و بر شکل و ابعاد نهایی سازه جوش داده شده تأثیر بگذارد.
بنابراین حفظ کیفیت ثابت در جوشها و ایجاد نقطه جوشهای هماهنگ با یکدیگر در هنگامی که انبر و کابل جوش داغ می کند چالش برانگیز میشود و منجر به تغییرات در مهره جوش و بروز نقصهای احتمالی میشود.
ایمنی اپراتور
داغ کردن انبر و کابل جوش خطر ایجاد سوختگی و سایر جراحات را برای اپراتور ایجاد میکنند و جابجایی آن ها میتواند منجر به حوادث جدی برای اپراتور شود. حتی در صورت عدم بروز سانحه برای اپراتور هم کار کردن با انبر داغ میتواند باعث خستگی و ناراحتی اپراتور شود؛ در نتیجه بهرهوری را کاهش دهد و خطر بروز خطا در حین فرآیند جوش را افزایش دهد.
راهکارهایی برای جلوگیری از داغ شدن بیش از حد انبر و کابل جوشکاری
برطرف کردن مشکل داغ شدن بیش از حد انبر و کابل جوشکاری، به مجموعه ای از اقدامات از جمله نگهداری صحیح تجهیزات، استفاده از شیوههای عملیاتی بهینه و کنترلهای محیطی مناسب نیازمند است.
نگهداری منظم، شیوه های عملیاتی مناسب و کنترل های محیطی راه حل های کلیدی جلوگیری از داغ شدن بیش از حد انبر و کابل های جوش هستند. بنابراین با پرداختن به این عوامل میتوانید بهره وری و طول عمر ابزارهای خود را افزایش دهید و در نهایت پروژه های موفق تری را نیز به انجام برسانید. برای حلوگیری از داغ شدن انبر و کابل جوش این کارها را انجام دهید:
- حتما محل اتصال کابل ها به انبر اتصال را سفت کنید.
- محکم کردن اتصال به قطعه کار برای جلوگیری از قطع و وصلی
- انتخاب کابل با ضخامت مناسب؛ کابل های نازک ایجاد مقاومت می کنند و باعث گرم شدن اتصال می شوند.
- انتخاب آمپر مناسب با توجه به طرح اتصال و ضخامت قطعه کار
- استراحت دادن به دستگاه در فواصل زمانی مناسب
- نگهداری تجهیزات
- روشهای عملیاتی بهینه
- کنترلهای محیطی
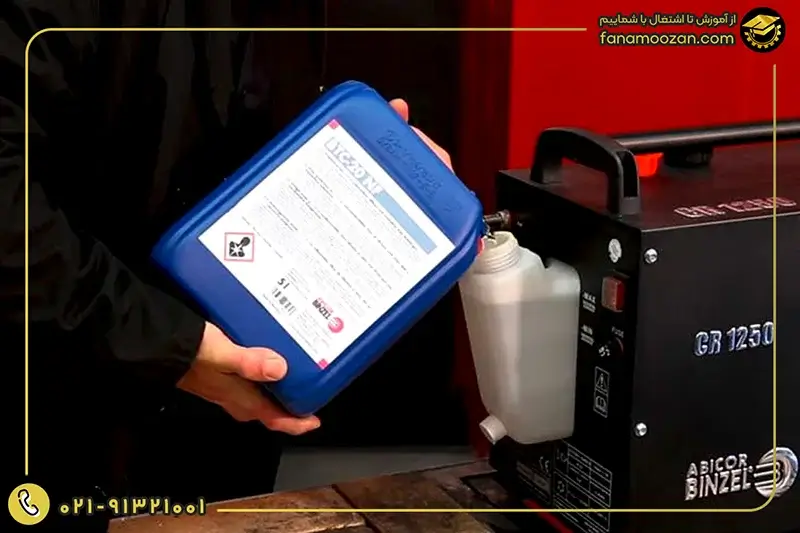
نگهداری تجهیزات
انبر و کابل را به طور منظم مورد بررسی قرار دهید تا مطمئن شوید که همه اجزا سالم هستند و اتصالات آن ها نیز به اندازه کافی محکم و مناسب بوده و به خوبی کار می کنند. همچنین در صورت مشاهده قطعات و یا اتصالات فرسوده، آن ها را به موقع تعویض کنید.
در صورت استفاده از تورچ هایی که از هوا به عنوان سیستم خنککننده استفاده می کنند، آن ها را به تورچ های آب خنک ارتقاء دهید. زیرا استفاده از مایع به عنوان خنک کننده تاثیر بسیار بیش تری در کاهش گرمای اضافی تولید شده دارد و استفاده از آن کارآمدتر و مؤثرتر نیز هست.
همچنین از کابل های دارای ضخامت مناسب و تورچ های دارای اندازه بهینه استفاده کنید و اطمینان حاصل کنید که تجهیزات مورد استفاده شما با آمپراژ مورد استفاده برای کار متناسب هستند. استفاده از ابزار های دارای اندازه مناسب میتواند مشکلات داغ شدن بیش از حد را به میزان قابل توجهی کاهش دهد.
به علاوه سعی کنید قطعاتی را خریداری نمایید که دارای کیفیت مناسبی هستند و به قطعات و مواد مصرفی، به چشم سرمایه نگاه کنید. اگرچه این قطعات ممکن است در هنگام خرید بسیار گران به نظر برسند، اما اغلب عملکرد بهتر و دوام بیش تری هم دارند و خطر داغ شدن بیش از حد انبر و کابل جوش را کاهش میدهند.
روشهای عملیاتی بهینه
یکی از روش های عملیاتی بهینه این است که از کمترین تنظیمات آمپراژ مؤثر برای کار مورد نظر خود استفاده کنید. از آن جا که آمپراژ بالاتر گرمای بیش تری را تولید میکند، به حداقل رساندن آمپراژ میتواند به کنترل دما کمک کند. بررسی پارامترهای جوش متناسب با نوع جوش، روش خوبی برای تنظیم آمپراژ مناسب است.
نکته دیگر این است که سعی کنید در فرآیند جوش، استراحتهایی را هم در نظر بگیرید تا انبر و کابل خنک شوند. این امر به ویژه برای جلسات طولانی جوش بسیار مهم است. در نهایت فرا گرفتن تکنیکهای بهینه و مناسب نیز باعث می شود که استانداردهای جوش بهتر رعایت شوند و از تجمع گرمای غیرضروری در حین کار پیشگیری شود. تکنیکهایی مانند حفظ زاویه صحیح و کاهش برآمدگی نیز میتواند به مدیریت مؤثرتر گرما کمک کند.
توصیه مهم: برای عدم مواجه با داغ شدن انبر و کابل جوش، از جوشکاری پالسی استفاده نمایید.
استفاده از جوشکاری پالسی یکی از روش های کاهش داغ شدن تجهیزات از جمله انبر و کابل جوش است. این تکنیک نوآورانه، جریان جوش را به سرعت بین سطوح بالا و پایین تغییر میدهد و با ایجاد یک اثر پالسی، امکان کنترل بیش تر بر ورودی گرما و سرعت کار را فراهم میکند. این تکنیک معمولاً در صنایعی مانند خودرو، هوافضا و تولید استفاده میشود و میتواند به مدیریت دمای انبر و کابل جوش و قطعه کار کمک کند.
کنترلهای محیطی
اطمینان حاصل کنید که محل کار تهویه مناسبی داشته باشد. جریان هوای خوب میتواند به دفع مؤثرتر گرما و حفظ محیط کاری ایمنتر کمک کند. همچنین در صورت امکان، دمای محیطی انجام کار را کنترل کنید. تهویه مطبوع یا فنها میتوانند به خنکتر نگه داشتن محیط کمک کنند.
علاوه بر این ها شما می توانید از هیت سینکها، گیرهها یا وسایلی که به جذب و دفع گرما از قطعه کار کمک میکنند نیز استفاده نمایید و میزان گرمایی که به انبر و کابل جوش میرسد را کاهش دهید.
مطلبی که مشاهده کردید حاصل تلاش و تحقیق تیم تحریریه دپارتمان جوش و برش آموزشگاه فن آموزان بود. فن آموزان در دپارتمان جوش و برش خود دوره های تخصصی مرتبط با این حوزه از جمله دوره آموزش جوشکاری ، دوره آموزش جوشکاری آرگون ، دوره آموزش جوشکاری co2 و دوره آموزش بازرسی جوش را با تاکید بر یادگیری عملی و تمرین و تکرار کارآموزان در کارگاه های مجهز و عملی برگزار می کند. این دوره ها تحت نظارت سازمان فنی حرفه ای و با اعطای مدرک بین المللی برگزار می شوند. برای دریافت مشاوره رایگان و اطلاعات بیشتر با ما تماس بگیرید.
برای شروع یادگیری تردید دارید؟
جهت دریافت مشاوره رایگان شماره موبایل خود را وارد کنید.