
جوشکاری یک تخصص ظریف و یک مهارت کاربردی در ساخت و اتصال فلزات است و نقش محوری در بسیاری از صنایع ایفا می کند. اما هر فرد جوشکاری، چه در ابتدای مسیر حرفه ای خود باشد و چه دارای تجربه فراوان، با پدیده رایج و کلافه کننده چسبیدن الکترود هنگام جوشکاری به سطح قطعه کار مواجه می شود. این اتفاق نه تنها روند کار را مختل می کند و ممکن است به جوشکار آسیب برساند، بلکه بر کیفیت نهایی جوش، استحکام اتصال و بهره وری کلی فرآیند تأثیر مستقیم و منفی می گذارد.
به طور کلی، چسبیدن الکترود نشانه ای از عدم رعایت دقیق پارامترهای فنی و تکنیکی است. این مشکل زمانی رخ می دهد که حرارت موضعی در نقطه تماس به حدی بالا برود که دمای اتصال به نقطه جوش پذیری (Weldable Temperature) بین الکترود و قطعه کار برسد و در نتیجه، نوعی اتصال همجوشی (Fusion Connection) ناخواسته شکل گیرد. نیروی لازم برای جداسازی الکترود از قطعه کار نیز مستقیماً به مساحت کل پیوندهای موضعی ایجاد شده و میزان استحکام آن ها مرتبط است.
به طور کلی دلایل اصلی این پدیده را می توان در چهار دسته کلی عوامل الکتریکی و حرارتی، عوامل مکانیکی و هندسی، آلودگی های سطحی و مشکلات مربوط به مواد مصرفی و خطاهای تکنیکی جوشکار دسته بندی کرد. این مقاله علاوه بر بررسی علت های چسبیدن الکترود هنگام جوشکاری، راهکار هایی را نیز به شما ارائه خواهد داد که می تواند به شما در پیشگیری از ایجاد این مشکل بسیار کمک کننده باشد. همراه ما باشید!

قبل از اینکه به بررسی دلایل چسبیدن الکترود به قطعه کار هنگام جوشکاری بپردازیم توجه داشته باشید که اگر به حرفه و شغل جوشکاری علاقه مند هستید میتوانید در دوره آموزش جوشکاری از مقدماتی تا پیشرفته که به صورت صفر تا صد و کاملاً عملی و تخصصی در آموزشگاه فن آموزان برگزار میشود شرکت کرده و مدرک فنی حرفه ای آن را دریافت کنید. جهت مشاهده جزئیات و شرایط این دوره روی تصویر بالا کلیک کنید و یا با آموزشگاه تماس حاصل فرمایید.
فهرست محتوا
علت اول: میزان حرارت و عوامل مرتبط با جریان الکتریکی
مهم ترین عوامل ریشه ای چسبندگی الکترود، مستقیماً به کمیت و کیفیت جریان ورودی و مدیریت حرارت در ناحیه جوش مربوط می شوند.
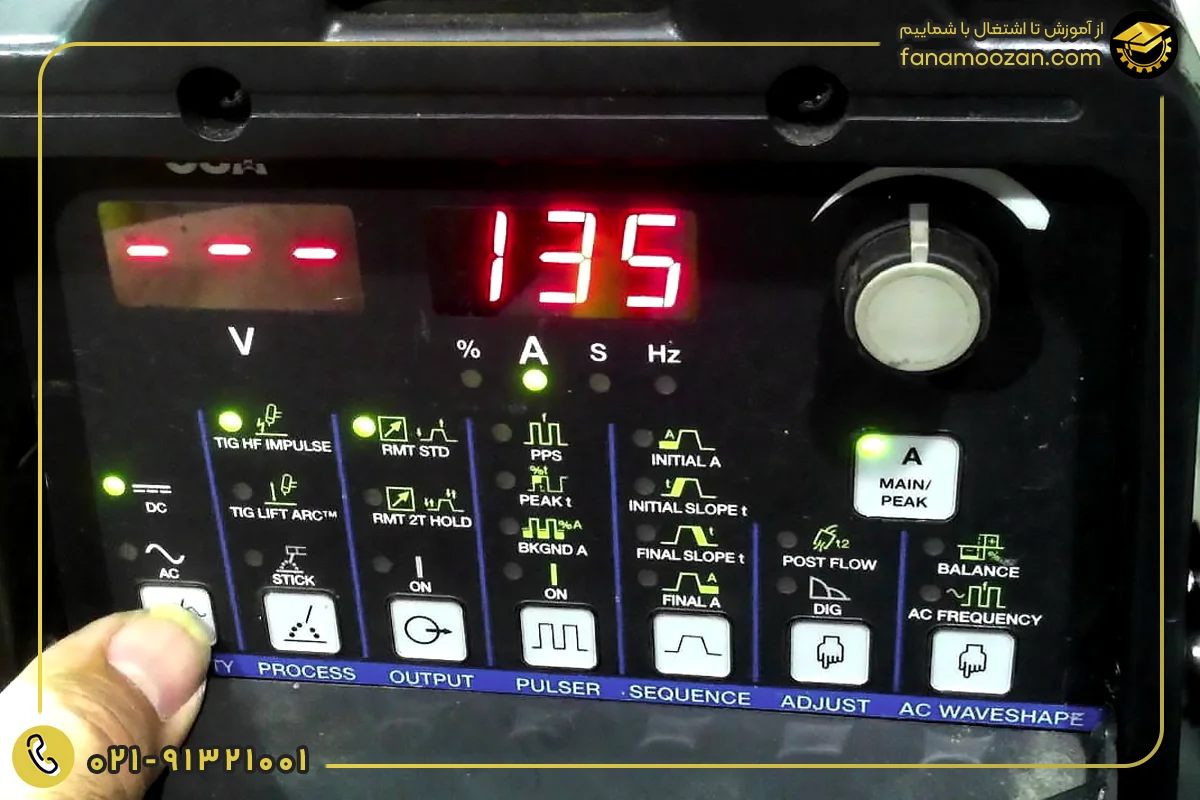
تنظیم نبودن آمپر دستگاه جوش (جریان نامناسب)
شدت جریان الکتریکی (آمپر) نیروی محرکه لازم برای ذوب کردن فلز پرکننده (الکترود) و فلز پایه است. تنظیم نادرست این پارامتر، شایع ترین دلیل چسبیدن الکترود است.
الف) آمپر کمتر از حد نیاز (جریان پایین)
اگر آمپراژ دستگاه جوش بیش از حد پایین تنظیم شود، دستگاه قدرت کافی برای ایجاد یک قوس الکتریکی پایدار و گرمای لازم برای ذوب کامل فلز را نخواهد داشت. در این حالت، جریان الکتریکی ضعیف است و الکترود به جای آنکه به آرامی ذوب شود و حوضچه مذاب تشکیل دهد، به سطح نسبتاً سرد قطعه کار می چسبد. این مشکل به ویژه در لحظات اولیه برقراری قوس، که به حرارت بالاتری نیاز است، بیشتر نمود پیدا می کند.
ب) آمپر بیش از حد نیاز (جریان بالا)
هرچند جریان پایین علت شایع تری برای چسبیدن الکترود در زمان جوشکاری است، اما آمپر بیش از حد بالا نیز می تواند منجر به چسبندگی شود. جریان بسیار بالا موجب ذوب شدن سریع و ناگهانی الکترود و سطح قطعه می شود. این ذوب شدید و خارج از کنترل، باعث می شود نوک الکترود به سرعت به قطعه متصل شده و چسبندگی رخ دهد، که این امر به ویژه در جوشکاری ورق های نازک، خطر سوراخ شدن را نیز افزایش می دهد.
ولتاژ مدار باز پایین و اتصال زمین نامناسب
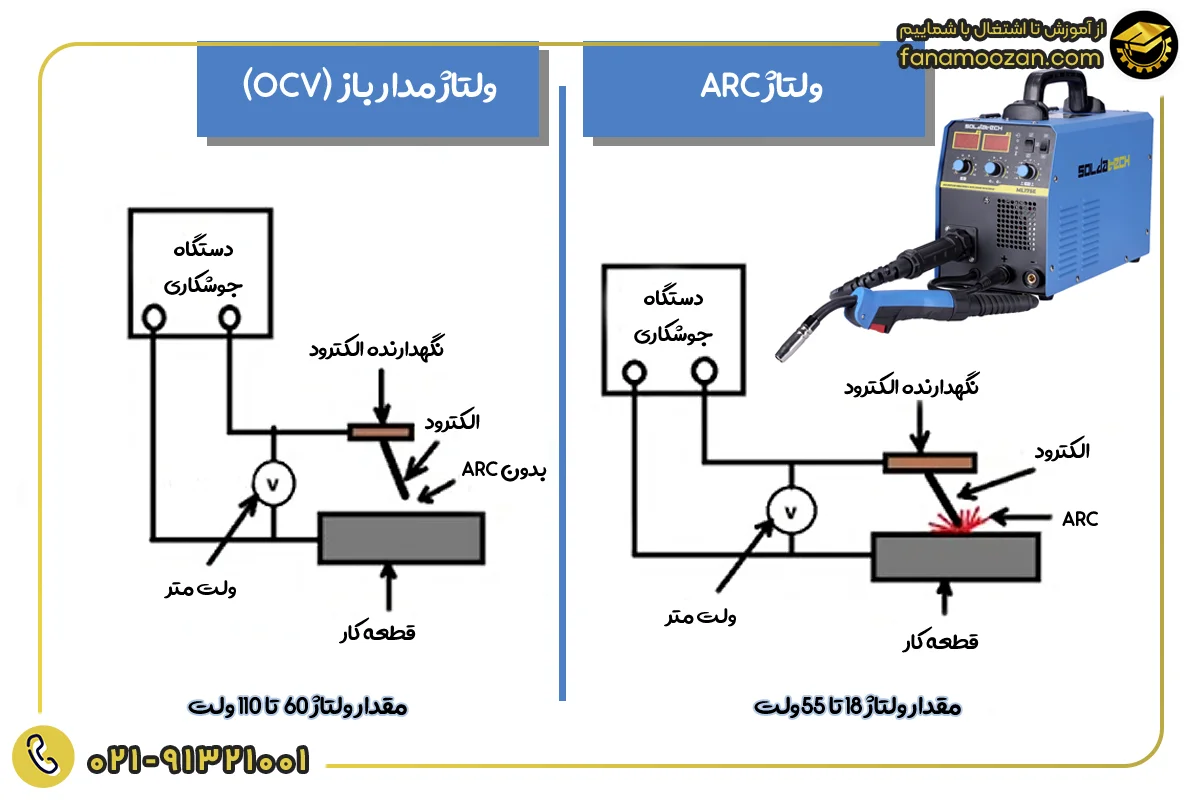
پایداری قوس الکتریکی به شدت به ولتاژ مدار باز دستگاه جوش وابسته است.
الف) کم بودن ولتاژ مدار باز (OCV)
اگر ولتاژ مدار باز دستگاه جوش کم باشد، برقراری قوس دشوار خواهد شد. در چنین شرایطی، قوس الکتریکی به طور مداوم قطع می شود (ناپایدار است) و جوشکار برای شروع مجدد قوس، مکرراً اقدام به تماس الکترود با قطعه می کند که این تلاش های ناموفق، احتمال چسبندگی را به شدت افزایش می دهد. در اینورترهای پیشرفته، قابلیت هات استارت (Hot Start) با افزایش لحظه ای آمپر در شروع کار، کم بودن ولتاژ مدار باز را تا حدی جبران کرده و به برقراری آسان تر قوس کمک می کند.
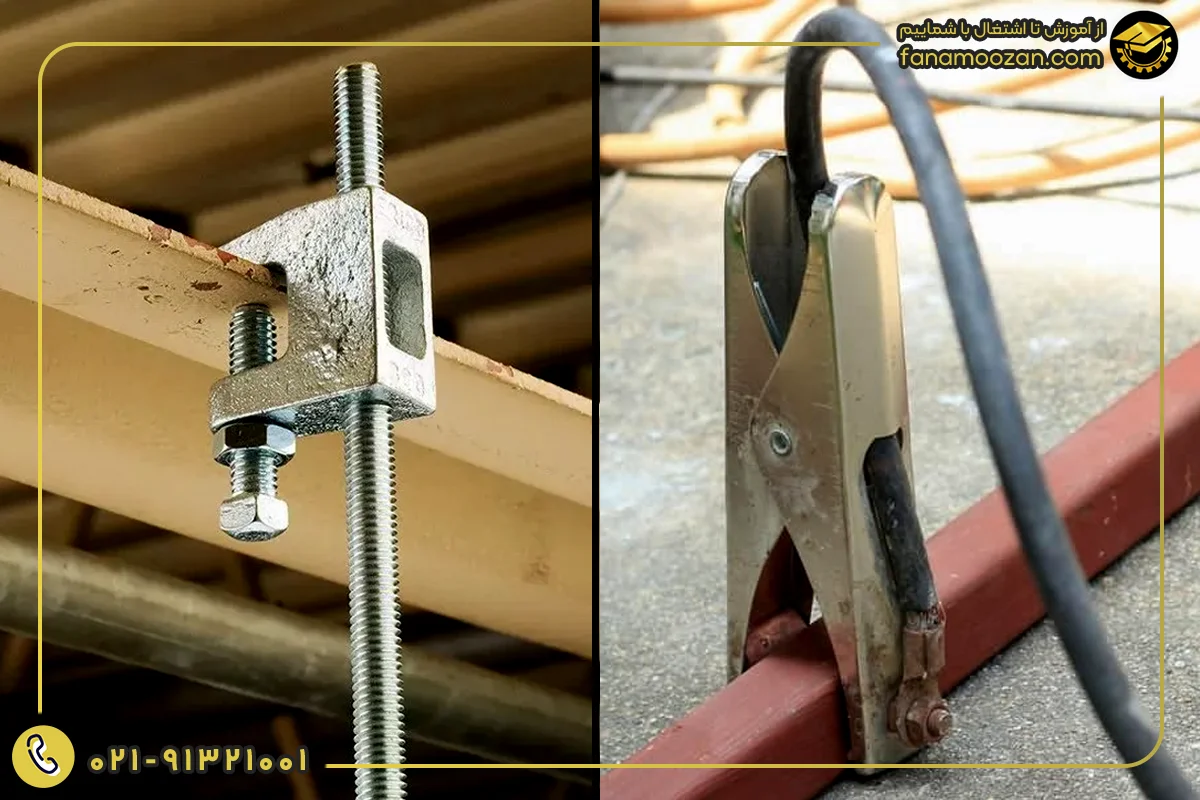
ب) اتصال زمین (ارت) ضعیف
اتصال ضعیف کابل زمین (ارت) یا گیره اتصال به فلز پایه، باعث افزایش مقاومت کلی مدار می شود. بر اساس قانون اُهم (V=IR)، از آنجایی که ولتاژ دستگاه (V) نسبتاً ثابت است، افزایش مقاومت (R) منجر به کاهش متناسب جریان (I) می شود. این افت جریان دقیقاً همان تأثیر آمپراژ پایین را ایجاد کرده و منجر به چسبیدن الکترود می شود. همچنین، اتصال زمین ضعیف می تواند باعث نوسانات جدی در جریان و ولتاژ شود، که ثبات قوس را مختل کرده و به چسبندگی کمک می کند.
علت دوم: نقص های ظاهری و به کارگیری نادرست الکترودها
در جوشکاری نقطه ای یا مقاومتی، چسبندگی الکترود (که در اینجا معمولاً از جنس مس-کروم-زیرکونیوم است) ناشی از نقص در تماس فیزیکی و سیستم خنک کاری است.
ناکافی بودن فشار یا نقص ظاهری الکترودها
یکی از شایع ترین علت های چسبندگی الکترود، مربوط به خود الکترود ها است که شامل موارد زیر است:
غیرموازی بودن سطوح کار دو الکترود
اگر سطوح تماس دو الکترود موازی نباشند، تماس بین الکترود و قطعه کار موضعی خواهد شد. این تماس محدود، مقاومت تماس را به شدت افزایش داده و باعث تمرکز جریان الکتریکی در آن نقطه کوچک می شود. تراکم بالای جریان در یک نقطه، دما را به سرعت تا حد ذوب بالا برده و منجر به اتصال الکترود به قطعه می شود.
ناهمواری سطح کار الکترود
اگر سطح کار الکترود دارای زبری یا ناهمواری باشد، فقط برآمدگی ها با قطعه تماس پیدا می کنند. این وضعیت نیز مشابه حالت غیرموازی بودن، منجر به تمرکز جریان و چسبندگی می گردد.
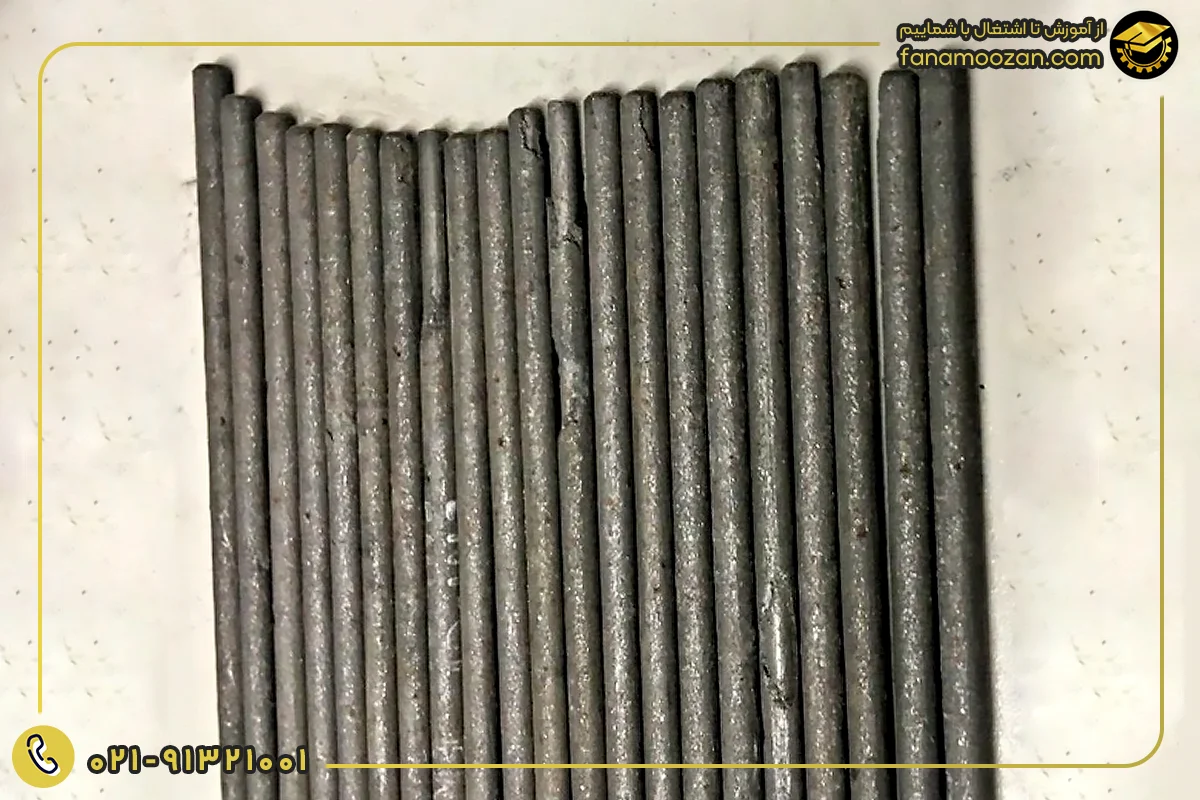
فشار ناکافی الکترود
مقاومت تماس با فشار نسبت معکوس دارد. اگر فشار اعمالی الکترود کم باشد، مقاومت تماس بین الکترود و قطعه کار افزایش می یابد. افزایش حرارت مقاومتی در این ناحیه، دما را تا نقطه جوش پذیری بالا می برد و اتصال همجوشی ایجاد می شود.
مشکلات سیستم خنک کاری جوشکاری
در جوشکاری مقاومتی پیوسته، اگر سیستم خنک کاری با آب دچار مشکل شود، دمای الکترود افزایش می یابد. اگر لوله آب خروجی در تفنگ جوشکاری به صورت معکوس وصل شده باشد یا گردش آب خنک کننده مسدود شده باشد، گرمای بیش از حد باعث می شود الکترود به قطعه کار جوش بخورد.

علت سوم: عوامل مرتبط با مواد مصرفی و آلودگی های سطحی
گاهی اوقات ممکن است چسبندگی الکترود به دلیل استاندارد نبودن نوع الکترود و یا کثیف بودن سطح آن باشد. این نوع مشکلات در ادامه توضیح داده شده اند:
عدم انطباق جنس و قطر الکترود
الکترودها برای جوشکاری انواع مختلف فلزات (مانند آلومینیوم، چدن، فولاد ضدزنگ) با جنس آلیاژهای متفاوتی ساخته می شوند. انتخاب الکترودی که جنس آن با فلز پایه سازگار نباشد، احتمال چسبندگی را بالا می برد. همچنین، قطر الکترود باید با ضخامت قطعه کار متناسب باشد؛ برای مثال، استفاده از الکترود ضخیم برای ورق های نازک می تواند مشکل ساز باشد.
کیفیت و رطوبت پوشش فلاکس(Flux)
پوشش فلاکس دور هسته الکترود نقش حیاتی در پایداری قوس، محافظت در برابر آلودگی و تشکیل سرباره (Slag) دارد.
کیفیت نامناسب فلاکس
اگر پوشش فلاکس کیفیت پایینی داشته باشد، ممکن است نقطه ذوب آن از حد استاندارد پایین تر باشد و قبل از ذوب شدن فلز پایه، به حالت مذاب درآید. این امر می تواند باعث تشکیل توده مذاب و چسبیدن نوک فلزی به قطعه کار شود.
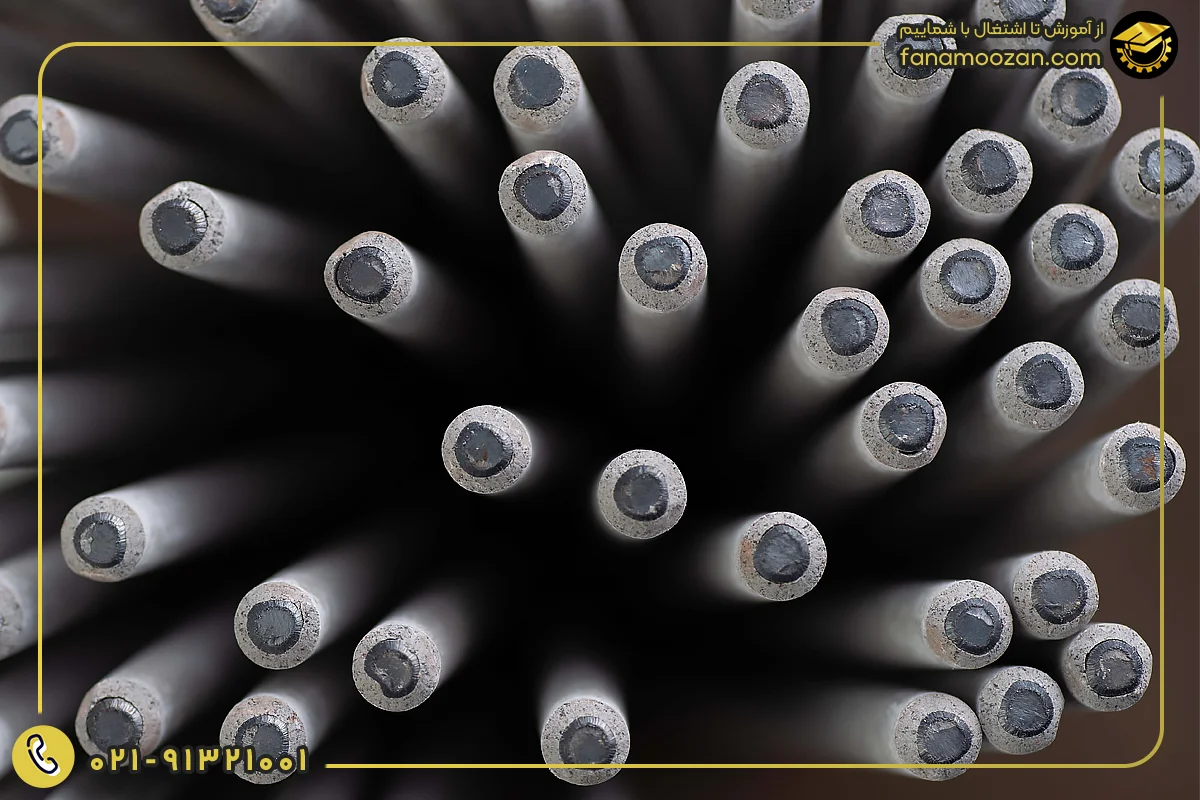
رطوبت (نم دار بودن) الکترود
نگهداری الکترود در محیط های مرطوب باعث جذب رطوبت در پوشش فلاکس می شود. هنگام جوشکاری، این رطوبت تبخیر شده و باعث ناپایداری شدید قوس، پاشش زیاد و چسبیدن الکترود می شود. علاوه بر این، هیدروژن حاصل از تبخیر رطوبت، کیفیت جوش را کاهش داده و منجر به تشکیل تخلخل و ترک های سرد می شود.
آلودگی نوک الکترود
در جوشکاری فولاد گالوانیزه، تجمع بیش از حد روی (Zinc) یا آلودگی های دیگر روی نوک الکترود، می تواند باعث گرم شدن موضعی و چسبندگی شود.
کثیف بودن سطح قطعه کار
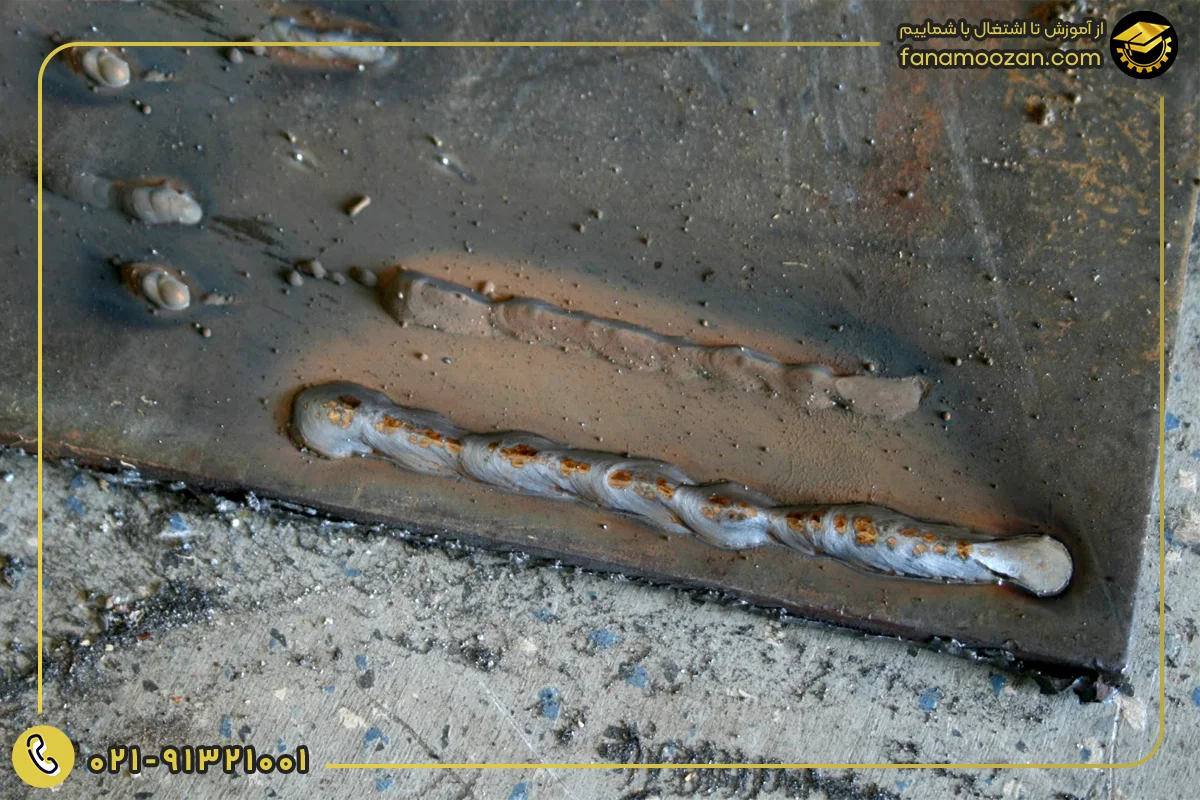
تمیزی سطح قطعه کار نیز یک اصل حیاتی در جوشکاری است. وجود آلاینده هایی مانند زنگ زدگی، روغن، گریس، رنگ یا گردوغبار بر روی سطح فلز، مانعی جدی برای انتقال یکنواخت جریان الکتریکی است. این آلودگی ها مقاومت الکتریکی سطح را به شدت افزایش می دهند.
همان طور که پیش تر ذکر شد، بر اساس قانون اُهم، افزایش مقاومت باعث کاهش جریان شده و شرایطی مشابه آمپر پایین ایجاد می کند که نتیجه مستقیم آن چسبیدن الکترود است. همچنین، این آلاینده ها می توانند به عنوان عوامل جداکننده عمل کرده و از اتصال کامل بین فلز پایه و جوش جلوگیری کنند.
علت چهارم: خطاهای تکنیکی جوشکار
کنترل دقیق زاویه، فاصله و سرعت حرکت الکترود توسط جوشکار نیز، مستقیماً بر ثبات قوس و جلوگیری از چسبندگی تأثیر می گذارد.
فاصله نامناسب الکترود (طول قوس کوتاه)
طول قوس فاصله ای است که بین نوک الکترود و سطح فلز پایه حفظ می شود. فاصله ایده آل طول قوس معمولاً باید تقریباً برابر با قطر هسته فلزی الکترود باشد. رعایت این فاصله به حفظ پایداری و نفوذ کافی کمک می کند. در غیر این صورت:
- فاصله بسیار کم: اگر نوک الکترود بیش از حد به سطح قطعه کار نزدیک شود (طول قوس کوتاه)، الکترود فرصت کافی برای ذوب شدن کامل پیدا نمی کند و سریعاً با سطح فلز تماس فیزیکی پیدا کرده و به آن می چسبد.
- فاصله خیلی زیاد: اگر فاصله بیش از حد زیاد باشد، قوس ناپایدار شده و به طور مداوم خاموش می شود.
زاویه نادرست الکترود و سرعت حرکت
زاویه الکترود باید با توجه به حالت جوشکاری (تخت، عمودی و رو به بالا) تنظیم شود.
الف) زاویه نامناسب
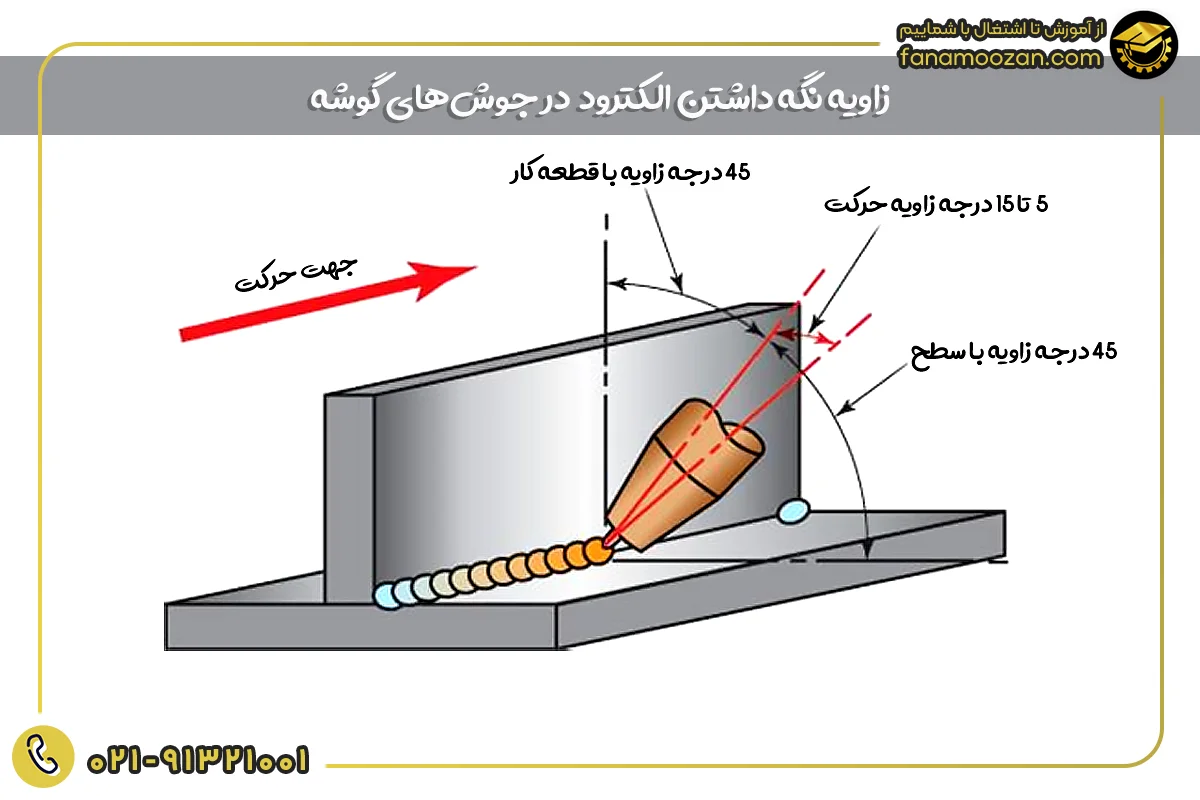
زاویه نگه داشتن الکترود (معمولاً بین 70 تا 80 درجه نسبت به امتداد جوش در حالت تخت و 45 درجه در جوش های گوشه)، تضمین کننده انتقال یکنواخت جریان و گرما است. اگر زاویه بیش از حد تند یا بیش از حد صاف باشد، باعث ناپایداری قوس، تمرکز نامتوازن گرما و در نتیجه چسبندگی می شود.
ب) حرکت دست و سرعت نامناسب
- عدم یکنواختی: حرکات ناگهانی یا غیریکنواخت دست جوشکار باعث نوسانات در طول قوس و زاویه شده و منجر به چسبندگی می شود.
- سرعت نامناسب: سرعت حرکت الکترود باید متعادل باشد. اگر سرعت حرکت خیلی کم باشد، گرمای بیش از حد انباشته شده و ممکن است نوک الکترود به حوضچه مذاب داغ بچسبد. اگر سرعت خیلی زیاد باشد، نفوذ کاهش یافته و قوس ناپایدار می شود.
- فشار بیش از حد دست: فشار دادن بیش از حد الکترود به قطعه کار نیز می تواند به طور فیزیکی باعث چسبیدن آن شود، به خصوص در فرآیندهایی که نیازمند کنترل دقیق نیرو هستند.
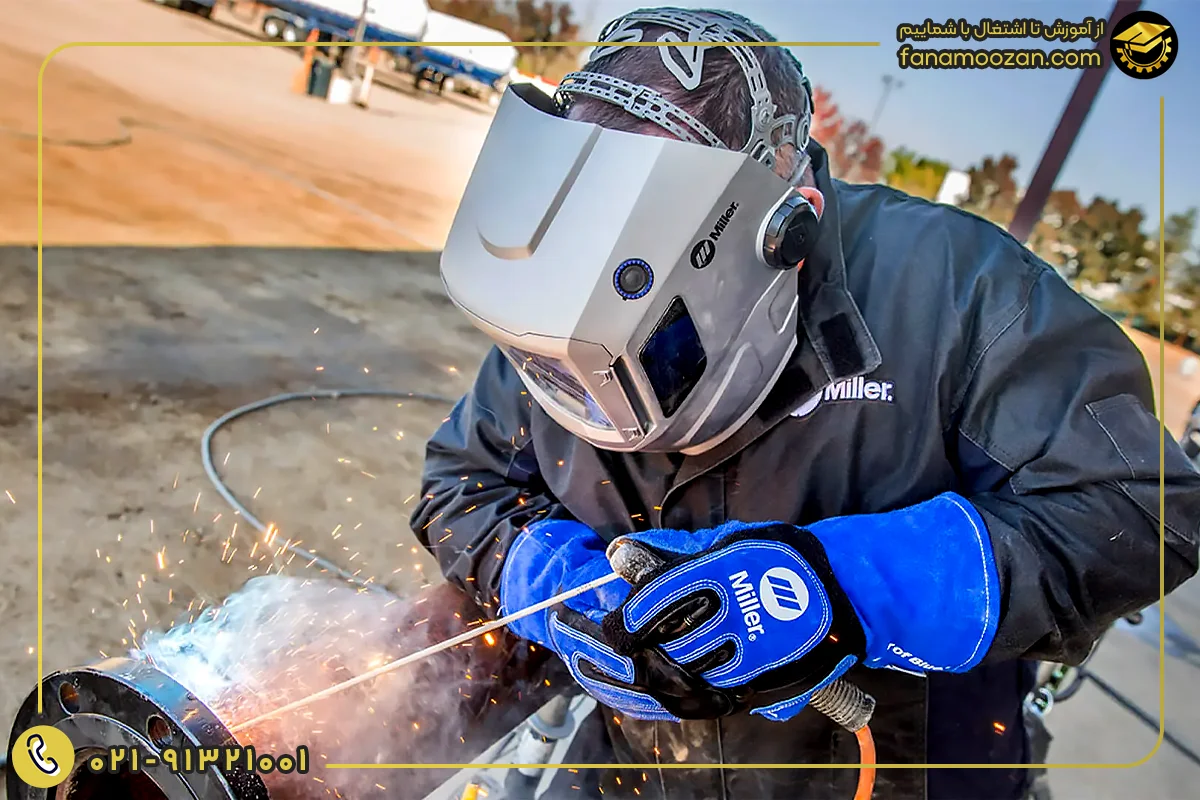
راهکارهای جامع برای جلوگیری از چسبیدن الکترود در جوشکاری
با شناسایی دلایل چسبندگی، می توان با استفاده از راهکارهای پیشگیرانه، کیفیت جوش و کارایی جوشکار را به میزان قابل توجهی افزایش داد.
آگاهی داشتن از روش تنظیم دقیق پارامترهای دستگاه جوش
تنظیم صحیح تمامی پارامترهای دستگاه جوش، یکی از عواملی است که برای جلوگیری از چسبیدن الکترود به قطعه جوش، باید به آن توجه زیادی کرد. برای این منظور باید به موارد زیر دقت کرد:
- تنظیم آمپر متناسب با نوع الکترود: آمپراژ باید بر اساس روش جوشکاری، نوع الکترود (مانند 6010, 6013, 7018) و ضخامت فلز پایه تنظیم شود. برای مثال، الکترودهای ضخیم تر (مانند 7018 و 7024) معمولاً به آمپر بالاتری نیاز دارند. همیشه از محدوده آمپر توصیه شده که معمولاً روی بسته بندی الکترود درج شده است، استفاده کنید. در جدول زیر نیز شدت جریان حدودی متناسب با ضخامت قطعه کار و ضخامت الکترود درج شده است:
| حدودی شدت جریان(A) | قطر مغزی الکترود (mm) | ضخامت قطعه کار (mm) |
| 40-60 | 1.6 | 1.6 |
| 50-80 | 2.5 | 2.5 |
| 90-130 | 3.2 | 4 |
| 120-170 | 4 | 6 |
| 180-275 | 5 | 8 |
| 300-400 | 6 | 25 |
- بررسی سیم اتصال زمین: اطمینان حاصل کنید که گیره اتصال به زمین محکم و بر روی یک سطح تمیز از فلز پایه وصل شده باشد. هرگونه زنگ زدگی یا پارگی در سیم اتصال باید برطرف شود.
- بررسی سلامت تجهیزات جوشکاری: اطمینان حاصل کنید که انبر جوش سالم باشد و فنر نگهدارنده الکترود ضعیف نشده باشد تا تماس الکتریکی کامل و صحیح حفظ شود.
انتخاب صحیح الکترود و نگهداری درست از آن
- انتخاب نوع صحیح: الکترود باید با جنس آلیاژ قطعه کار و نیازهای جوش (نفوذ، مقاومت) همخوانی داشته باشد. در صورت جوشکاری ورق های نازک، از الکترود با قطر کم (مثلاً الکترود E6013 با 1.6 میلی متر قطر) استفاده کنید.
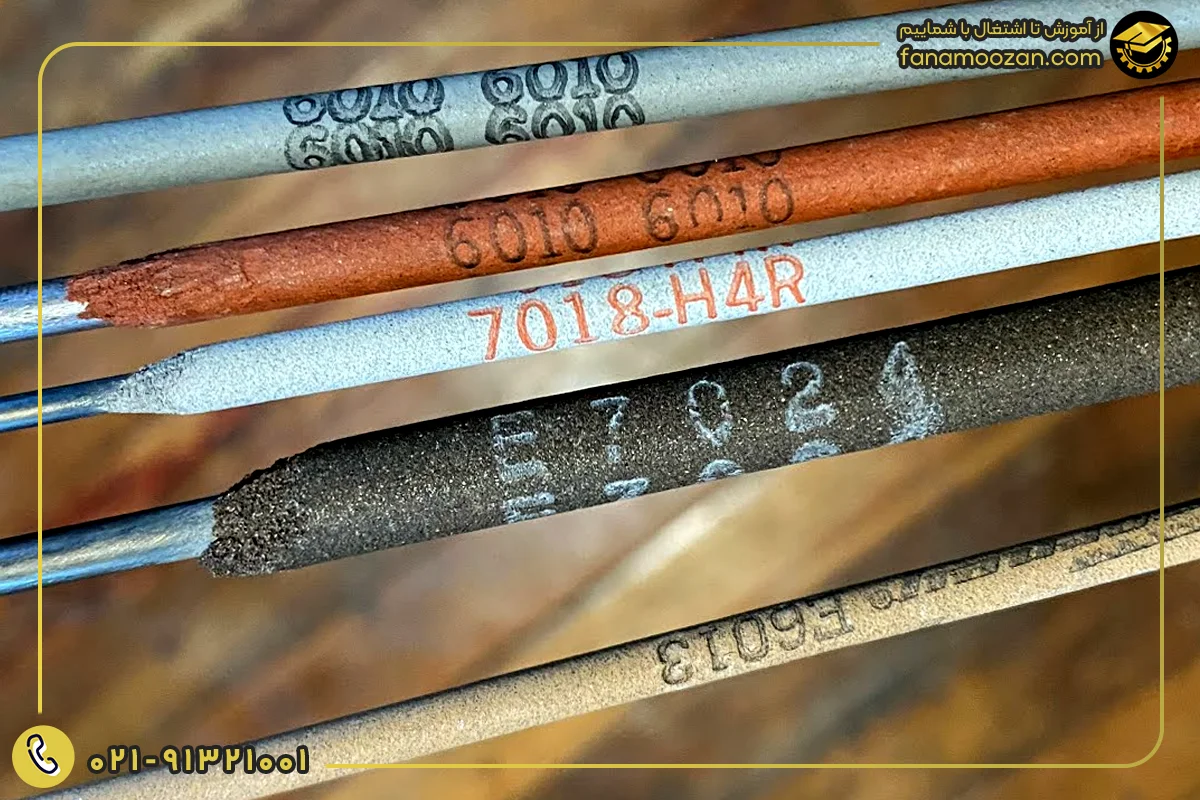
- جلوگیری از رطوبت: الکترودها، به ویژه انواع قلیایی (مانند 7018)، باید در محیط های خشک و خنک نگهداری شوند و در صورت نیاز، پیش از استفاده در آون های مخصوص خشک کننده (Welding oven) در دمای مشخص (مثلاً 100-200 درجه سانتیگراد) خشک شوند.
- استفاده از پوشش های مقاوم (در جوشکاری مقاومتی): برای کاهش جوش پذیری بین الکترود و قطعه کار و بهبود نقطه ذوب سطحی، می توان از روش هایی مانند گرم کردن سطح الکترود با شعله اکسی استیلن برای تشکیل لایه اکسید یا استفاده از روکش های خاص مانند سرب قرمز یا کامپوزیت های TiC (که پیوندها را قطع می کنند) بهره برد.
آماده سازی اصولی سطح کار و محیط جوشکاری
- پاکسازی کامل سطح: قبل از شروع جوشکاری، سطح قطعه کار باید کاملاً از هرگونه آلودگی، چربی، رنگ، زنگ زدگی و گردوغبار پاک شود. این کار می تواند به صورت مکانیکی (با استفاده از برس سیمی، سنباده یا مینی فرز) انجام شود.

- استفاده از گاز محافظ: در برخی فرآیندها، استفاده از گازهای محافظ مانند گاز آرگون می تواند به محافظت از منطقه جوش در برابر تشکیل اکسیدها و آلودگی ها کمک کرده و در نتیجه، چسبندگی را کاهش دهد و جوشی خالص تر ایجاد کند.
- کنترل شرایط محیطی: جوشکاری باید در شرایط محیطی مناسب انجام شود. رطوبت و دمای محیط می تواند بر کیفیت الکترود و فلز تأثیر بگذارد.
تسلط کامل بر تکنیک های جوشکاری
- ایجاد قوس صحیح: برای شروع کار، از روش کشیدن کبریتی استفاده کنید، که احتمال چسبیدن در آن کمتر از روش ضربه ای است. با ایجاد قوس، الکترود را به اندازه قطر مغزی از قطعه فاصله دهید.
- حفظ زاویه و فاصله مناسب: زاویه الکترود (70 تا 80 درجه) و طول قوس (به اندازه قطر هسته الکترود) باید به صورت ثابت و یکنواخت حفظ شود.
- کنترل سرعت حرکت: سرعت حرکت دست جوشکار باید متعادل باشد. حرکات یکنواخت و کنترل شده، به ایجاد یک جوش صاف و هموار کمک می کند.
- آموزش و تمرین مستمر: چسبیدن الکترود اغلب برای افراد تازه کار رخ می دهد. تمرین مداوم و کسب مهارت بالا، بهترین راهکار برای غلبه بر این مشکل و رسیدن به ثبات لازم در زاویه، سرعت و طول قوس است.

جمع بندی
چسبیدن الکترود، اگرچه چالشی رایج است، اما یک مشکل حل نشدنی نیست. این پدیده در واقع یک علامت هشدار دهنده است که نشان می دهد در یکی از پارامترهای اصلی فرآیند (اعم از تنظیمات جریان، کیفیت مواد، سطح تماس الکترود با قطعه کار یا مهارت جوشکار) نقصی وجود دارد.
برای دستیابی به جوشکاری بی نقص و جلوگیری همیشگی از چسبندگی الکترود به قطعه جوش، جوشکار باید رویکردی قانونمند و چندجانبه اتخاذ کند. بنابراین با درک دقیق علت هایی که باعث چسبندگی الکترود به سطح قطعه کار می شوند و به کارگیری مداوم اصول پیشگیرانه، می توان تضمین کرد که فرآیند جوشکاری با بالاترین کیفیت و کمترین وقفه انجام شود. در نهایت، کسب مهارت و تجربه کافی در جوشکاری، کلید اصلی رهایی کامل از مشکل چسبیدن الکترود است.
مطلبی که خواندید حاصل تلاش تیم تحریریه دپارتمان جوش و برش آموزشگاه فن آموزان بود که شامل دوره های آموزش بازرسی جوش، آموزش جوشکاری یا قوسی، آموزش جوشکاری co2 ، آموزش جوشکاری آرگون و... از پایه تا پیشرفته میباشد.
برای شروع یادگیری تردید دارید؟
جهت دریافت مشاوره رایگان شماره موبایل خود را وارد کنید.