آموزش جوشکاری co2
دوره آموزش جوشکاری Co2 (جوش با گاز MIG یا MAG) در آموزشگاه فن آموزان به صورت تخصصی و جامع برگزار میگردد. این دوره به مدت 45 ساعت آموزش عملی جوشکاری co2 زیر نظر اساتید و مهندسین مجرب و با تجربه دوره های آموزش جوشکاری تدریس میشود.
جوشکاری GMAW به جوشکاری فلزات با استفاده از گاز بیاثر (MIG) و همچنین جوش فلزات با استفاده از گاز فعال (MAG) گفته می شود. دی اکسید کربن، هلیوم، آرگون، اکسیژن، هیدروژن و نیتروژن از جمله گاز های محافظ برای انجام عمل جوشکاری محسوب می شوند.
جوشکاری co2 تقریباً در تمام صنایع فلزی از جمله خودرو سازی، تولیدات لوازم خانگی، صنایع ساختمان، صنایع هوا و فضا، صنایع خرد و ... کابرد فراوانی دارد و از این رو برای متخصصین این حرفه تقاضای شغلی فراوانی وجود دارد و بازار کار مناسبی دارد.
آموزشگاه فن آموزان همواره تلاش کرده است تا شعار "از آموزش تا اشتغال" را در تمامی دوره های آموزشی خود گنجانده باشد و دوره های آموزشی که بازار کار مناسبی برای کارآموزان دارد را ارائه میدهد. دوره آموزش جوش co2 نیز یکی از دوره های آموزشی پر سود و با بازار کار عالی در داخل کشور و هم در خارج از کشور میباشد. در این دوره سعی شده است تمامی سرفصل های آموزش جوش CO2 با استاندارد های جهانی و فنی و حرفه ای به گونه ای آموزش داده شود که در پایان دوره شرکت کنندگان بتوانند بدون کمک مدرس تمامی مقدمات این شغل و راه اندازی دستگاه جوش و کار عملی را انجام دهند.
در پایان دوره به تمامی شرکت کنندگانی که موفق به سپری کردن آزمون پایانی شرکت کرده و آن را با موفقیت گذرانده باشند، مدرک فنی و حرفه ای بین المللی جوشکاری co2 اهدا خواهد شد. همچنین شرکت کنندگان از پشتیبانی نامحدود دوره توسط اساتید برخوردار خواهند بود تا هر زمان سوال یا مسئله ای در رابطه با مطالب آموزش داده شده داشتند را به راحتی با اساتید خود مطرح و رفع نمایند.
ویدیو معرفی دوره جوشکاری Co2

پادکست معرفی آموزش جوشکاری co2
- حداقل سن14 سال
- حداقل تحصیلسیکل
- پیش نیازندارد
- نوع برگزاریتئوری و عملی
- محل برگزاریشعبه قریب
- کلاس رایگان کسب و کاردارد
- پرداخت اقساطیدارد
- دوره آنلاینندارد
- پشتیبانی بعد از دورهدائمی
- معرفی خوابگاهدارد
به ازای معرفی هر نفر از دوستانتان ۱۰ درصد تخفیف برای ثبت نام از فن آموزان دریافت کنید
- دوره جوش Co2شهریه:۱۵٬۲۳۰٬۰۰۰تومانمدت آموزش:۳۰ساعتپیش نیاز:—
مدرسین دوره آموزش جوشکاری co2

مدرس دوره های جوشکاری Co2
مهندس کریم رشیدی، مدرس دوره جوشکاری CO2 در آموزشگاه فن آموزان، با بیش از ۲۳ سال سابقه تخصصی در حوزه جوشکاری و بازرسی جوش، از چهره های باتجربه صنایع نیروگاهی و پروژه های بزرگ صنعتی کشور به شمار می روند. ایشان با داشتن مدارک معتبر بین المللی از جمله مدرک جوشکاری از شرکت SLV آلمان و مدرک بازرسی جوش از مپنا پارس، نقش مهمی در ارائه آموزش های کاربردی و استاندارد در دوره CO2 دارند.
سابقه طولانی ایشان به عنوان بازرس جوش در شرکت مپنا و مشارکت در پروژه های اورهال نیروگاه های گیلان، شهید عباس پور و عسلویه، در کنار تجربیات اجرایی مانند فعالیت در شرکت های اطفاء حریق و تعمیرات نیرو، باعث شده تا مهارت ایشان در کنترل کیفیت، استانداردسازی فرایندهای جوشکاری و اجرای عملیات صنعتی به سطحی کاملاً حرفه ای برسد.
مهندس رشیدی تسلط کامل بر جوشکاری سازه های فلزی، روش های تست غیرمخرب (NDT)، نظارت فنی و کنترل کیفی پروژه ها دارد و همین پشتوانه عملی ارزشمند موجب می شود هنرجویان دوره جوشکاری CO2 آموزش هایی کاربردی، صنعت محور و مطابق نیاز بازار کار دریافت کنند. حضور ایشان در پروژه های بزرگ ملی، نشان دهنده دانش فنی و توانایی بالای وی در اجرای دقیق عملیات جوشکاری و بازرسی در شرایط واقعی صنعت است.
گالری تصاویر آموزش جوشکاری co2
سرفصل های دوره جوشکاری co2

۲۰ سرفصل آموزشی
- جوشکاری طبق دستورالعمل M1 :
- * جوش (Thick-Plate (t>8mm
- جوشکاری طبق دستورالعمل M2 :
- * جوش (Thick Plate (t>3mm
- کنترل کیفیت جوش
- گرده سازی در حالات PA PF ، PG
- جوشکاری فلنج (Dip Transfer – Short Arc)
- شناسایی حد مجاز ناپیوستگی های جوش گلویی Fillet :
- – حد مجاز لکه قوس Stray are
- – حد مجاز روی هم افتادگی Overlap
- – حد مجاز ارتفاع گرده جوش گلویی Excessive convexity
- – حد مجاز محل سربند جوش (Poor Restart)
- – حد مجاز خوردگی کنار جوش Undercut کوتاه بلند و منقطع
- – حد مجاز مک گازی و حبس Porosity inclusion
- – حد مجاز جرقه Spatter
- – حد مجاز چاله انتهای جوش End crater pipe
- – حد مجاز گلویی اضافی Insufficient throat
- – حد مجاز گلویی کم Excessive throat
- اندازه گیری ابعادی ساق جوش با خط کش (دقت 1mm)
- ترسیم موقعیت و نام ناپیوستگیهای قطعه جوشکاری شده روی کاغذ مشابه (VT) دقت 1mm
۲۲ سرفصل آموزشی
- جوشکاری طبق دستورالعمل M3 :
- * جوش اتصال لب به لب ، درز جناغی یک طرفه -Thick Plate (t>8mm) Butt Joint – CJP
- جوشکاری طبق دستورالعمل M4 :
- * جوش اتصال سپری ، در نیم جناغی یک طرفه Thick Plate (t>5mm) Single bevel butt weld, T-joint – CJP
- برشکاری عرضی تسمه 50x5mm و لوله ۱ با دستگاه فرز دستی مینی
- پخ سازی با دستگاه فرز دستی بزرگ و مینی تسمه 1Cm×5×20 زاويه 37
- جوشکاری از یک طرف جوشکاری بدون پشت بند nb
- جوشکاری قوس اسپری 135
- شناسایی حد مجاز ناپیوستگی های جوش شیاری Groove طبق 3-5817 ISO :
- – حد مجاز نفوذ ناقص Incomplete root penetration
- – حد مجاز روی هم افتادگی Overlap
- – حد مجاز عدم پر شدگی Sagging
- – حد مجاز خوردگی کنار جوش Undercut کوتاه ، بلند و منقطع
- – حد مجاز تحدب اضافی Excess weld metal
- – حد مجاز نفوذ اضافی Excess penetration
- – حد مجاز زاویه شیب پاس نما Incorrect weld toe (زاویه آلفا)
- – حد مجاز سوختگی سربند پاس ریشه Burn through
- – حد مجاز تقعر ریشه جوش Root concavity
- – حد مجاز عدم همترازی طولی و زاویه ای در جوش ورق Linear misalignment
- اندازه گیری زاویه پخ پیشانی و فاصله دو لبه Gap-Root Face-Bevel Angel
- اندازه گیری ابعادی ناپیوستگی های ایجاد شده توسط گیج و خط کش (دقت 1mm)
- ترسیم موقعیت و نام ناپیوستگی های قطعه جوشکاری شده روی کاغذ مشابه (VT)
۲۲ سرفصل آموزشی
- جوشکاری لوله طبق دستورالعمل M5 :
- * Pipe Weld-Butt Joint – D≥100mm PA & PH – CJP
- جوشکاری لوله طبق دستورالعمل M6 :
- * Pipe Weld-Butt Joint – D≥100mm PC & H-L045 – CJP
- جوشکاری لوله
- جوشکاری بدون پشت بند nb
- جوشکاری از یک طرف ss
- جوشکاری با قوس اتصال کوتاه D-135
- شناسایی حد مجاز ناپیوستگی های جوش شیاری Groove طبق 3-5817 ISO
- – حد مجاز نفوذ ناقص Incomplete root penetration
- – حد مجاز روی هم افتادگی Overlap
- – حد مجاز عدم پر شدگی Sagging
- – حد مجاز خوردگی کنار جوش Undercut کوتاه ، بلند و منقطع
- – حد مجاز تحدب اضافی Excess weld metal
- – حد مجاز نفوذ اضافی Excess penetration
- – حد مجاز زاویه شیب پاس نما Incorrect weld toe (زاویه آلفا)
- – حد مجاز سوختگی سربند پاس ریشه Burn through
- – حد مجاز تقعر ریشه جوش Root concavity
- – حد مجاز عدم همترازی طولی و محیطی در جوش لوله Linear misalignment
- اندازه گیری زاویه پخ پیشانی و فاصله دو لبه Gap-Root Face-Bevel Angel
- اندازه گیری ابعادی ناپیوستگی های ایجاد شده توسط گیج و خط کش (دقت 1mm)
- ترسیم موقعیت و نام ناپیوستگی های قطعه جوشکاری شده روی کاغذ مشابه (VT)
شهریه و ثبت نام آموزش جوشکاری co2
- دوره جوش Co2
۲۱٬۷۰۰٬۰۰۰تومان۱۵٬۲۳۰٬۰۰۰تومان
- دوره جوش Co2۲۵٬۸۰۰٬۰۰۰تومان
ثبت نام در کلاس آموزش جوشکاری co2 تنها با یک میلیون تومان به صورت پرداخت اقساطی امکان پذیر است. جهت ثبت نام روی دکمه های ثبت نام هر کلاس کلیک کنید.
ثبت نام در کلاس آموزش جوشکاری co2
| جوشکاری برقشروع ۹ مهر ۱۴۰۵ · پنجشنبه و جمعه · ساعت ۱۰ تا ۱۵ · شعبه خ آزادی | |
|---|---|
| شهریه۱۵٬۲۳۰٬۰۰۰ تومان | ثبت نام در دوره |
| جوشکاری برقشروع ۱۱ مهر ۱۴۰۵ · شنبه تا چهارشنبه · ساعت ۱۰ تا ۱۳ · شعبه خ آزادی | |
| شهریه۱۵٬۲۳۰٬۰۰۰ تومان | ثبت نام در دوره |
| جوشکاری برقشروع ۳۰ مهر ۱۴۰۵ · پنجشنبه و جمعه · ساعت ۱۰ تا ۱۵ · شعبه خ آزادی | |
| شهریه۱۵٬۲۳۰٬۰۰۰ تومان | ثبت نام در دوره |
مرتبط با دوره جوشکاری CO2
 دپارتمان صنایع جوش و برش٪۳۰ تخفیف
آموزش بازرسی جوش
- ارائه مدرک فنی و حرفهای
 دپارتمان صنایع جوش و برش٪۳۰ تخفیف
آموزش جوشکاری
- ارائه مدرک فنی و حرفهای
 دپارتمان صنایع جوش و برش٪۳۰ تخفیف
آموزش جوشکاری آرگون
- ارائه مدرک فنی و حرفهای
برای یک شروع قدرتمند این ویدئو را حتما ببینید
ویژگی های دوره جوشکاری Co2 در آموزشگاه فن آموزان
- دوره فنی حرفه ای آموزش جوشکاری Co2 در آموزشگاه فن آموزان از پایه ای ترین مباحث شروع و با تخصصی ترین قسمت های کار عملی در این حرفه پایان می یابد.
- ابزارهای تخصصی جوش Co2 برای کار عملی را معرفی کرده و آموزش می دهیم.
- کامل ترین سرفصل های آموزشی را به مدت 45 ساعت ارائه و آموزش خواهیم داد.
- تمام تجهیزات مورد نیاز برای کار با دستگاه های جوش co2 را در کارگاه های مجهز برای آموزش عملی را آماده کرده ایم تا شرکت کنندگان در این دوره به صورت 100% عملی با ابزار ها را تجربه نمایند.
- بعد از پایان دوره انتظار داریم که شرکت کنندگان تسلط کامل بر همه سرفصل های آموزش داده شده را داشته باشند. همچنین در صورتی که سوال یا نکته ای مبهم در طول دوره و نیز بعد از دوره وجود داشته باشد، می توانند با اساتید دوره رفع اشکال کرده و بپرسند.
- در پایان دوره و پس از اتمام سرفصل های دوره در صورتی که کارآموزان در آزمون های فنی حرفه ای نمره قبولی را کسب کنند مدرک رسمی فنی و حرفه ای برای دوره آموزش جوشکاری co2 صادر و به شرکت کنندگان اعطا می شوند.
- 30 درصد تخفیف در هزینه دوره جهت سهولت شرکت در دوره برای علاقه مندان و کارجویان در نظر گرفته شده است.
کاراموزان عزیز دقت داشته باشند که ما در آموزشگاه فن آموزان تمام تلاش و سعی مان بر اینست که کارآموزان بعد از گذراندن این دوره وارد بازار کار شده و برای خودشان کسب درامد کنند بنابراین این دوره به صورت صفر تا صد از "آموزش تا اشتغال" برگزار میگردد.
پرسش خود دربارهی «آموزش جوشکاری co2» را بنویسید؛ کارشناسان فن آموزان در نخستین فرصت با شما تماس میگیرند.
- دوره جوش Co2شهریه:۱۵٬۲۳۰٬۰۰۰تومانمدت آموزش:۳۰ساعتپیش نیاز:—
 مقالات جوش و برش۱۳ دقیقه
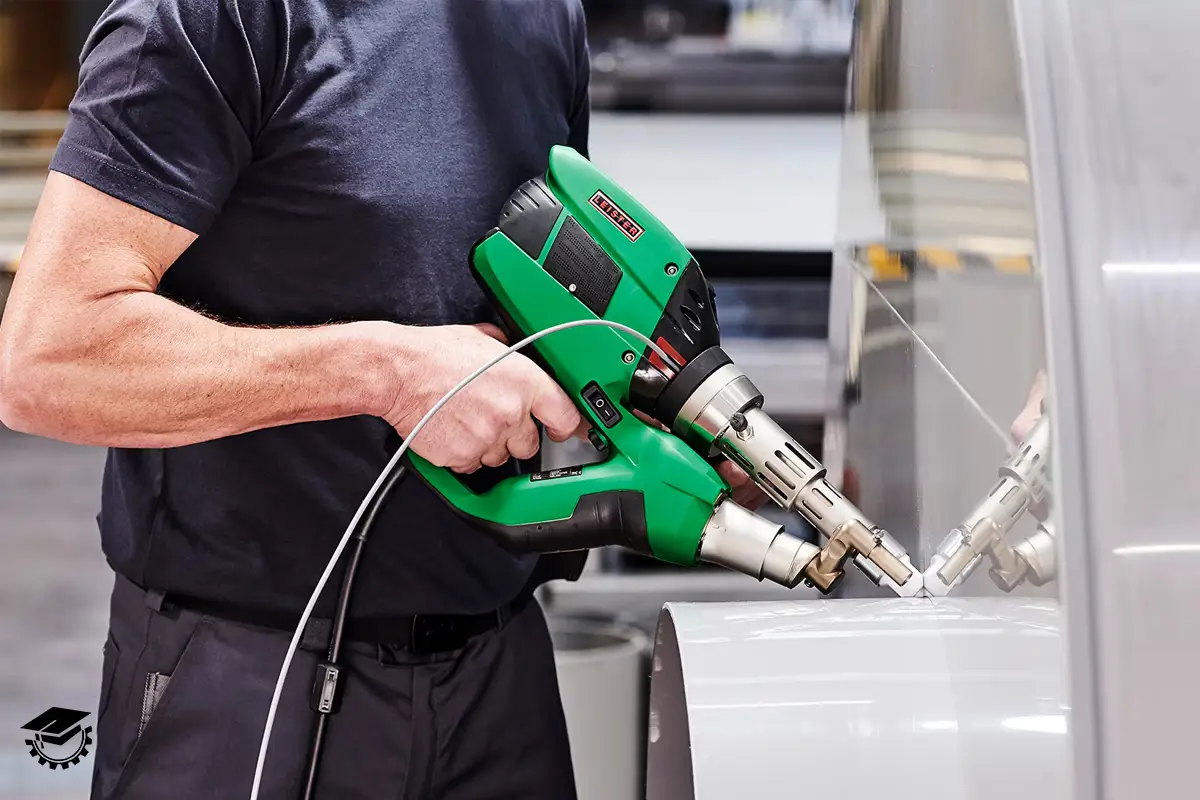
انواع جوش پلاستیک و کاربردهای آن
 مقالات جوش و برش۱۴ دقیقه
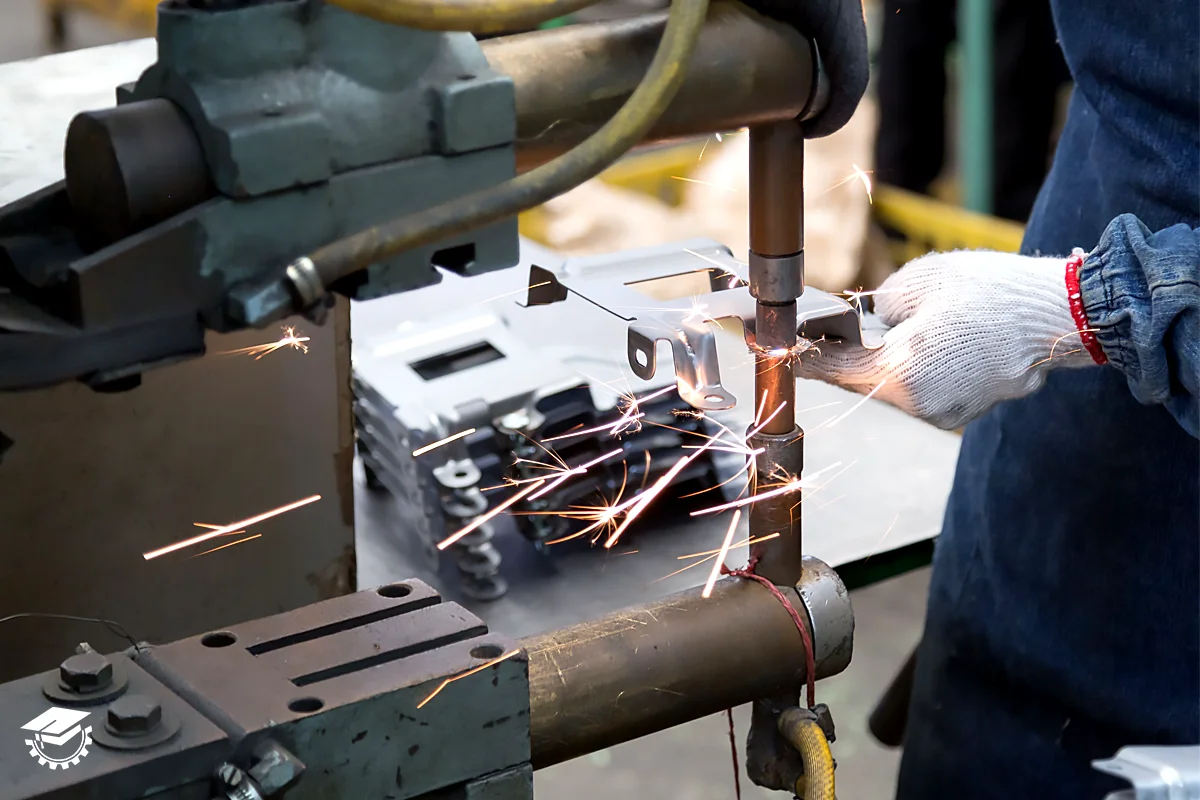
خال جوش یا جوش نقطه ای چیست و چه کاربردی دارد؟
 مقالات جوش و برش۱۵ دقیقه
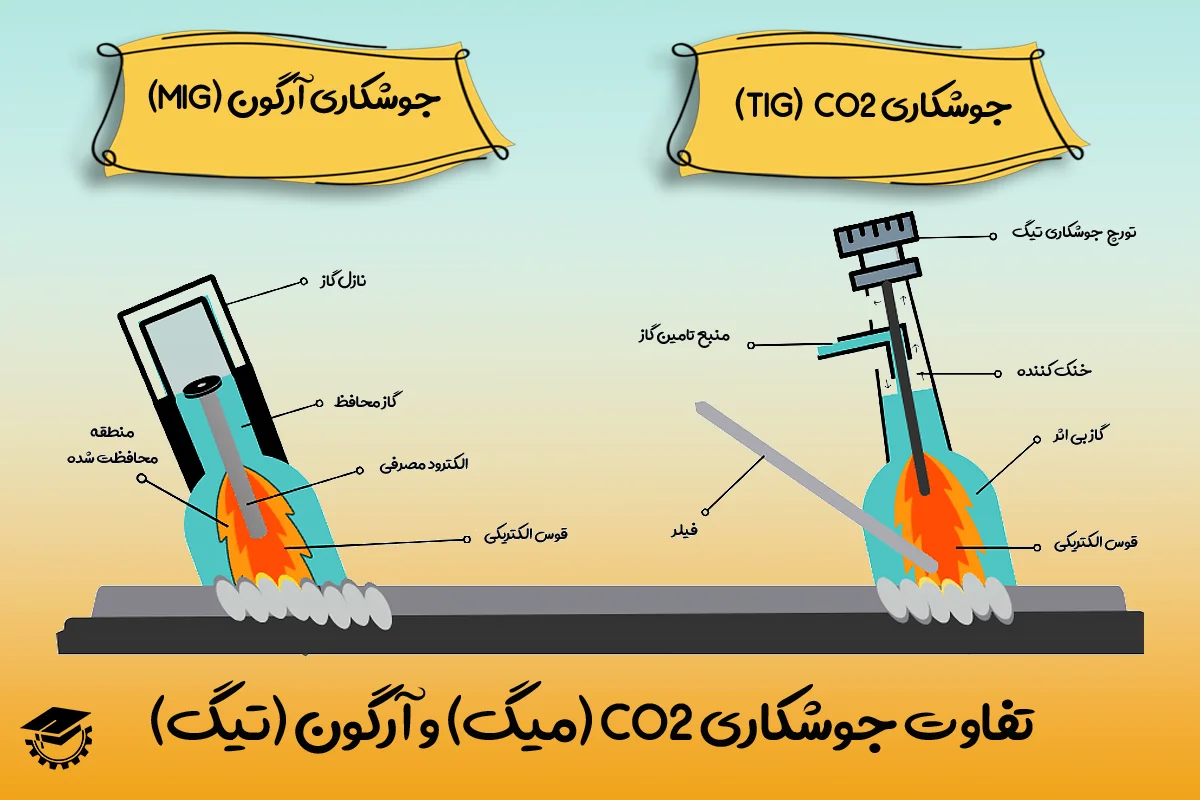
مقایسه جوش میگ و تیگ ( تفاوت جوش CO2 و آرگون)
 مقالات جوش و برش۱۸ دقیقه
برش پلاسما چیست و در چه صنایعی کاربرد دارد؟
درباره حرفه جوشکاری CO2 بیشتر بدانید
جوشکاری CO2 یکی از روش های جوش قوسی با گاز محافظ می باشد که در آن از گاز دی اکسید کربن به عنوان گاز محافظ استفاده می شود. این روش برای اتصال فلزاتی مانند فولاد زنگ نزن، آلومینیوم و مس به کار می رود. جوش CO2 با نام MIG یا MAG نیز معروف است. چرا که طی این فرآیند، فولاد کربنی با کمک فرآیند MAG در سطوح مختلف M1 تا M6 به یکدیگر جوش داده می شوند.
یادگیری مهارت جوشکاری CO2 برای افرادی که قصد ورود به حرفه هایی مانند صنایع فلزی، نفت و گاز، ساختمان سازی، کشتی سازی و خودرو سازی را دارند بسیار حائز اهمیت است. جوشکاران ماهر CO2 می توانند در بازار کار این صنایع موقعیت شغلی بسیار خوبی داشته باشند.
جوشکاری CO2 یک مهارت تخصصی است که نیازمند یادگیری صحیح و کامل تمام جزئیات آن می باشد. اشتباهات جزئی در این حرفه می تواند منجر به بروز حوادث و آسیب های جدی شود. به همین دلیل، آموزش جوشکاری CO2 که یکی از انواع مدل های آموزش جوشکاری است، باید حتما تحت نظارت مربیان باتجربه و متخصص انجام شود تا فرد بتواند تمام مراحل و نکات ایمنی این حرفه را به طور کامل فرا بگیرد. یادگیری ناقص می تواند منجر به بروز خطا های انسانی شده و سلامت جوشکار و افراد دیگر را به خطر بیندازد. بنابراین تنها راه ایمن و مطمئن، یادگیری گام به گام زیر نظر اساتید مجرب است.
به همین دلیل آموزشگاه فنی و حرفه ای فن آموزان، دوره آموزش جوشکاری CO2 را به صورت تئوری و عملی و با تمرکز بر مهارت آموزی کاربردی برگزار می کند تا فراگیران بتوانند مهارت های لازم در این زمینه را کسب نموده و وارد بازار کار شوند. در ادامه به معرفی دقیق تر این دوره خواهیم پرداخت. با ما همراه باشید.
جوشکاری GMAW چیست؟
جوشکاری GMAW به جوشکاری فلزات با استفاده از گاز بی اثر (MIG) و همچنین جوش فلزات با استفاده از گاز فعال (MAG) گفته می شود. دی اکسید کربن، هلیوم، آرگون، اکسیژن، هیدروژن و نیتروژن از جمله گاز های محافظ برای انجام عمل جوشکاری محسوب می شوند.
در بین این گاز ها، گاز های هلیوم و آرگون در دسته گاز های بی اثر قرار می گیرند؛ بنابراین جوش فلز با استفاده از این گاز ها را جوشکاری MIG یا Metal Inert Gas می نامند. همچنین گاز های دی اکسید کربن، اکسیژن، هیدروژن و نیتروژن جزو گاز های فعال در نظر گرفته می شوند و به جوش فلز با استفاده از این گاز ها جوشکاری MAG یا Metal Active Gas گفته می شود. اما به طور کلی نام عامیانه جوشکاری GMAW جوشکاری CO2 است و معمولا آن را با این نام می شناسند.
آموزش جوشکاری CO2 در آموزشگاه فن آموزان از صفر تا صد
آموزشگاه فن آموزان، با برگزاری دوره جوشکاری CO2 به صورت کاملا عملی، امکان حرفه ای شدن علاقه مندان در تمام سطوح، حتی افراد بدون دانش قبلی را فراهم می کند. این آموزش ها از مفاهیم پایه آغاز می شوند و تا پیشرفته ترین تکنیک های جوش CO2 ادامه پیدا می کنند.
همچنین اصول ایجاد جوش با کیفیت و نکات ایمنی و کاربردی نیز به کارآموزان آموزش داده می شود تا کارآموزان در پایان دوره، با تسلط کامل بر تمامی مراحل فرآیند جوش وارد بازار کار شوند و به عنوان یک جوشکار CO2 حرفه ای در صنایع متنوع شروع به فعالیت کنند.
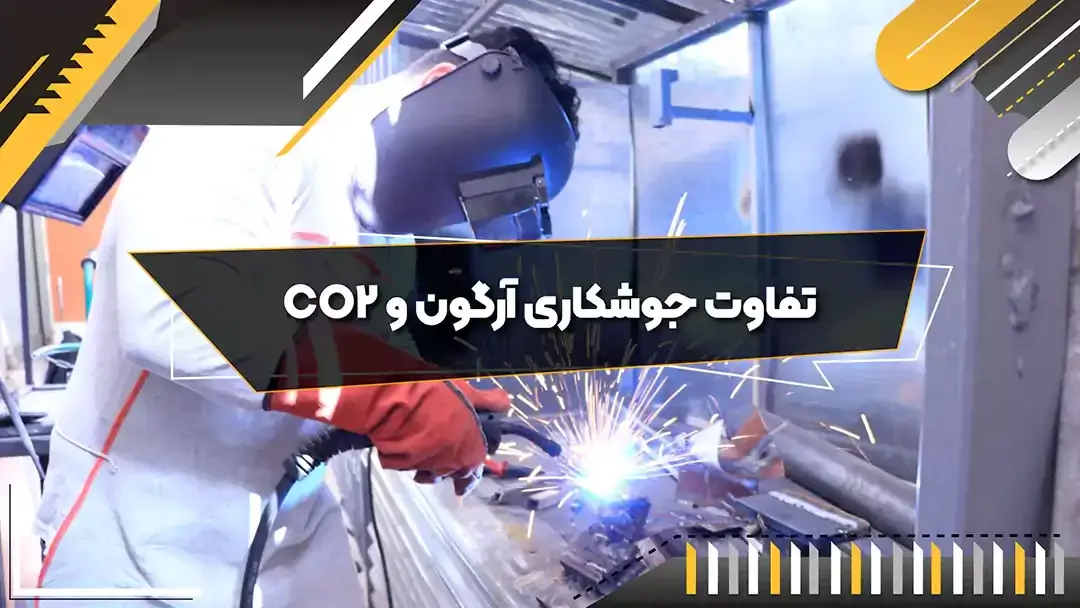
وظایف یک تکنسین جوشکاری CO2 چیست؟
یک جوشکار CO2 در طول یک روز کاری معمولی، مسئول انجام وظایفی است تا اتصال و جوش انواع فلزات با رعایت استاندارد های ایمنی انجام شود. آن ها در قدم اول وظیفه دارند که به آماده سازی قطعات فلزی برای جوش شامل برشکاری، سنباده زنی و لبه گیری بپردازند. سپس بر اساس نوع فلز، ضخامت و وضعیت جوش، الکترود مناسب را انتخاب کنند و جریان برق و فشار گاز CO2 را برای ایجاد قوس الکتریکی تنظیم کنند.
در مرحله بعدی جوشکار CO2 باید با استفاده از قوس الکتریکی و محافظت از آن با گاز CO2، قطعات فلزی را به یکدیگر متصل کرده و جوش ساکلت فولاد کربنی در سطوح M1 تا M6را اجرا نماید. همچنین کنترل سرعت و زاویه حرکت الکترود، بازرسی درز های جوش خورده و تصحیح نقاط ضعف در صورت لزوم، شناسایی مقدار مجار پارامتر های مختلف و در نهایت کنترل نهایی فرآیند جوش و انجام آزمایشات تخصصی، از دیگر وظایف مهم این جوشکاران هستند.
مهارت هایی که یک تکنسین جوشکاری CO2 باید داشته باشد
برای موفقیت در حرفه جوشکاری CO2، علاوه بر مهارت های فنی، در اختیار داشتن مهارت های فردی و ارتباطی نیز ضروری است. مهم ترین مهارت، تسلط کامل بر اصول و تکنیک های اولیه جوشکاری CO2 و کاربردهای جوشکاری با دی اکسید کربن است تا جوشکار بتواند روش های جوش متناسب با هر قطعه جوش را اجرا کند و در نهایت سازه مستحکم و تمیزی را تحویل مشتری دهد.
از دیگر مهارت های کلیدی، شناخت قطعات و تجهیزات مورد استفاده در این نوع جوشکاری و توانایی تنظیم دقیق آن ها است. به عنوان مثال هر نوع قطعه جوش، به سیم جوش مخصوص به خود نیازمند است و خطا در انتخاب آن می تواند کیفیت نهایی کار را تا حد زیادی پایین بیاورد. علاوه بر این ها، یک جوشکار CO2 باید توانایی این را داشته باشد که در موقعیت های مختلف، فرآیند جوش را به بهترین صورت انجام دهد و حتی اگر قطعه کار در بالای سر نیز قرار گرفته باشد، آن را با دقت و سرعت مناسب جوش کند.
علاوه بر مهارت های تخصصی، دقت و حوصله به خرج دادن در حین انجام کار نیز، جزو مهارت های کلیدی جوشکاران CO2 محسوب می شود که تاثیر زیادی بر روی نتیجه کار دارد. همچنین توانایی ارتباط برقرار کردن مشتریان و ترغیب آن ها برای سفارش دهی نیز، می تواند به میزان زیادی درآمد جوشکاران فعال در این زمینه را افزایش دهد.
آموزش و بررسی دلایل استفاده از گاز CO2 در فرآیند جوشکاری
در فرآیند جوش، تماس مستقیم حوضچه جوش مذاب با اکسیژن، نیتروژن و هیدروژن موجود در جو باعث ایجاد تخلخل و پاشش غیرمناسب در جوش می شود. در حالی که استفاده از گاز دی اکسید کربن به عنوان گاز محافظ در فرآیند جوشکاری CO2، از این واکنش جلوگیری می کند و باعث می شود که نتیجه نهایی جوش نسبت به جوشکاری معمولی، بسیار تمیز تر و بدون وجود سرباره باشد.
همچنین در این روش جوشکاری، نیاز به توقف های پی در پی در فرآیند جوشکاری برای تعویض الکترود مصرفی وجود ندارد و در نتیجه سرعت و کارایی در فرآیند جوش بسیار بالاتر می رود. استفاده از گاز CO2، براده های جوش را نیز به میزان زیادی کاهش می دهد و نیاز به پاک کردن قطعه کار را پایین می آورد.
همچنین این روش جوشکاری، برای جوش انواع قطعه کار های فلزی و غیر فلزی قابل استفاده است و استحکام نهایی اتصالات نیز بسیار بالاتر از روش معمولی است، بنابراین جوشکاری CO2 به دلیل افزایش کارایی، صرفه جویی در زمان و هزینه و بهبود کیفیت نهایی سازه، در بسیاری از صنایع مورد استفاده قرار می گیرد.
بررسی و آشنایی با قطعات تشکیل دهنده دستگاه جوش CO2 و نحوه عملکرد آن ها
دستگاه جوشکاری CO2 از قطعات مختلفی تشکیل شده است که هر یک از آن ها، نقش بسیار مهمی در عملکرد صحیح و بهینه دستگاه دارند. یکی از این قطعات، واحد تغذیه سیم دستگاه است که در واقع یک قرقره سیم و مجموعه ای از غلطک ها است که با یک مهره تنشی نگه داشته شده اند.
اگر این مهره شل باشد از چرخیدن قرقره جلوگیری می کند؛ اما اگر بیش از حد سفت شده باشد نیز، غلطک ها توان بیرون کشیدن سیم از قرقره را نخواهند داشت. این مشکلات ممکن است هر چند وقت یک بار اتفاق بیفتند؛ بنابراین آشنایی با روش برطرف کردن آن ها بسیار ضروری است.
قسمت دیگر دستگاه، تورچ جوشکاری CO2 است که مهم ترین بخش دستگاه محسوب می شود و وظیفه انتقال سیم، گاز و جریان برق را برعهده دارد و از الکترود نیز در برابر عوامل مختلف محافظت می کند. همچنین یک مخزن گاز محافظ دی اکسید کربن در پشت دستگاه قرار دارد که از طریق شلنگ به تورچ جوشکاری متصل می شود و الکترود شارژ شده و گاز دی اکسید کربن به سمت قطعه کار هدایت می شود.
قطعه دیگر نیز گیره اتصال است که به قطعه جوش یا میز فلزی متصل می شود و اتصال بین تورچ و قطعه کار را برقرار می کند و باعث تسهیل عملیات جوشکاری می شود.
چگونه می توان یک جوشکاری CO2 با کیفیت انجام داد؟
در جوشکاری دی اکسید کربن، نکاتی وجود دارد که رعایت آن ها علاوه بر اینکه طول عمر دستگاه را افزایش می دهند، بر کیفیت جوشکاری نیز تاثیر می گذارند. از جمله اینکه سعی کنید کپسول گاز محافظ را همیشه کاملا عمودی قرار دهید و تا حد امکان آن را جابجا نکنید. همچنین قبل از شروع فرآیند جوش، سطح قطعه کار را تمیز و موقعیت آن را کاملا تنظیم کنید و سپس شروع به کار کنید.
در زمان جوشکاری نیز جریان برق را به طور مداوم چک نمایید و برای تنظیم فشار گاز مناسب نیز، رگلاتور را متناسب با قطر سیم جوش تنظیم نمایید. این عدد معمولا ضریب 10 میزان قطر سیم جوش است؛ یعنی اگر سیم جوش دارای قطر 0.6 است، خروجی گاز تنظیم شده باید 6 در نظر گرفته شود. همچنین سعی کنید شیر کپسول را نیم دور بچرخانید و آن را کاملا باز نکنید تا بتوانید در صورت ضرورت، سرعت عمل بالاتری در بستن گاز خروجی از دستگاه را داشته باشید.
تنظیم سرعت تورچ با توجه به نوع قطعه کار نیز دارای اهمیت بسیاری است؛ اگر تورچ آرام حرکت داده شود، اصطلاحا سیم پس می کشد و اگر با سرعت زیادی نیز حرکت داده شود، قطعه کار را سوراخ می کند. نکته مهم دیگر نیز این است که به هیچ عنوان شیرهای کپسول را روغن کاری نکنید و با دست چرب نیز جوشکاری نکنید تا بتوانید جوش با کیفیتی ایجاد نمایید. همچنین به صورت دوره ای، اجزای داخلی دستگاه جوش را تمیز نمایید. دقت کنید که برای انجام این کار حتما دستگاه را از برق بکشید و بعد شروع به تمیز کاری و یا تعمیر دستگاه نمایید.
تفاوت جوشکاری CO2 و MIG
جوشکاری CO2 و MIG هر دو در دسته جوشکاری ذوبی قرار می گیرند و اصلی ترین تفاوت آن ها در مقرون به صرفه بودن جوشکاری CO2 است. علت آن نیز این است که گاز دی اکسید کربن نسبت به گاز آرگون بسیار ارزان تر است. تفاوت دیگر آن ها نیز در سرعت فرآیند جوشکاری است. در جوشکاری CO2 زمان مورد نیاز برای آماده سازی تجهیزات و خنک شدن قطعه کار بسیار کم تر است.
صرفه نظر از موارد گفته شده، این دو روش تفاوت به خصوص دیگری با یکدیگر ندارند و فرآیند جوشکاری آن ها نیز کاملا مشابه یکدیگر است و هر دوی آن ها با یک نوع دستگاه جوش قابل انجام هستند و تنها نیاز به تهیه کپسول گاز محافظ مجزا برای آن ها وجود دارد.
توجه داشته باشید که دوره آموزش جوشکاری آرگون به صورت جداگانه در دپارتمان جوش و برش آموزشگاه فن آموزان برگزار میگردد
دوره جوشکاری CO2 فن آموزان شامل چه مباحثی است؟
دستور العمل های تخصصی M1 تا M6 برای جوش کربن دی اکسید به صورت کامل و جامع در کلاس های دوره فن آموزان آموزش داده می شود. به این صورت که ابتدا طبق دستور العمل M1، روش جوش Thick-Plate برای اندازه های بالا تر از 8 میلی متر تدریس می شود. سپس به یادگیری استاندارد M2 جوش پرداخته می شود. کارآموزان در این قسمت با نحوه جوشکاری صفحات ضخیم بیشتر از 3 میلی متر آشنا شده و گرده سازی را در حالت های مختلف PA، PF و PG را یاد می گیرند و جوش فلنج را در دو حالت Dip Transfer و Short Arc تمرین می کنند.
در ادامه کلاس های دوره، به آموزش چگونگی کنترل کیفیت جوش پرداخته شده و شرکت کنندگان به طور عملی ناپیوستگی های جوش گلویی Fillet را شناخته و حد مجاز پارامتر های گوناگون مانند لکه قوس، روی هم افتادگی، ارتفاع گرده جوش گلویی، خوردگی کناره جوش، جرقه، چاله انتهایی جوش، گلویی کم و متوسط را محاسبه خواهند کرد. هم چنین مراحل اندازه گیری ابعاد ساق جوش و رسم موقعیت قطعه جوش شده روی کاغذ با دقت 1 میلی متر تدریس خواهد شد.
در محله بعد جوشکاری مطابق با دستور العمل M3 یاد داده می شود و کارآموزان اتصال لب به لب و درز جناقی یک طرفه را روی صفحات ضخیم بالای 8 میلی متر تمرین کرده و با تکنیک های Butt Joint و CJP آشنا خواهند شد. سپس استاندارد جوش اتصال سپری، درز نیم جناقی یک طرفه را برای صفحات با ضخامت بالای 5 سانتی متری بررسی خواهد شد و شرکت کنندگان روش استفاده از دستگاه نیم فرز دستی مینی و بزرگ را برای برشکاری عرضی و پخ سازی را یاد می گیرند. هم چنین افراد با مراحل جوش بدون پشت بند nb و جوش قوس اسپری آشنا خواهند شد.
در نهایت سرفصل های تخصصی در مورد چگونگی ارزیابی کیفیت جوش و محاسبه ناپیوستگی های جوش شیاری طبق استاندارد های جهانی در اختیار کارآموزان قرار خواهد گرفت و توانایی محاسبه حد مجاز زاویه شیب آلفا، تقعر ریشه جوش، هم ترازی طولی و زاویه ای در جوش و فاصله دو لبه را به دست خواهند آورد.
سپس جوش لوله طبق دستور العمل M5 و M6 آموزش داده شده و جوش لوله های فولادی دارای قطر داخلی بیشتر از 100 میلی متر نیز از روش Butt Joint تدریس می شود و کارآموزان حالت های مختلف PA & PH-CJP را برای جوش بدون پشت بند، جوش یک طرفه و قوس اتصال کوتاه را تمرین خواهند کرد. در پایان نیز روش کنترل کیفیت جوش و بررسی شاخصه های مهم کیفیت جوش را ارزیابی خواهند کرد.
فن آموزان، بهترین آموزشگاه جوشکاری CO2 در تهران
آموزشگاه فن آموزان، یکی از برترین مراکز آموزشی در زمینه تربیت متخصصان در حرفه جوشکاری و آماده سازی آن ها برای ورود به بازار کار است. کلاس های دوره آموزشی فن آموزان، توسط اساتید با تجربه و دارای سابقه درخشان در بازار کار برگزار می شود که آماده انتقال تجربیات و تکنیک های تخصصی خود به تمامی متقاضیان هستند.
همچنین کارگاه های فن آموزان با فراهم کردن دستگاه های به روز و ماشین آلات و ابزار های پیشرفته، امکان کار کردن با این تجهیزات را به صورت عملی برای تمامی کارآموزان امکان پذیر می کند. همچنین امکان شرکت مجدد رایگان در کلاس های دوره در صورت عدم یادگیری مباحث، دریافت خدمات پشتیبانی از متخصصان آموزشگاه حتی پس از ورود به کار و همچنین دریافت مدرک معتبر فنی و حرفه ای، امکان حضور موفقیت آمیز کارآموزان در بازار کار و پیشرفت آن ها در این حرفه را به میزان زیادی افزایش می دهد.
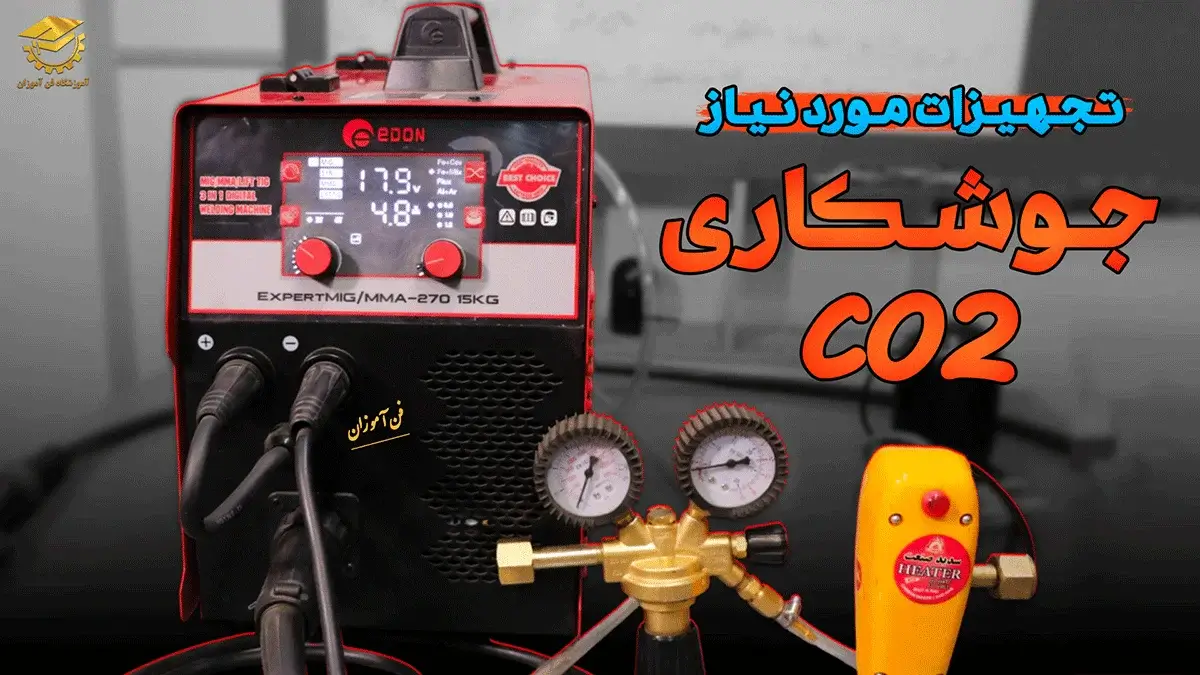
ابزار ها و تجهیزات مورد نیاز برای جوشکاری CO2
ساخت یک سازه با کیفیت از طریق جوشکاری CO2، نیازمند استفاده از تجهیزات تخصصی و متناسب با نوع فرآیند جوش است. در جوشکاری CO2، به یک دستگاه جوش CO2 نیاز است که هم می تواند از نوع ژنراتور، هم ترانسفورماتور و هم از نوع رکتی فایر باشد. البته به طور کلی انواع رکتی فایر و اینورتر، بسیار بهتر از ترانسفورماتور هستند.
همچنین در جوشکاری CO2، تنها از جریان برق DC مستقیم (با پلاریته معکوس) برای انجام فرآیند جوشکاری استفاده می شود. بنابراین استفاده از منبع تغذیه DC برای ایجاد ثبات در قوس الکتریکی و دستیابی به نفوذ عمیق در فلزات ضخیم ضروری است.
برای استفاده از این روش جوشکاری، الکترود و سیم جوش نیز مورد نیاز هستند. نکته بسیار مهم این است که برای هر نوع فلز، حتما باید الکترود و سیم جوش متناسب با جنس و ابعاد آن قطعه کار تهیه شود. همچنین در جوشکاری CO2، به ویژه برای جوشکاری فولاد اغلب از گازهای محافظ ترکیبی فعال یا نیمه فعال استفاده می شود.
رایج ترین گازهای محافظ در این روش جوشکاری، به ویژه برای جوش دادن فولاد، دی اکسید کربن خالص یا مخلوط ۷۵ درصد آرگون و ۲۵ درصد CO2 است. هر چند استفاده از گاز CO2 خالص برای این نوع جوشکاری بسیار مقرون به صرفه تر است، اما مخلوط آرگون و CO2 منجر به تمیزی و صاف تر شدن شکل ظاهری جوش و پاشش کمتر می شود.
علاوه بر این ها، ابزارهای برشکاری، سنباده زنی و لبه گیری و نیز تجهیزات و دستگاه های مرتبط با تست و کنترل کیفیت جوش نیز در جوشکاری CO2 مورد نیاز هستند. همچنین مانومتر و رگلاتور یا شیر تنظیم برای کنترل و تنظیم جریان برق و گاز محافظ و گرمکن گاز برای جلوگیری از ترکیب آب و گاز محافظ و افزایش کیفیت جوشکاری نیز در این روش مورد استفاده قرار می گیرند.
دقت داشته باشید که در کنار استفاده از این ابزار های تخصصی، استفاده از تجهیزات ایمنی نیز بسیار ضروری است. لباس و مقنعه جوشکاری، پیش بند، ساق بند و گترپای جوشکاری، کفش ایمنی، دستکش کار، عینک و ماسک جوشکاری از جمله این تجهیزات محافظتی هستند. همچنین با توجه به انتشار گاز های سمی از طریق فرآیند جوش، استفاده از فیلتر های تنفسی نیز توصیه می شود.
پس از اتمام دوره کارآموزان قادر به انجام چه کارهایی خواهند بود؟
کارآموزان ، پس از پایان دوره آموزشی فن آموزان قادر خواهند بود انواع مختلف شکل جوش را با استفاده از روش جوشکاری CO2 بر روی قطعه کار های مختلف اجرا کنند. همچنین آن ها به تسلط کافی برای جوشکاری، در زمانی که قطعه کار به حالت افقی، عمودی و یا بالای سر قرار گرفته باشد دست می یابند.
فرآیند جوش نیازمند به ست کردن تنظیمات متفاوتی نیز هست؛ اگر توان دستگاه بالاتر از مقدار مورد نیاز باشد، قطعه کار ذوب می شود و اگر بر روی قدرت پایین تری تنظیم شود نیز، فرآیند جوش به خوبی انجام نمی گیرد. بنابراین تنظیم بهینه دستگاه، یکی از مواردی است که کارآموزان با تمرین و تلاش مستمر تا پایان دوره آموزشی به آن دست می یابند.
علاوه بر این، آن ها می توانند الکترود و سیم جوش متناسب با فرآیند جوش را انتخاب کنند، الکترود را در حین کار در زاویه مناسب نسبت به قطعه کار قرار دهند و سرعت تورچ جوشکاری در حین جوش را نیز به خوبی تنظیم کنند و در نهایت سازه ای را ایجاد کنند که هم از نظر شکل ظاهری و هم از نظر میزان استحکام، در سطح قابل قبولی قرار داشته باشد.
تضمین یادگیری دوره جوشکاری CO2
یکی از مزایای برجسته کلاس های دوره جوشکاری CO2 در آموزشگاه فن آموزان، ارائه تضمین یادگیری به کارآموزان است. در این دوره آموزشی، اگر کارآموز پس از به پایان رسیدن کلاس های دوره احساس کند به تسلط کافی بر مفاهیم نرسیده و تکنیک های مورد نیاز برای ایجاد یک جوش با کیفیت را به خوبی یاد نگرفته، می تواند به صورت رایگان در کلاس های دوره مجدداً شرکت کند تا مهارت های خود را بهبود ببخشد و با اعتماد بنفس بالاتری وارد بازار کار شود.
علاوه بر این، پشتیبانی دائمی و نامحدود اساتید با تجربه و متعهد اموزشگاه فن آموزان پس از پایان دوره آموزشی نیز، امکان دریافت مشاوره تخصصی و رفع ایرادات فنی و پاسخ به سوالات عملی در پروژه های واقعی، حتی پس از شروع به کار را فراهم می کند. بنابراین آموزشگاه فن آموزان با تاکید بر تقویت مهارت های عملی کارآموزان و آشنایی کامل آن ها با تمامی تجیزات تخصصی، میزان یادگیری کارآموزان را مورد ارزیابی دقیق قرار می دهند و باعث بالا رفتن درصد موفقیت آن ها در بازار کار می شوند.
اساتید و نحوه برگزاری کلاس های دوره جوشکاری CO2
دوره تخصصی جوشکاری CO2 آموزشگاه فن آموزان، توسط اساتید با تجربه و متخصص در صنعت جوشکاری برگزار می شوند. این اساتید دارای مدارک فنی معتبر و سابقه طولانی در اجرای پروژه های جوشکاری متنوع و تدریس عملی مباحث مرتبط با آن هستند.
کلاس های دوره نیز در ابتدا به مباحث نظری اختصاص داده می شوند، اما بخش اصلی دوره آموزشی مربوط به آموزش تکنیک های عملی هستند و تمرکز اصلی آن ها، بر جنبه عملی و کاربردی کار است. این آموزش های عملی در کارگاه های مجهز انجام می شوند و شامل تست قطعات روی بردهای واقعی و رفع عیوب مختلف می باشد.
همچنین فن آموزان با ارائه انعطاف پذیری در برگزاری کلاس ها، امکان حضور در دوره آموزشی را برای همه فراهم می کند. این کلاس ها به صورت خصوصی و نیمه خصوصی و با تعداد محدود برگزار می شوند تا کارآموزان زمان کافی برای کار با تمامی تجهیزات و به تسلط رسیدن را داشته باشند.
کلاس های دوره نیز، هم در طول هفته و هم در آخر هفته برای راحتی شاغلین برگزار می شوند تا تمامی افراد دارای برنامه های کاری و شخصی متفاوت، امکان شرکت در آن را داشته باشند. این رویکرد جامع و حرفه ای باعث می شود که کارآموزان با مهارت و اعتماد به نفس کامل وارد بازار کار شده و بتوانند به صورت مستقل یا در کارخانه ها و شرکت های صنعتی فعالیت کنند.
شغل جوشکاری CO2
جوشکاری CO2 نوعی از جوشکاری قوسی با گاز محافظ است که با کمک گرمای حاصل از قوس الکتریکی DC، موجب ذوب فلز در ناحیه اتصال می شود و دو قطعه را یکدیگر جوش می دهد. این روش جوشکاری به گاز محافظ دی اکسید کربن وابسته است و در آن قوس الکتریکی و حوضچه مذاب، به طور کامل برای جوشکاری مشخص و قابل رویت هستند.
جوشکاری CO2 به دلیل کارایی و بهره وری بالا، امکان استفاده از آن در انواع فلزات، کاهش احتمال تخلخل و ترک خوردگی جوش و نیز جوشکاری در حالت های مختلف افقی، عمودی و زاویه دار، یکی از روش های جوشکاری پر طرفدار در صنایع مختلف شناخته می شود.
این شغل دارای سرعت پیشرفت بسیار بالایی است؛ بنابراین تقاضا برای آن همواره در سطح بالایی قرار دارد. هر چند شغل جوشکاری CO2 با پیشرفت صنایع دچار تغییراتی می شود، اما نکته ای که قابل توجه است این است که تمامی صنایع به نحوی به این شغل وابسته هستند. بنابراین یک جوشکار CO2 می تواند در صنایع مختلفی مانند نفت و گاز، پتروشیمی، خودرو سازی، صنایع دریایی، هوا و فضا و یا حتی مشاغلی همچون لوله کشی گاز خانگی و ساخت انواع کابینت ها نیز مشغول به کار شوند.
بازار کار و درآمد جوشکاری CO2
بازار کار جوشکاری CO2 برای فارغ التحصیلان دوره آموزشی فن آموزان در داخل کشور بسیار مطلوب است. همانطور که گفته شد این جوشکاران می توانند در صنایع مختلف مشغول به کار شوند؛ اما علاوه بر استخدام در صنایع، امکان کار آزاد نیز برای این جوشکاران وجود دارد.
میزان درآمد جوشکاران CO2 نیز بسته به میزان مهارت و سابقه کاری آن ها متغیر است؛ اما این افراد به طور میانگین ماهانه بین3 تا 7 برابر حقوق اداره کار درآمد دارند که رقم خوبی به شمار می رود. همچنین میزان تجربه و مهارت در جوش انواع فلزات، تسلط به انجام کار در شرایط مختلف کاری، توانایی کار با دستگاه ها و تجهیزات پیشرفته و میزان سابقه کار و پروژه های انجام شده نیز می توانند اعداد و ارقام مربوط به دستمزد و حقوق جوشکاران را تحت تاثیر قرار دهد.
علاوه بر این، در کشور های صنعتی مانند کانادا، استرالیا و کشور های اروپایی و حوزه خلیج فارس، تقاضای زیادی برای جذب نیرو های ماهر در این حرفه وجود دارد. بنابراین جوشکاران CO2 می توانند با مهاجرت به این کشور ها، حقوق سالانه ای معادل 60 الی 100 هزار دلار دریافت کنند.
میزان سرمایه مورد نیاز برای شروع
شروع به فعالیت در زمینه جوشکاریCO2 ، نیازمند شرکت در دوره آموزشی تخصصی فن آموزان و کسب مهارت از طریق آن است. هر چند شرکت در این دوره، مقداری هزینه بر است؛ اما تخصص و مدرک معتبر دریافت شده از آن یکی از مهم ترین سرمایه های هر جوشکار محسوب می شود و با انجام چند پروژه، هزینه های مربوط به آن به طور کامل جبران می شود.
فارغ التحصیلان این حرفه می توانند در شهرک های صنعتی مشغول به کار شوند، اما در صورت تمایل به کار در بازار آزاد نیز می توانند فعالیت خود را با اجاره یک مغازه کوچک و تهیه یک دستگاه جوش ساده که توان انجام جوشکاری CO2 را داشته باشد و تهیه ابزار ها و قطعات جانبی مورد نیاز شروع کنند.
در نهایت تکنسین های جوشکاری CO2 بعد از جا افتادن در بازار کار و افزایش میزان درآمد می توانند دستگاه های جوش پیشرفته تر و تجهیزات کامل تری را تهیه نمایند، کارگاه های بزرگ تری را برای کسب و کار خود اجاره کنند و با کسب مجوز های قانونی، حوزه های فعالیت خود را نیز گسترش دهند.
اعتبار مدرک فنی و حرفه ای جوشکاری CO2
پس از پایان دوره آموزشی فن آموزان و قبولی در آزمون های تئوری و عملی، فارغ التحصیلان می توانند مدرک بین المللی این حرفه را از سازمان فنی و حرفه ای کشور دریافت کنند. این مدرک در واقع یک گواهینامه مهارتی محسوب می شود که در ایران از اعتبار بالایی برخوردار است. بنابراین دارندگان این مدرک می توانند برای دریافت پروانه کسب، دریافت وام های خوداشتغالی و همچنین تکمیل رزومه خود برای استخدام در سازمان و صنایع مختلف نیز اقدام کنند.
همچنین این مدرک زیر نظر سازمان جهانی کار (ILO) صادر شده است و در بیش از ۱۶۰ کشور جهان اعتبار دارد و به دلیل ماهیت بین المللی آن، قابل ترجمه رسمی بوده و امتیاز مثبتی در فرآیند اخذ ویزای کاری محسوب می شود. بنابراین می تواند به عنوان یک امتیاز مثبت برای کسانی که قصد مهاجرت دارند در نظر گرفته شود.
از دیگر دوره های آموزشی محبوب و پرطرفدار در فن آموزان میتوان به دوره های آموزشی ویژه بازار کار چون دوره های آموزش بازرسی جوش، دوره های آموزش تعمیرات پکیج، دوره های مرتبط با خودرو چون دوره آموزش صافکاری، دوره آموزش برق خودرو و بیش از 200 دوره آموزشی تخصصی در بیش از 15 دپارتمان آموزشی اشاره کرد.
نظرات
۰ دیدگاهثبت نظر جدید
نشانی ایمیل شما منتشر نخواهد شد. بخشهای موردنیاز علامتگذاری شدهاند *
هنوز نظری ثبت نشده است. اولین نفری باشید که نظر میدهد!