جوشکاری یکی از مهم ترین و حیاتی ترین فرایند های صنعتی است که در صنایع گسترده ای از ساخت وساز تا تولید خودرو کاربرد دارد و دقت و استحکام محصول نهایی در آن بسیار حیاتی است. کیفیت و دوام قطعات و سازه ها به مهارت و دقت بالای اپراتور جوشکار بستگی دارد. در میان تمام عوامل مؤثر بر کیفیت جوش، حرکت دست در جوشکاری یکی از اساسی ترین مهارت ها محسوب می شود که تفاوت بین یک جوش معمولی و یک جوش حرفه ای، مستحکم و بادوام را مشخص می کند.
تسلط بر تکنیک های حرکت صحیح دست در روش های مختلف جوشکاری، مستقیماً بر یکنواختی گرده جوش، نفوذ کافی به فلز پایه و کاهش نقص هایی مانند تخلخل یا بریدگی کناره تأثیر می گذارد. در حقیقت، حرکت دست جوشکار تعیین کننده الگوی مهره جوش است که برای دستیابی به طرحی منسجم و هدفمند در جوش نهایی، نیاز به تکرار حرکت مشخصی با مشعل جوشکاری دارد. جوشکار ماهر باید قادر باشد تا حرکت های مختلف دست را به صورت پیوسته حفظ کند.

قبل از اینکه به بررسی انواع حرکت دست در جوشکاری بپردازیم توجه داشته باشید اگر به حرفه و شغل جوشکاری علاقه مند هستید میتوانید در دوره آموزش جوشکاری از مقدماتی تا پیشرفته که به صورت صفر تا صد و کاملاً عملی و تخصصی در آموزشگاه فن آموزان برگزار میشود شرکت کرده و مدرک فنی حرفه ای آن را دریافت کنید. جهت مشاهده جزئیات و شرایط این دوره روی تصویر بالا کلیک کنید و یا با آموزشگاه تماس حاصل فرمایید.
فهرست محتوا
حالت فیزیکی بدن در زمان جوشکاری
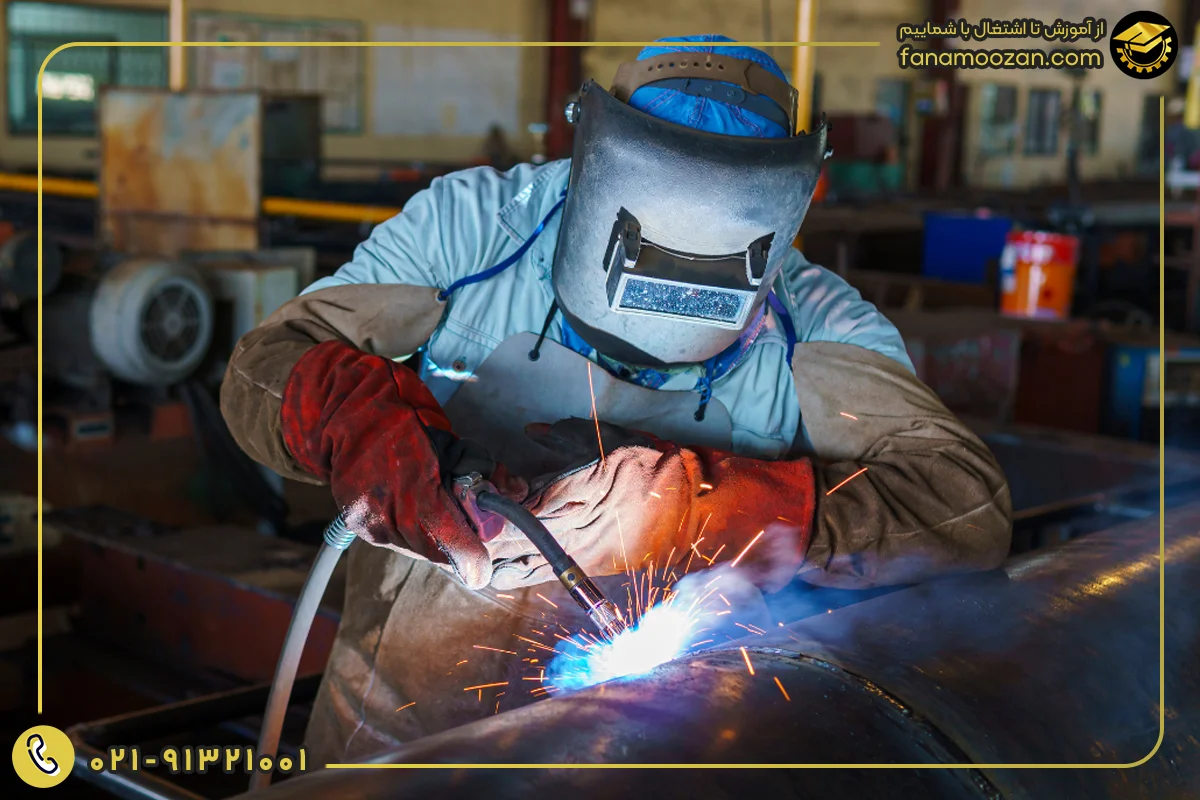
قبل از شروع هر نوع حرکت با مشعل یا الکترود، جوشکار باید وضعیت فیزیکی مناسبی داشته باشد. وضعیت بدنی صحیح نه تنها به کنترل بهتر و دقیق تر ابزار جوش کمک می کند، بلکه استقامت فرد را افزایش داده و از خستگی زودرس جلوگیری می نماید. همچنین برای به حداقل رساندن لرزش های ناخواسته دست و تضمین ثبات، توصیه می شود که جوشکار مچ یا آرنج خود را بر روی یک سطح ثابت تکیه دهد. این تکیه گاه می تواند میز کار یا هر وسیله محکم دیگری هم باشد.
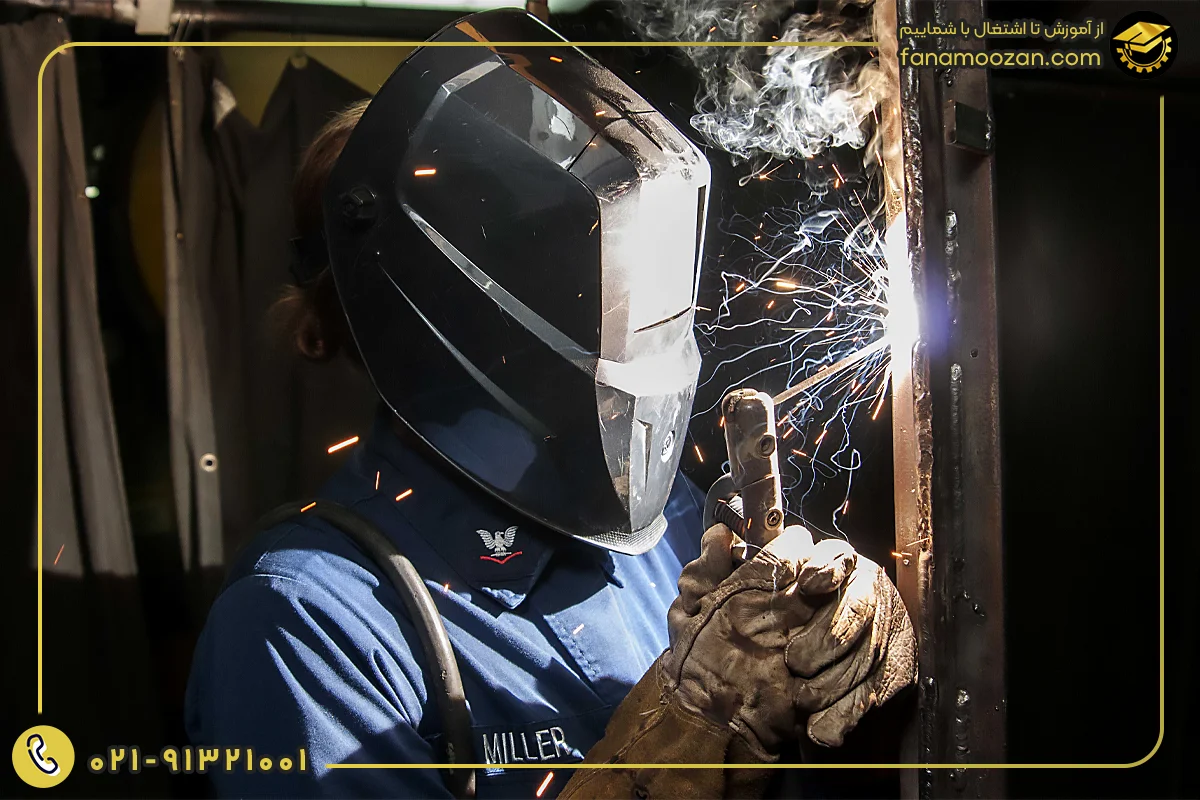
هنگام جوشکاری، بدن باید یک وضعیت راحت و متعادل داشته باشد؛ پشت باید صاف و شانه ها آرام باشند. برای هدایت مشعل به مسیر جوش مورد نظر، بهتر است حرکت اصلی از ناحیه کمر انجام شود و حرکات دست ها به حداقل برسد. نگه داشتن آرنج ها نزدیک به بدن هم کنترل بر روی قطعه کار را بهبود می دهد و باعث خستگی کمتری هم می شود.
در جوشکاری الکترود دستی (SMAW) برای دستیابی به حداکثر دقت، اغلب توصیه می شود که بیشترین حرکت از ناحیه مچ دست و ساعد صورت گیرد و از دخالت بیش از حد آرنج و شانه پرهیز شود.
نکته دیگر اینکه زاویه دست و ابزار باید به گونه ای تنظیم شود که جوشکار دید واضح و کاملی به مسیر جوش و نقطه تمرکز قوس الکتریکی یا پرتو لیزر داشته باشد. اگر قطعه کار قابلیت جابجایی دارد، قرار دادن آن در ارتفاعی بین سینه و کمر می تواند راحتی و کنترل را برای جوشکار افزایش دهد.
نحوه حرکت دست در زمان جوشکاری
الگوهای حرکت دست در جوشکاری، روشی عمدی برای شکل دهی فلز مذاب هستند. انتخاب الگوی صحیح حرکت دست مستقیماً با ضخامت فلز، نوع اتصال و الزامات اجرایی کار مرتبط است. این الگوها به طور کلی به دو دسته تقسیم می شوند: حرکت خطی و حرکت نوسانی.
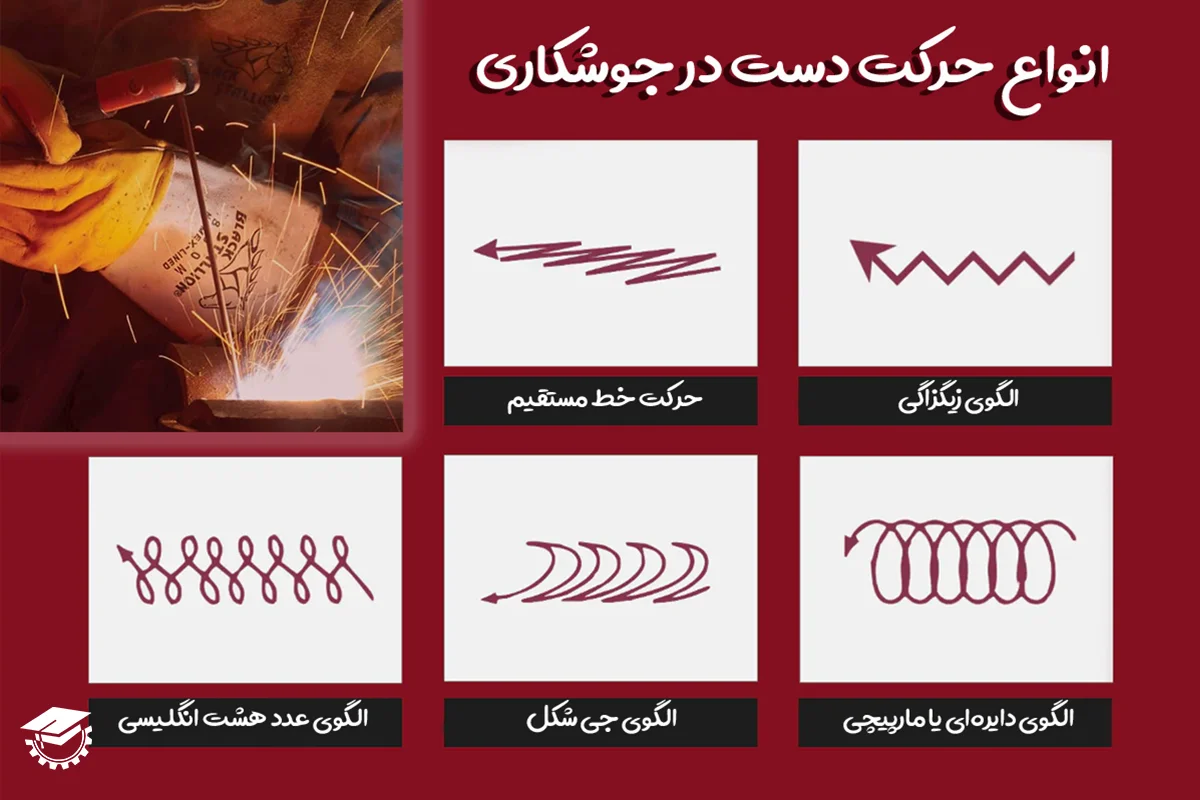
حرکت خط مستقیم
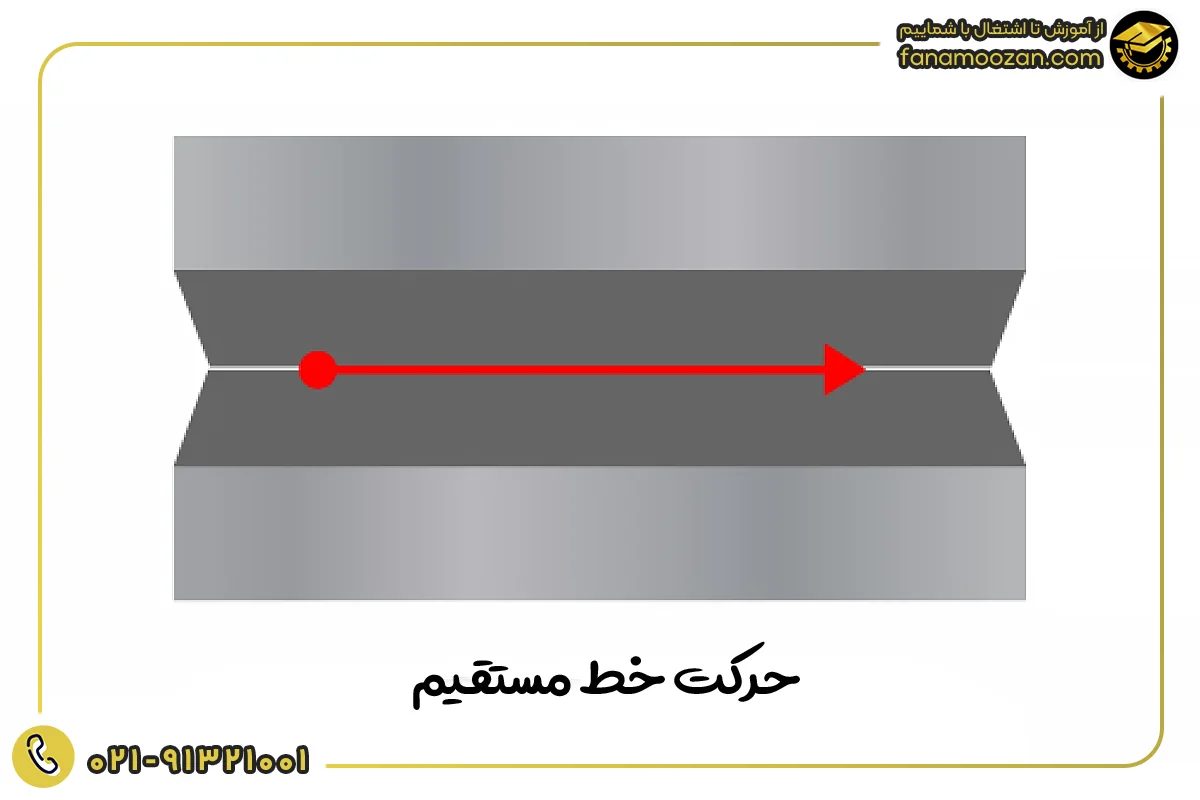
این روش که به آن جوش رشته ای نیز گفته می شود، ساده ترین و متداول ترین الگوی حرکتی است که شامل حرکت دادن سیم جوش به صورت مستقیم و بدون هیچ گونه نوسان یا حرکت جانبی در امتداد درز جوش است. این نوع جوشکاری برای جوشکاری فلزات نازک و اتصال لب به لب آن ها مناسب است.
اجرای آن برای مبتدیان آسان و سریع است، در هر موقعیت و نوع اتصال قابل اجرا است، و نرخ رسوب بالاتری دارد. این روش حداقل اعوجاج را ایجاد کرده و برای جوش های طولانی و ورق های نازک (که حرارت زیاد باعث سوختن می شود) کارآمد است. البته ممکن است این روش جوش از نظر ظاهری جذاب نباشد؛ زیرا کنترل محدودی بر روی نفوذ دارد و برای پر کردن شکاف های عریض مناسب نیست.
حرکت نوسانی
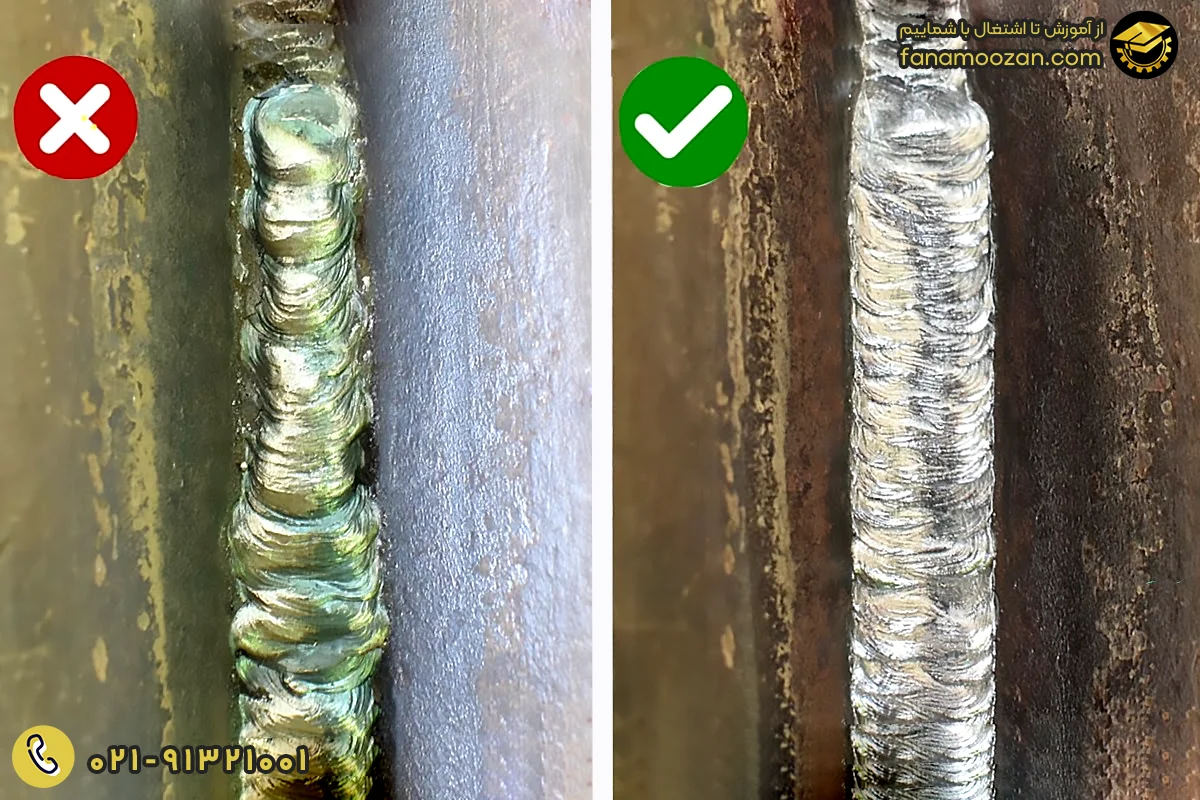
جوش بافت دار یا نوسانی به معنی حرکت پهلو به پهلوی الکترود یا تورچ در عرض اتصال است و هدف اصلی آن افزایش عرض جوش، پر کردن شکاف های بزرگ یا شیارهای عمیق و اطمینان از همجوشی کناره های جوش در فلزات ضخیم است.
در اجرای این الگوها، جوشکار باید حرکت سریعی در مرکز جوش داشته باشد و در لبه ها مکثی مختصر انجام دهد تا فلز مذاب فرصت کافی برای همجوشی با دیواره های فلز پایه پیدا کند. مکث ناکافی در لبه ها منجر به عیوبی مانند بریدگی کناره می شود.
دقت کنید که حفظ کیفیت در الگوهای نوسانی با افزایش عرض دشوار می شود. توصیه عمومی این است که عرض جوش بافت دار نباید بیش از ۳ برابر قطر الکترود یا سیم مصرفی باشد، زیرا تجاوز از این حد می تواند منجر به نفوذ ناکافی و ناهمواری شود.
انواع حرکت با الگوهای نوسانی در جوشکاری و کاربرد تخصصی آن ها
الگوهای نوسانی متنوعی وجود دارند که هر کدام برای اهداف خاصی طراحی شده اند و در پروژه هایی که ظاهر یا استحکام خاصی مورد نیاز است، کاربرد دارند. این الگو ها عبارتند از:
حرکت دست با الگوی زیگزاگی، موجی یا هلال
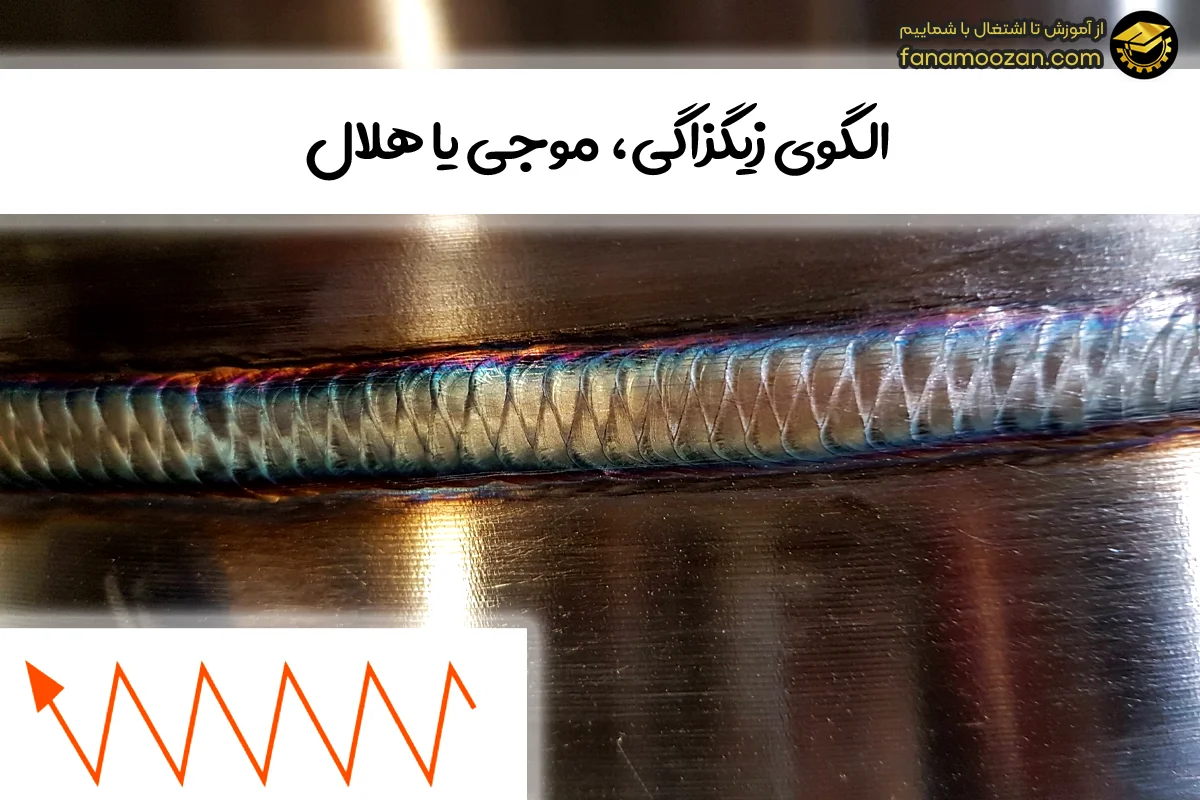
این الگو شامل حرکت دادن مشعل از کناره ای به کناره دیگر به صورت رفت و برگشتی است. الگوهای هلالی یا U شکل نیز از خانواده حرکات نوسانی هستند. در این روش جوشکار تورچ را به صورت زیگزاگ از یک طرف اتصال به طرف دیگر حرکت می دهد.
برای بهترین نتیجه، توصیه می شود که حرکت در طول مرکز جوش سریع تر باشد، اما در لبه ها مکث کوتاهی انجام شود. مکث کوتاه در لبه ها برای جلوگیری از عیوبی مانند بریدگی کناره، تضمین نفوذ کامل و ایجاد اتصال قوی در کناره ها بسیار مهم است.
این روش توزیع حرارت را بر روی سطح گسترده تری فراهم می کند، نفوذ بالاتری ارائه می دهد و توانایی پر کردن شیارها و شکاف های عریض را دارد. بنابراین برای مواد ضخیم تر، جوشکاری عمودی رو به بالا و اتصالات لب به لب که نیاز به نفوذ عمیق دارند، بسیار ایده آل است.
حرکت دست با الگوی دایره ای یا مارپیچی
در این تکنیک، حرکت دست به شکل دایره های کوچک و منظم یا حرکات حلقه ای است. مشعل در یک حرکت دایره ای یا لوپینگ بر روی حوضچه جوش حرکت می کند تا فلز مذاب به طور یکنواخت مدیریت شود.
در این روش شعاع حرکت دایره ای بر میزان نفوذ تأثیرگذار است. شعاع دایره ای تنگ تر به نفوذ عمیق تر منجر می شود، در حالی که حرکت دایره ای عریض تر نفوذ سطحی ت ایجاد می کند که برای روکش کاری مناسب است. این الگو به طور انحصاری برای جوشکاری محیطی لوله ها استفاده می شود و در اتصالات گوشه ای نیز کاربرد دارد.
مزایای استفاده از این روش نیز مدیریت عالی حوضچه مذاب، توزیع حرارت یکنواخت است و برای جوشکاری در موقعیت تخت نیز مناسب است.

حرکت دست با الگوهای ترکیبی و پیشرفته
از جمله الگو های ترکیبی می توان به موارد زیر اشاره کرد:
الگوی جی شکل
مشابه زیگزاگ است، اما در انتهای هر حرکت، یک مکث متمایز به سمت بالا یا یک حرکت شلاقی برای تشکیل شکل "J" انجام می شود و برای مواد نازک تر و اتصالات باز ریشه مناسب است.
این الگو در پر کردن شکاف ها و اتصالات عریض و مدیریت تنظیمات نامنظم اتصال بسیار مؤثر است. همچنین اتصال قوی در دیواره های جانبی را تضمین می کند؛ اما ریسک بالای به دام افتادن سرباره در صورت عدم دقت و دشواری در حفظ یکنواختی نیز وجود دارد.
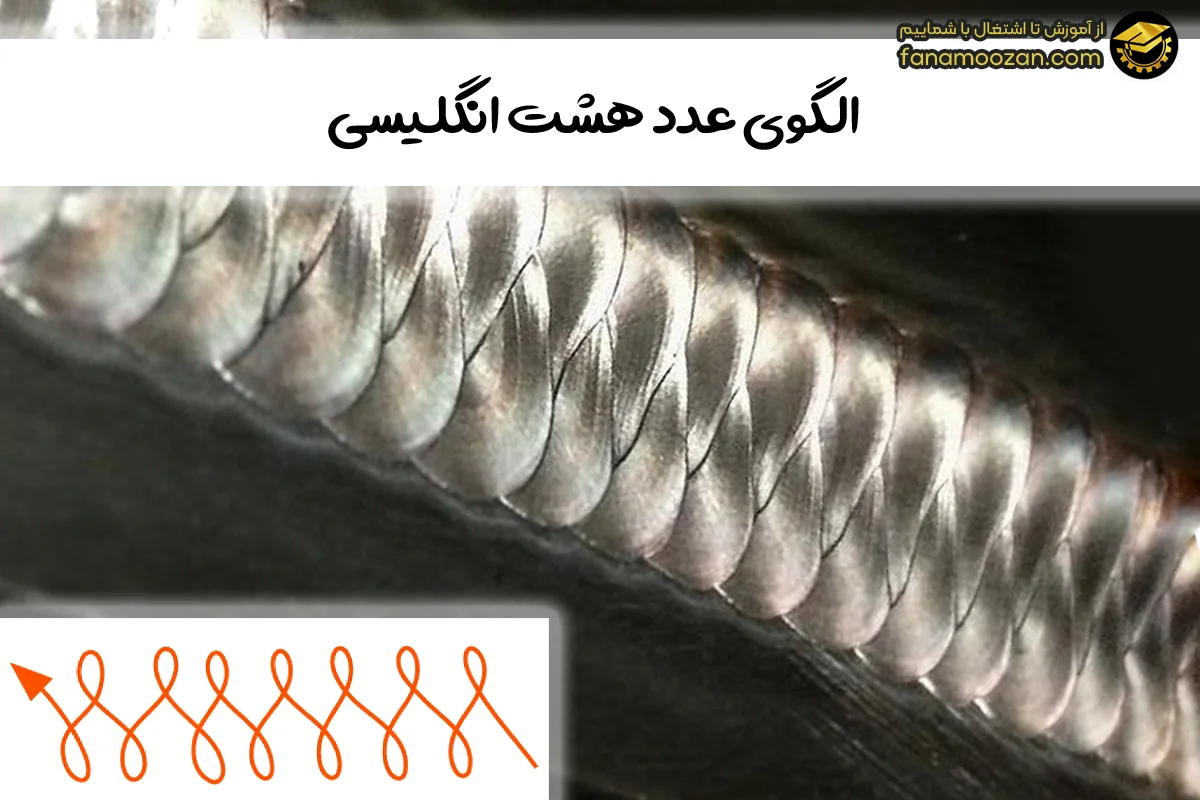
الگوی عدد هشت انگلیسی
مشعل به صورت متقاطع، الگوی عدد هشت را در عرض اتصال ترسیم می کند. این الگو برای اتصال دیواره های جانبی ، پر کردن شیارها و شکاف های نامنظم، اتصالات T شکل و مدیریت خوب گوشه ها و به حداقل رساندن سوختگی مناسب است.
این الگو ممکن است سطح جوش را کمی ناهموار کند و همپوشانی می تواند منجر به تجمع اضافی مواد شود. همچنین برای جوشکاری در وضعیت سربالا مناسب است.
الگوی مثلثی
در این الگو جوشکار با ایجاد الگوی مثلثی در منطقه جوش، کار را انجام می دهد. این الگو، یکی از قوی ترین الگوهای نوسانی به دلیل توزیع یکنواخت حرارت و نفوذ ثابت است و برای جوش های طولانی و مستقیم، سطوح تخت و افقی و پروژه های سازه های فولادی مناسب است.
الگوی گونیا/سی شکل
در این الگو حرکت مشعل در یک الگوی منحنی و صاف انجام می شود که شکل های متصل به هم "C" را ایجاد می کند و برای مواد ضخیم تر، ایجاد جوش های صاف و بادوام، توزیع حرارت یکنواخت و کارایی بالا در مدیریت گوشه ها مناسب است. همچنین این الگو در موقعیت های جوشکاری تخت یا عمودی و لوله ها کاربرد دارد.
در ادامه نیز در جدول زیر، خلاصه ای از الگو های مختلف حرکت دست در جوشکاری و مزایا و کاربرد های هر یک از آن ها بیان شده است:
| الگوی حرکت | توصیف مختصر حرکت | مزیت اصلی (هدف) | کاربرد اصلی |
| خط مستقیم | حرکت ثابت و مستقیم. بدون نوسان جانبی. | کمترین تغییر شکل (اعوجاج)، بالاترین سرعت، ساده ترین روش. | ورق های نازک، جوش های طولانی، اتصال لب به لب. |
| زیگزاگی/موجی | نوسان رفت و برگشتی، مکث در لبه ها. | پر کردن شکاف های عریض، نفوذ و همجوشی بهتر. | مواد ضخیم، جوشکاری عمودی رو به بالا. |
| دایره ای/حلقه ای | ترسیم دایره های کوچک و منظم. | کنترل عالی حوضچه مذاب، توزیع گرمای یکنواخت. | جوشکاری لوله، پر کردن شکاف ها، موقعیت تخت. |
| مثلثی | ایجاد الگوی سه گوش. | کنترل دقیق حرارت، نفوذ یکنواخت و ظاهر زیبا | جوشکاری سربالا، سازه های با استحکام بالا. |
| C شکل/مربعی (C- | حرکت منحنی و صاف (شبیه Cهای متصل). | مدیریت ماهرانه گوشه ها، همجوشی ثابت در کناره ها. | موقعیت های افقی یا تخت، جوشکاری گوشه ها. |
| J شکل | زیگزاگ همراه با کشش به بالا و مکث. | پر کردن شکاف های عریض، اتصال قوی در دیواره ها. | اتصالات عمودی و ریشه های باز، پیکربندی نامنظم. |
| عدد هشت | حرکت متقاطع شبیه عدد ۸. | همجوشی عالی در کناره ها، کاهش سوختگی | اتصالات T شکل و گوشه ها، پر کردن شیارهای نامنظم. |
تنظیم دقیق پارامترهای حرکت دست در جوشکاری (سرعت و زاویه)
حتی با انتخاب الگوی صحیح، اگر جوشکار نتواند سرعت و زاویه ابزار را به درستی تنظیم کند، کیفیت جوش به شدت پایین می آید.
توانایی کنترل سرعت جوشکاری
در جوشکاری، حفظ یکنواختی سرعت حرکت دست بسیار حیاتی است و از ایجاد ناپیوستگی و نقص در جوش جلوگیری می کند. سرعت حرکت نیز باید به گونه ای باشد که امکان نفوذ و ذوب مناسب را فراهم کند، اما ریسک سوختگی قطعه را افزایش ندهد.
اثر سرعت حرکت دست بر کیفیت جوش
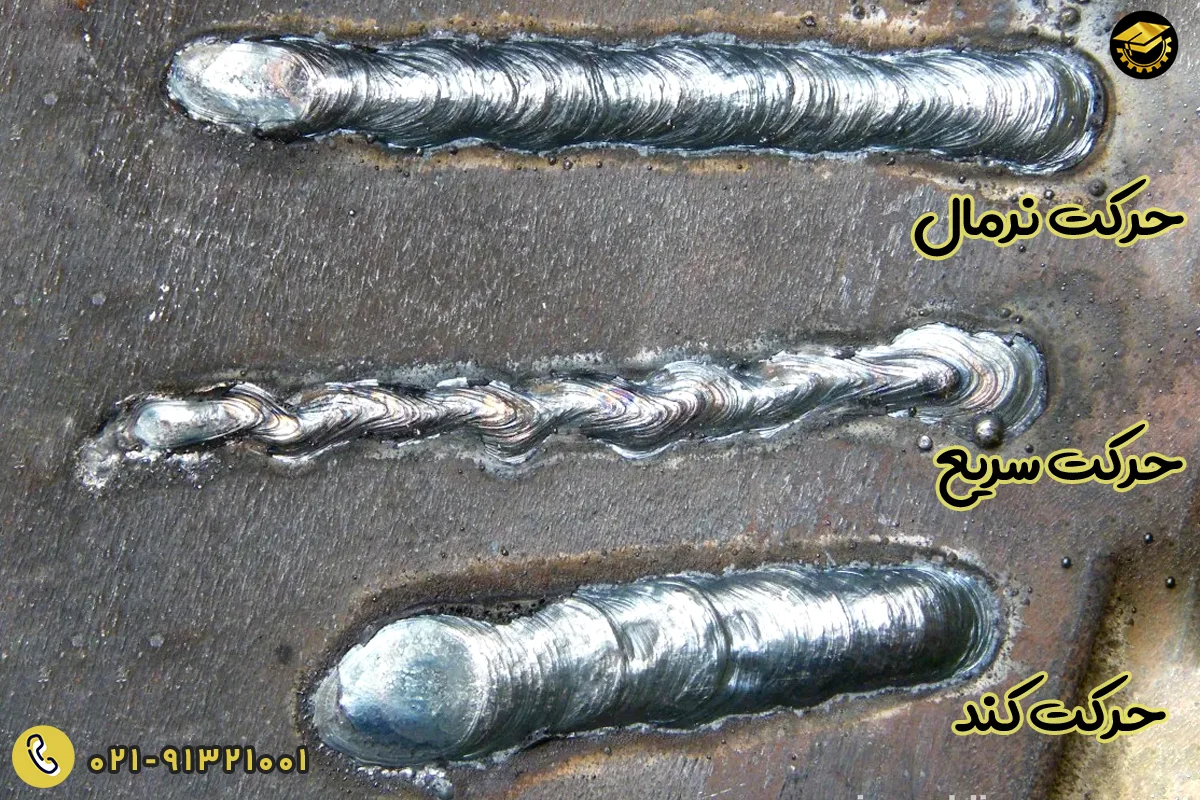
اگر حرکت دست بسیار کند باشد، حرارت بیش از حد وارد شده و ممکن است منجر به سوختگی ، تغییر شکل قطعه یا نفوذ بیش از حد شود. در نتیجه، گرده جوش بزرگ تر و نفوذ عمیق تر خواهد بود.
حرکت بسیار سریع نیز باعث می شود جوش سطحی، ناقص، کم عمق و احتمالاً منجر به بریدگی کناره یا نفوذ ناکافی شود و در نتیجه گرده جوش کوچک تر خواهد شد.
نکته مهم: توصیه می شود مبتدیان ابتدا با سرعت آهسته تمرین کنند تا حس حرکت مشعل و جریان حوضچه مذاب را درک کنند. سپس به تدریج سرعت خود را افزایش دهند.
اهمیت زاویه مشعل یا الکترود
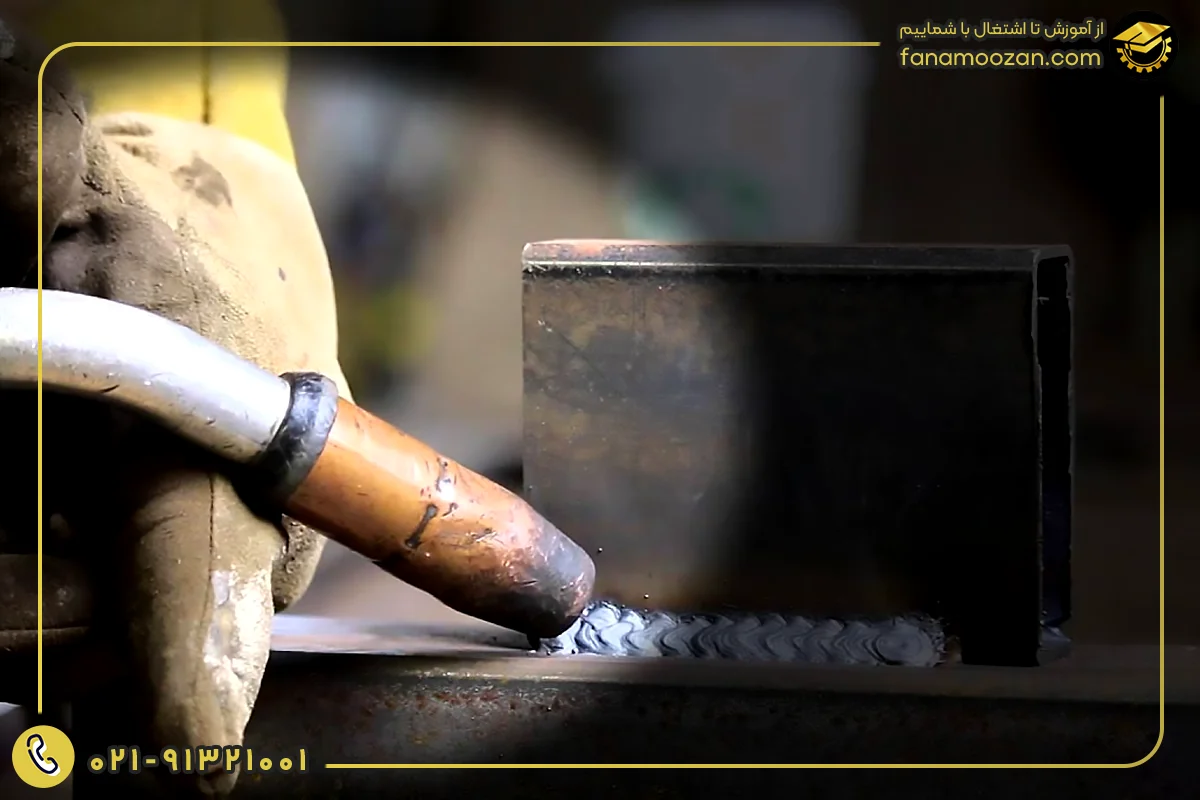
زاویه نگه داشتن الکترود یا تورچ یکی از اصول اولیه و مهم است که بر میزان نفوذ جوش، شکل گرده جوش و میزان پاشش تأثیر مستقیم می گذارد.
- زاویه نادرست: می تواند منجر به پاشش بیش از حد، نفوذ کم یا تشکیل ترک و حفره شود.
- زاویه فشار: در جوشکاری MIG، زاویه فشار (مشعل به سمت مسیر جوش متمایل است) معمولاً برای نفوذ کم و ظاهر خوب استفاده می شود.
- زاویه کشش: زاویه کشش (مشعل به سمت حوضچه مذاب متمایل است) حداکثر نفوذ و گرده جوش قوی تر را ایجاد می کند.
- زاویه در TIG: در جوشکاری TIG، کنترل زاویه مشعل و حفظ آن بین ۱۰ تا ۱۵ درجه (یا ۱۰ تا ۲۵ درجه) از حالت عمودی بسیار حیاتی است. همچنین حفظ فاصله مناسب بین نوک الکترود و قطعه کار ضروری است؛ تماس یا نزدیک شدن بیش از حد به قطعه کار می تواند تنگستن را آلوده کرده و کیفیت جوش را کاهش دهد.
تفاوت های حرکت دست در روش های متداول جوشکاری
نحوه کنترل و حرکت دست بسته به روش جوشکاری (MIG، TIG یا SMAW) تفاوت های مهمی دارد، زیرا هر روش ویژگی های متفاوتی در مورد تغذیه فیلر و کنترل قوس دارد.
جوشکاری الکترود دستی (SMAW)
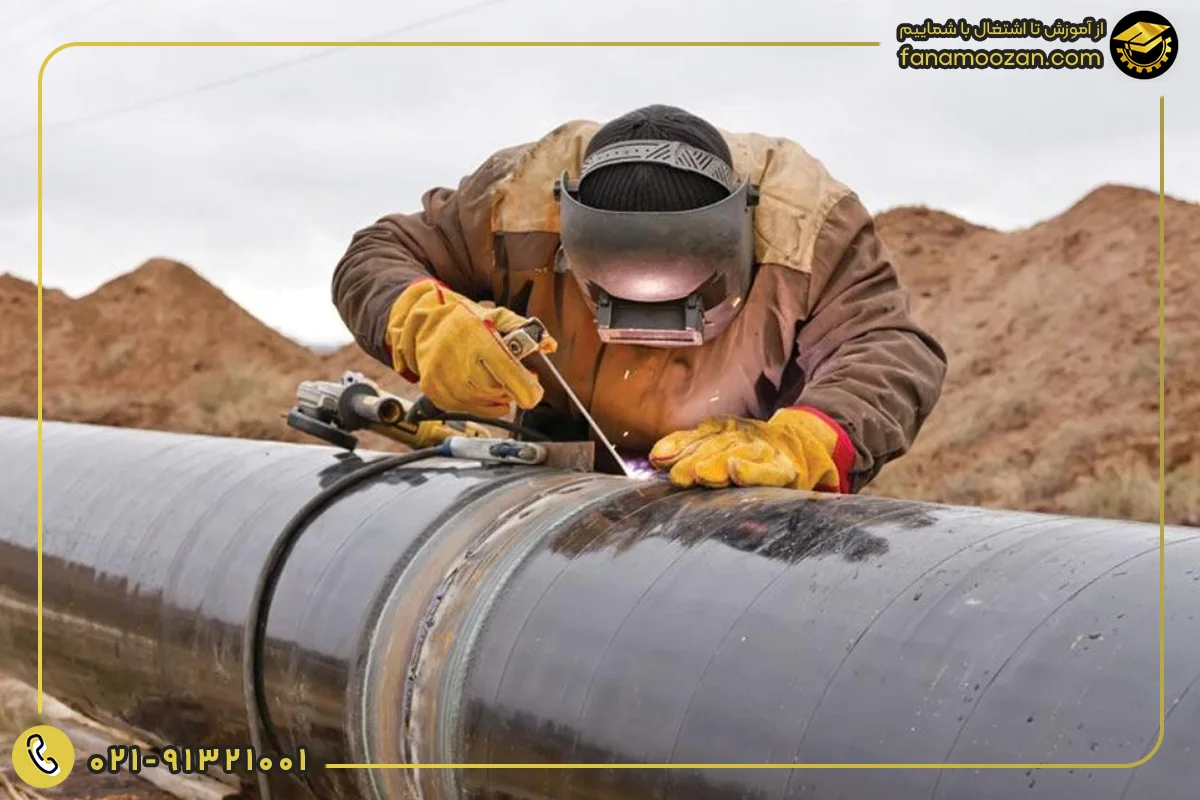
در این فرآیند، الکترود با سوختن کوتاه تر می شود. بنابراین، جوشکار باید به طور مداوم الکترود را به سمت پایین هدایت کند تا فاصله بین نوک الکترود و حوضچه مذاب (طول قوس) ثابت بماند. این فرآیند کاملاً دستی است و نیاز به دقت بالا در تنظیم مداوم طول قوس دارد، زیرا الکترود به سرعت مصرف می شود. الگوهای زیگزاگی و خطی در این روش رایج هستند.
اگرچه این روش نیاز به مهارت و چابکی زیادی در کنترل همزمان الکترود و حرکت دارد، اما مزیت آن سادگی تجهیزات و قابلیت انجام کار در فضای باز یا شرایط سخت است.
جوشکاری MIG/MAG (CO2)
در این روش، سیم جوش به صورت پیوسته توسط یک تغذیه کننده سیم با کنترل سرعت وارد حوضچه می شود؛ بنابراین حرکت دست باید بسیار یکنواخت و ثابت باشد تا جوشی یکنواخت تولید شود.
جوشکاری MIG می تواند الگوهای نوسانی بزرگ تر و تهاجمی تر را بپذیرد، زیرا هدف اصلی آن نرخ رسوب بالا و جوشکاری مواد ضخیم تر است. استفاده از حرکات نوسانی مانند زیگزاگی یا C شکل و کنترل زاویه مشعل برای جلوگیری از پاشش زیاد و ایجاد جوش تمیز در این فرآیند حیاتی است.
جوشکاری آرگون TIG/GTAW
به دلیل استفاده از الکترود تنگستن غیرمصرفی و نیاز به دقت بالا در افزودن فلز پرکننده با دست دیگر، نیازمند دقیق ترین و کنترل شده ترین حرکات دست است. در TIG، زاویه مشعل باید در محدوده ۱۰ تا ۱۵ درجه از عمود حفظ شود تا کنترل و دقت بالا تضمین گردد.
همچنین جوشکار معمولاً الگوهای نوسانی محکم تر و کنترل شده تری را اجرا می کند که برای دقت و زیبایی شناسی، به ویژه در مواد نازک تر یا مناطق قابل مشاهده، حیاتی است.
سازگاری حرکت دست با موقعیت های جوشکاری
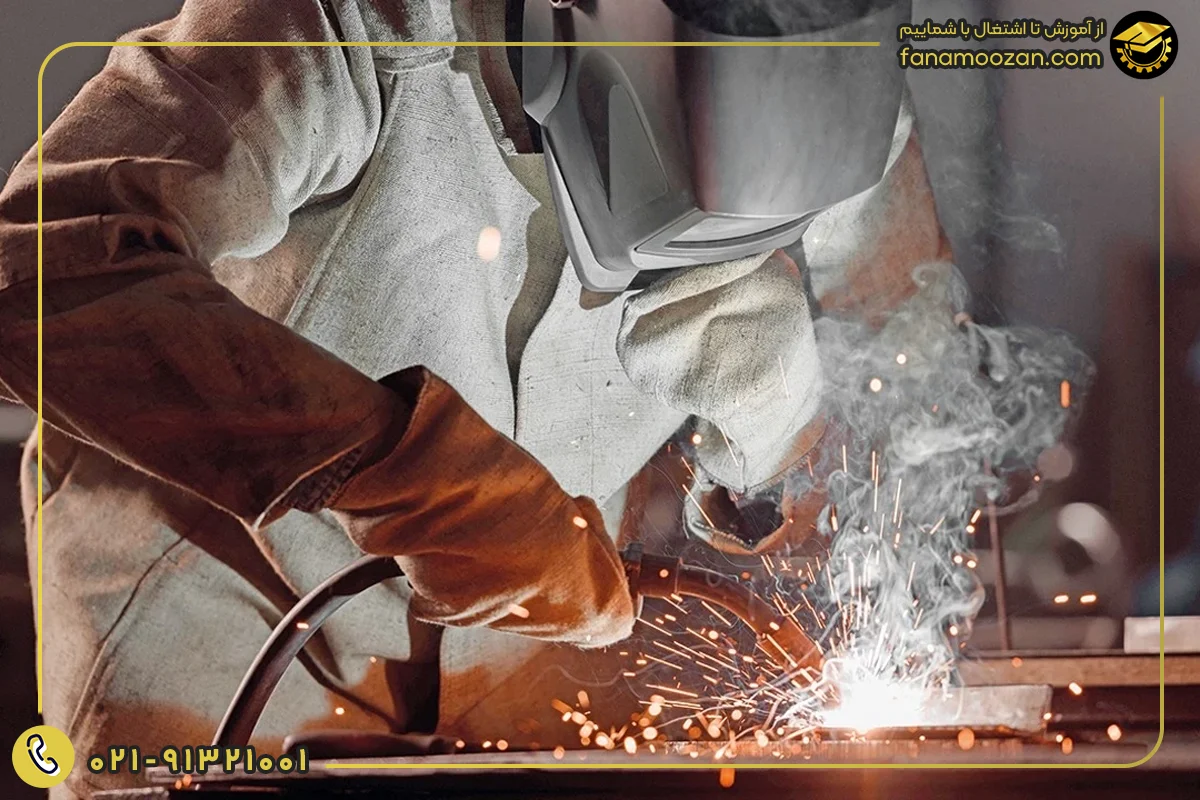
وضعیت های جوشکاری بر اساس موقعیت قطعه کار نسبت به جوشکار تعریف می شوند و هر وضعیت نیازمند تنظیم تکنیک های حرکت دست برای مقابله با نیروی جاذبه و مدیریت حوضچه مذاب است. وضعیت های صفحه ای با کد F و وضعیت های لوله ای با کد G مشخص می شوند.
وضعیت تخت
این وضعیت آسان ترین و متداول ترین حالت برای شروع یادگیری است. در این حالت، جوش از بالا انجام می شود و مواد مذاب به دلیل گرانش به آسانی پهن می شوند و کنترل حوضچه مذاب آسان است.
در جوشکاری تخت می توان از حرکت خط مستقیم یا الگوهای زیگزاگی و دایره ای استفاده کرد تا پوشش یکنواخت حاصل شود. برای مهره جوش رشته ای، توصیه می شود الکترود یا فیلر در زاویه ۴۵ درجه و آهسته به جلو هدایت شود.
وضعیت افقی
جوشکاری در حالت افقی (جوش در امتداد یک محور افقی) انجام می شود. نیروی جاذبه تمایل به کشیدن مواد مذاب به سمت پایین دارد. برای مقابله با ریزش مواد مذاب ، باید سرعت جوشکاری افزایش یابد یا آمپر کاهش داده شود.
هر چه امتداد مهره جوش بیشتر باشد، مواد مذاب بیشتر به سمت پایین حرکت می کنند، لذا ثبات سرعت ضروری است. الگوهای نوسانی مانند زیگزاگ و C شکل برای این موقعیت مناسب هستند.

وضعیت عمودی
گاهی ممکن است جوش به صورت عمودی ایجاد می شود (از پایین به بالا یا از بالا به پایین)؛ اما معمولاً توصیه می شود که جوشکاری از پایین به بالا انجام شود تا مهره های جوش بر روی یکدیگر قرار گیرند و یک نگهدارنده پشت حوضچه مذاب ایجاد شود و از سرازیر شدن آن به سمت پایین جلوگیری کند.
در این حالت، نیاز است که عملیات با شدت جریان پایین تر و بدون توقف انجام شود. همچنین مکث در لبه ها برای اطمینان از نفوذ و جلوگیری از بریدگی کناره بسیار مهم است. الگوهای زیگزاگی یا هلالی برای این حالت ایده آل هستند، زیرا توزیع حرارت و پر کردن شکاف را در جهت عمودی تسهیل می کنند.
وضعیت سربالا
وضعیت سربالا دشوارترین حالت جوشکاری محسوب می شود، زیرا جوشکار عملیات را بالای سر خود انجام می دهد. در این حالت نیروی گرانش به شدت مواد مذاب را به پایین می کشد و خطر ریختن مواد مذاب و پاشش بر روی جوشکار بسیار بالاست.
بنابراین جوشکار باید با تنظیم بسیار پایین شدت جریان و مهارت بالا، از ریزش مواد مذاب جلوگیری کند. الگوهای دایره ای یا عدد هشت و نیز الگوی مثلثی، به دلیل کنترل بهتر بر حوضچه مذاب، برای این موقعیت توصیه می شوند.
وضعیت پیچیده لوله ای (وضعیت 6G)
این وضعیت، پیچیده ترین حالت جوشکاری لوله است که در آن لوله با زاویه ۴۵ درجه نسبت به افق ثابت می شود. جوشکارانی که گواهینامه 6G دارند، صلاحیت انجام تمامی حالات دیگر جوشکاری را نیز دارا هستند.
در جوشکاری لوله، حرکت دست باید یکنواخت و مستدام باشد تا محل جوش به صورت پیوسته پوشش داده شود. حرکت نباید بسیار سریع یا بسیار کند باشد تا حجم مناسبی از جوش وارد اتصال شود و اتصال کامل و قوی ایجاد گردد.
الگوی دایره ای به دلیل توزیع یکنواخت حرارت، تقریباً به صورت انحصاری در جوشکاری خطوط لوله مورد استفاده قرار می گیرد تا اتصالاتی بدون نشتی و محکم تضمین شود.

توجه داشته باشید در دوره آموزش جوشکاری در فن آموزان تمامی وضعیت های جوشکاری بررسی و به صورت عملی کارآموزان جوشکاری در این وضعیت ها را در کلاس انجام و تمرین میکنند.
نکات عملی برای تمرین و تسلط بر حرکت دست در جوشکاری
- تمرین روی قراضه: قبل از جوشکاری قطعات اصلی، تمرین روی قطعات فلزی قراضه توصیه می شود تا جوشکار با حرکت و جریان تورچ سازگار شود.
- شروع آهسته: در ابتدا با سرعت آهسته شروع کنید تا حس حرکت و وضعیت راحت بدن خود را پیدا کنید.
- تمیزکاری سطح: تمیز کردن کامل سطح فلز از زنگ زدگی، رنگ یا چربی ضروری است، زیرا ناخالصی ها منجر به تخلخل می شوند.
- استفاده از دو دست: برای تسلط بیشتر، به ویژه در شروع کار، تورچ را با هر دو دست بگیرید.
- تنظیم پارامترها: الگوهای پهن تر (مانند زیگزاگ) معمولاً به گرمای ورودی بیشتری نیاز دارند، در حالی که الگوهای باریک تر (مانند خطی) به تنظیمات کمتری نیاز دارند.
جمع بندی
حرکت دست در جوشکاری، قلب فرآیند جوشکاری دستی است. هر الگوی حرکتی، از جوش خطی ساده تا الگوهای نوسانی پیچیده، یک ابزار تخصصی محسوب می شود. یک جوشکار حرفه ای با درک دقیق تأثیر سرعت، زاویه و مکث بر حوضچه مذاب، می تواند با کنترل ارگونومیک قوی بدن و اجرای دقیق الگوی حرکتی، پروژه هایی با بالاترین استاندارد کیفیت و استحکام تولید کند. در نهایت، تمرین مداوم و استفاده از ترفندهای عملی، کلید تبدیل شدن به یک استاد در حرفه جوشکاری است.
ویدیو آموزش حرکت دست در جوشکاری
مطلبی که با عنوان " انواع حرکت دست در جوشکاری " خواندید حاصل تلاش تیم تحریریه دپارتمان جوش و برش آموزشگاه فنی و حرفه ای فن آموزان بود که شامل دوره های آموزش بازرسی جوش و دوره های تخصصی آموزش جوشکاری از پایه تا پیشرفته میباشد.
برای شروع یادگیری تردید دارید؟
جهت دریافت مشاوره رایگان شماره موبایل خود را وارد کنید.