جوشکاری پلاستیک فرایندی است که در آن دو قطعه پلاستیکی همجنس با استفاده از حرارت، فشار یا ترکیب هر دو به یکدیگر متصل میشوند تا یکپارچگی ساختاری پیدا کنند. این کار معمولاً در سه مرحله آمادهسازی سطح، اعمال حرارت برای ذوب موضعی و اعمال فشار برای خنک شدن و اتصال نهایی انجام میشود. رایجترین روشهای این کار شامل جوش گاز داغ، اکستروژن، اولتراسونیک، اصطکاکی و لیزری است که هر کدام برای نوع خاصی از پلیمرها و صنایع کاربرد دارند.

فهرست محتوا
جدول آشنایی با انواع جوش پلاستیک
در جدول زیر، پرکاربردترین روشهای جوش پلاستیک به همراه تجهیزات اصلی مورد نیاز و کاربردهای رایج هر روش در تعمیرات و صنایع مختلف آورده شده است تا بتوانید با توجه به نوع قطعه و کاربرد آن، روش مناسب جوشکاری را انتخاب کنید:
| روش جوشکاری | تجهیزات اصلی مورد نیاز | کاربرد رایج در صنعت |
|---|---|---|
| گاز داغ (سشوار) | سشوار صنعتی، نازل هدایتگر، غلتک فشاری، مفتول پلیمری | تعمیر سپر خودرو، ساخت مخازن کوچک، رفع نشتی |
| اکستروژن | اکسترودر دستی، کفشک تفلونی، دستگاه رنده یا فرز | ساخت مخازن بزرگ اسید، اتصال لولههای قطور فاضلاب |
| اولتراسونیک | ژنراتور فراصوت، هورن (انتقالدهنده ارتعاش)، فیکسچر | مونتاژ لوازم خانگی، قطعات داخلی خودرو، لوازم پزشکی |
| صفحه داغ | دستگاه بات فیوژن، صفحه حرارتی با روکش تفلون، جک هیدرولیک | اتصال لولههای تحت فشار آبرسانی و کشاورزی |
| اصطکاکی (چرخشی) | دستگاه موتور دورانی با سرعت بالا، گیره نگهدارنده ثابت | ساخت فیلترهای تصفیه آب، مونتاژ قطعات استوانهای |
| لیزری | منبع تولید پرتو لیزر، لنزهای متمرکزکننده، گیره فشاری | تولید قطعات حساس الکترونیکی و سنسورهای مینیاتوری |
| حلال شیمیایی | حلال مخصوص پلیمر، قلممو، تجهیزات تهویه قوی | اتصال لولههای PVC خانگی، ماکتسازی |
روشهای متداول جوش پلاستیک
انتخاب روش درست برای جوشکاری یک قطعه پلاستیکی به عوامل متعددی از جمله ضخامت قطعه کار، نوع پلیمر، هندسه قطعه، سرعت مورد نیاز خط تولید و بودجه پروژه بستگی دارد. در صنعت پلاستیک، مهندسان روشهای مختلفی توسعه دادهاند که شناخت دقیق هر کدام برای یک تکنسین ضروری است:
جوشکاری با گاز داغ یا سشوار صنعتی
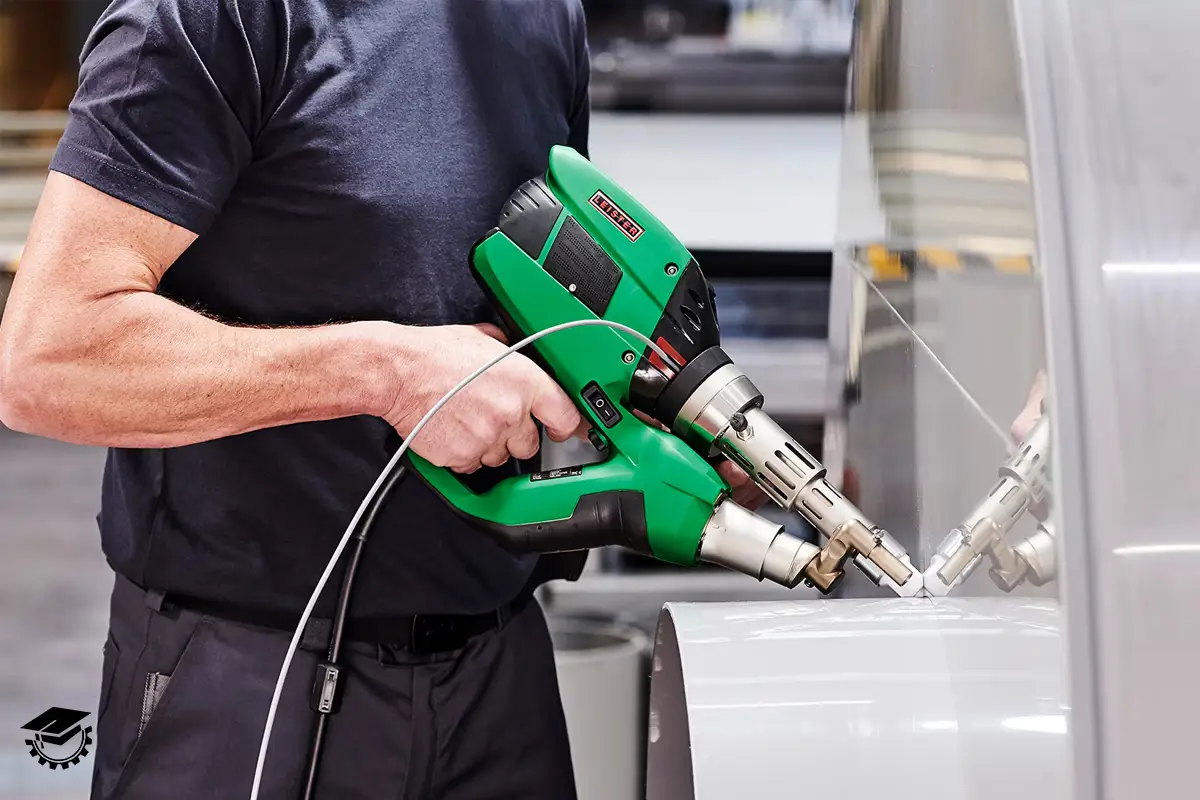
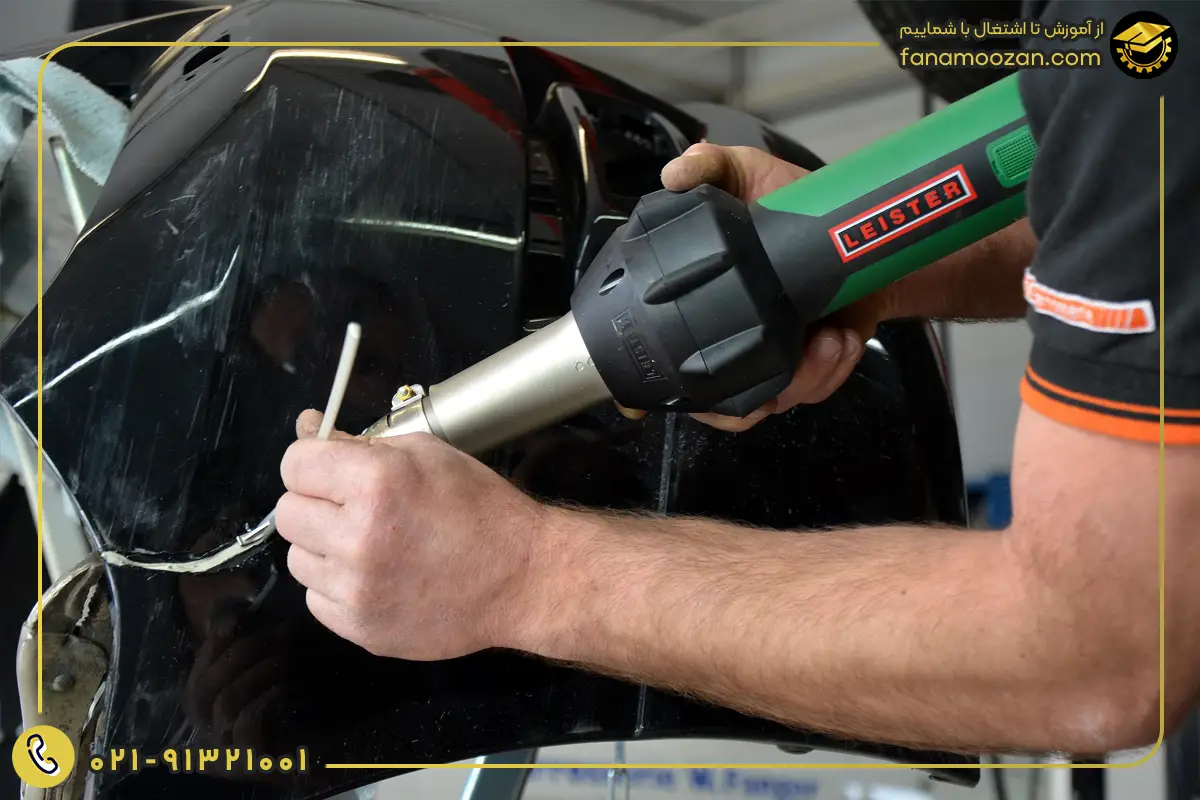
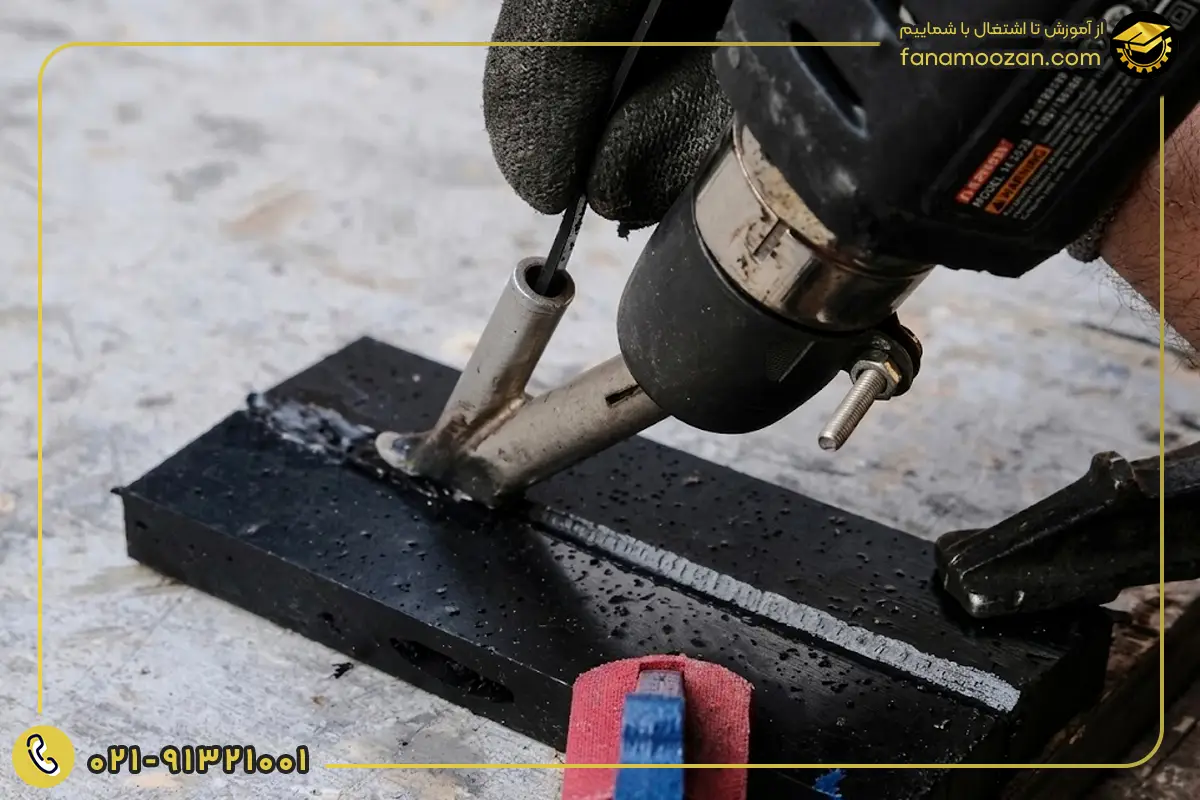
این روش یکی از در دسترسترین و پرکاربردترین روشهای جوشکاری پلاستیک در کارگاهها است. در این روش، سشوار صنعتی هوای داغ را با فشار و دمای تنظیمشده به لبههای دو قطعه و مفتول پلاستیکی هدایت میکند تا هر سه همزمان گرم و ذوب شوند. اپراتور سشوار را با یک دست نگه میدارد و با دست دیگر مفتول را روی درز حرکت میدهد تا مواد ذوبشده بهخوبی با یکدیگر ترکیب شوند.
سشوار معمولاً با زاویه حدود ۴۵ درجه نسبت به قطعه قرار میگیرد و مفتول عمود بر درز نگه داشته میشود. این روش برای ساخت مخازن آب متوسط، تعمیر قطعاتی مانند باک بنزین و اجرای لولهکشیهای صنعتی کاربرد دارد. تجهیزات آن ارزان و قابل حمل است، ولی اجرای صحیح جوش به مهارت اپراتور وابسته است؛ زیرا تغییر سرعت حرکت یا فاصله نازل میتواند باعث سوختن یک قسمت و ذوب نشدن کامل قسمت دیگر شود.
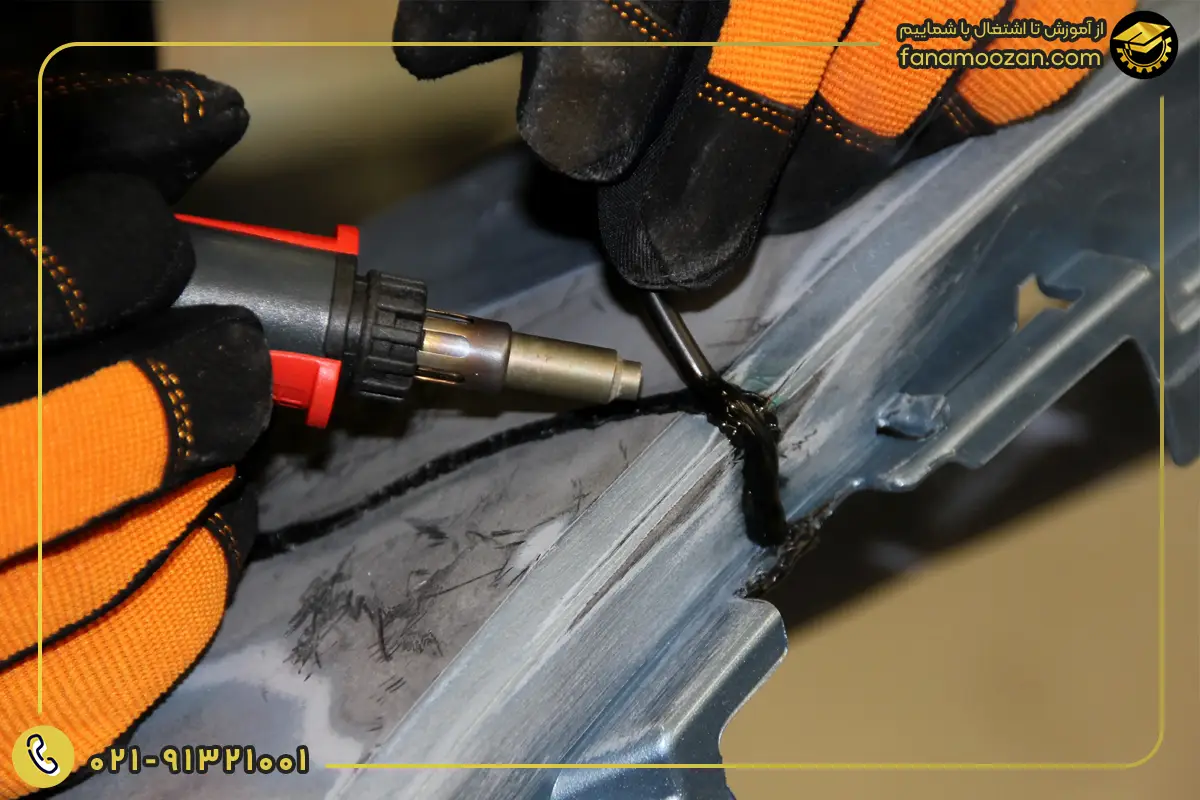
نکته مهم: برای جلوگیری از سوختگی پلیمر و یکدست شدن کار، بهتر است از نازلهای سرعت استفاده کنید. این نازلها مفتول پلاستیکی را مستقیماً به داخل درز هدایت کرده و با پیشگرم کردن همزمان مفتول و سطح کار، هم سرعت اجرای جوش را چند برابر میکنند و هم احتمال خطای دست اپراتور را به حداقل میرسانند.
جوشکاری اکستروژن پلاستیک
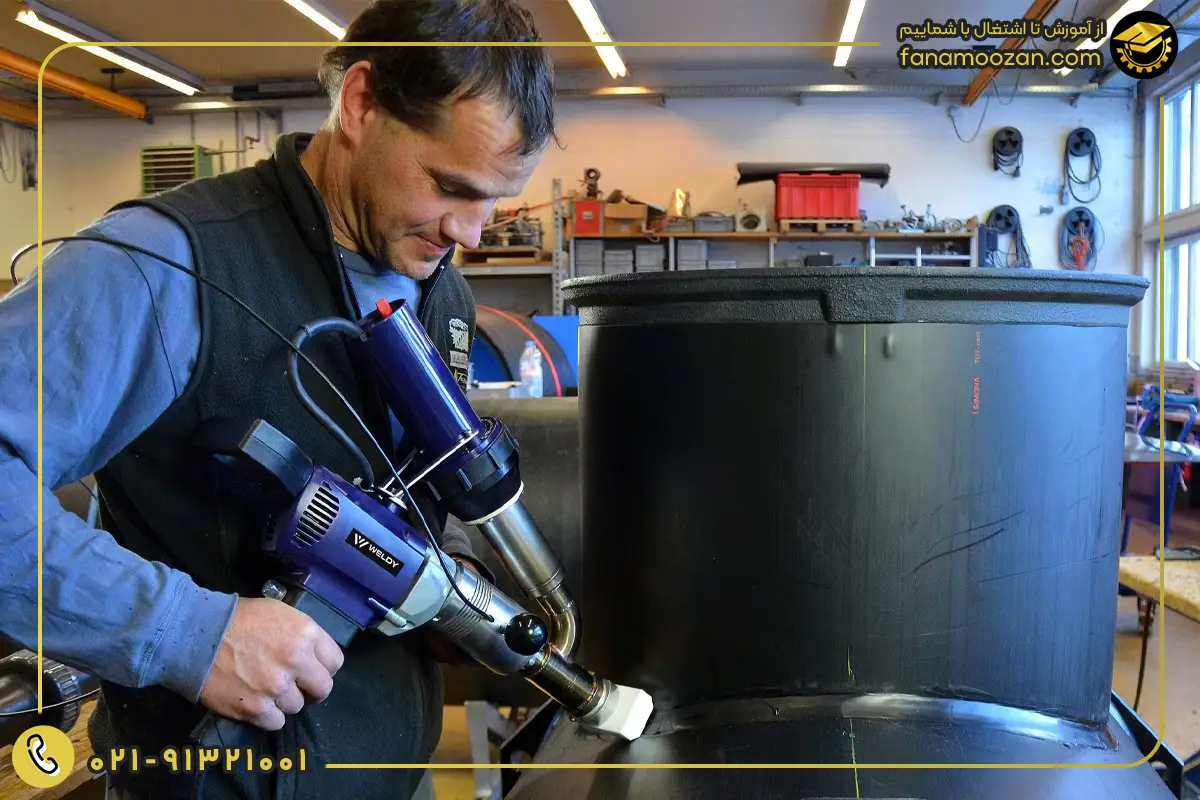
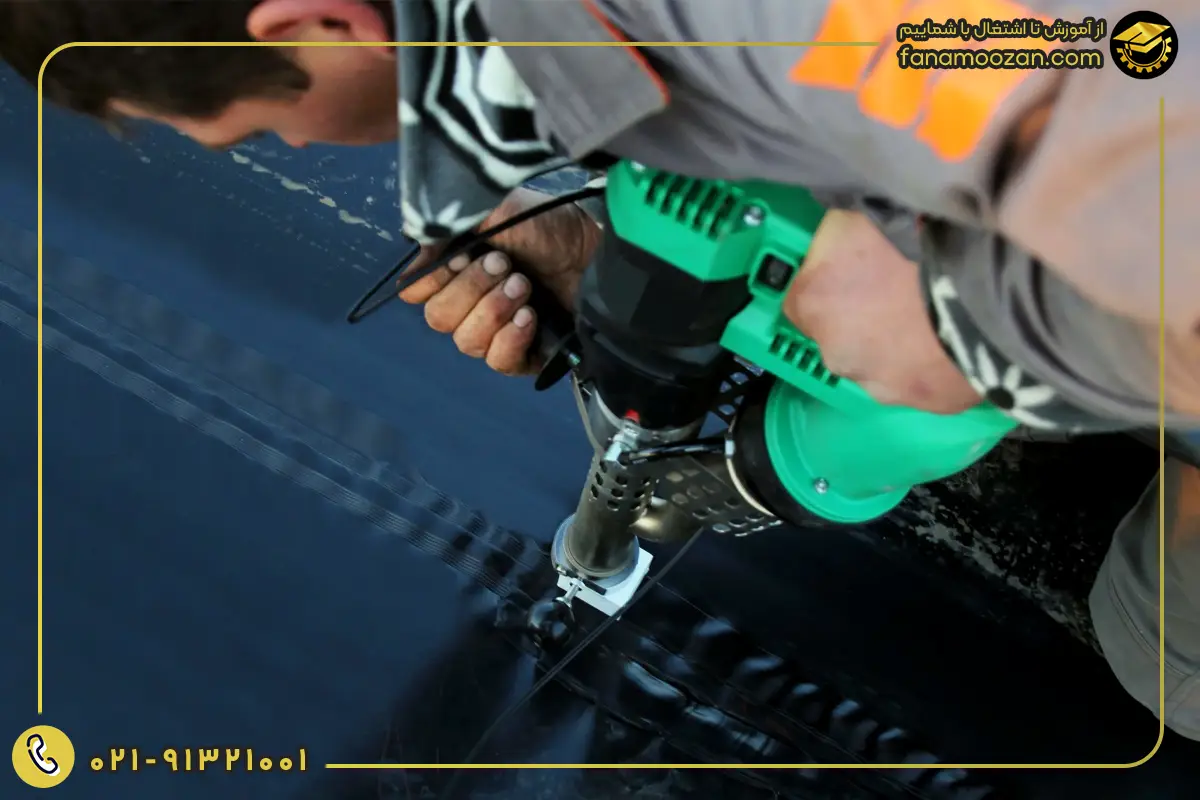
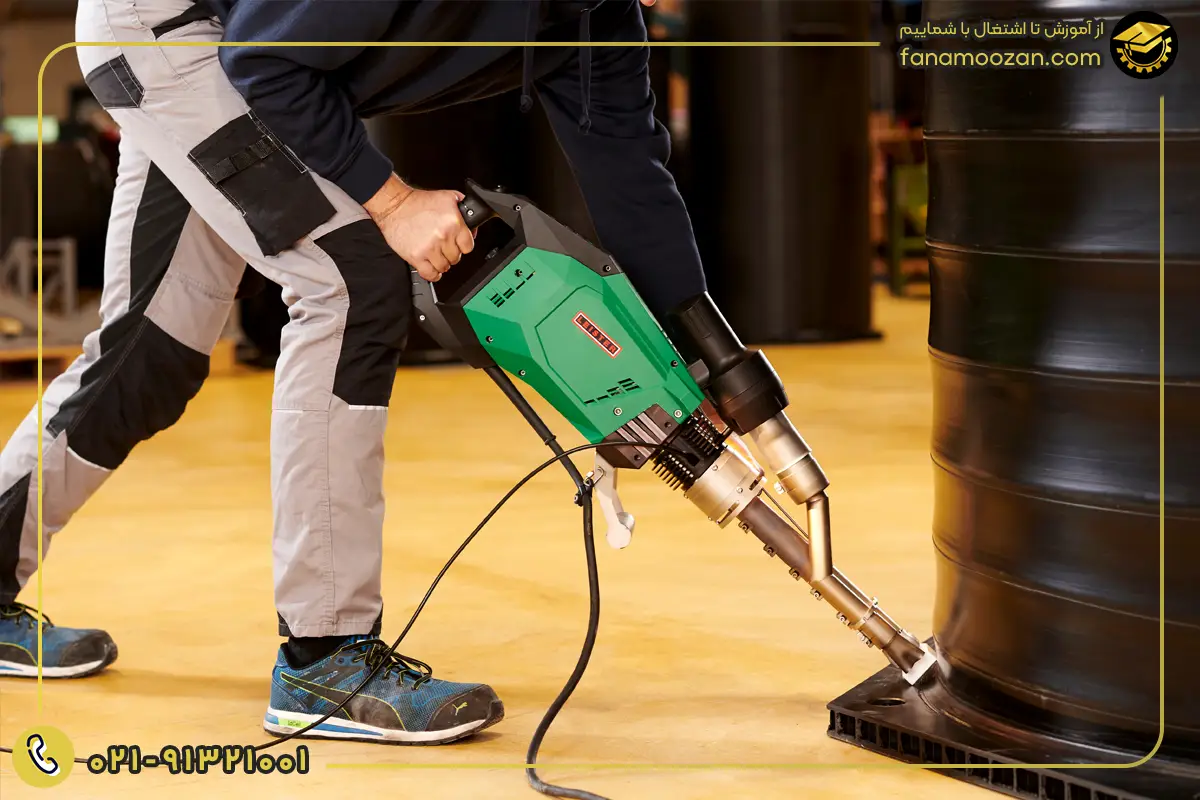
وقتی ضخامت ورق یا قطعه پلاستیکی بیشتر از شش تا هشت میلیمتر باشد، حرارت سشوار صنعتی به عمق کار نفوذ نمیکند و روش گاز داغ کارایی لازم را ندارد؛ در این شرایط باید از دستگاه اکسترودر دستی استفاده کرد. این دستگاه مانند یک چرخگوشت حرارتی عمل میکند؛ مفتول پلاستیکی با قطر معمولاً ۳ تا ۵ میلیمتر وارد دستگاه میشود و در محفظهای مجهز به المنت و مته مارپیچ ذوب و مخلوط میشود. سپس پلاستیک مذاب با فشار بالا از طریق کفشک تفلونی روی درز اتصال قرار میگیرد.
اکسترودر همزمان با تزریق پلاستیک مذاب، هوای داغ را روی سطح قطعه میدمد تا محل اتصال برای چسبیدن بهتر مواد آماده شود. این روش برای ساخت مخازن بزرگ ذخیره اسید، تجهیزات تصفیهخانه، حوضچههای پرورش ماهی و اتصال لولههای قطور آب و فاضلاب کاربرد دارد و میتواند درزهای بزرگ و عمیق را با سرعت بیشتری پر کند.
جوشکاری اولتراسونیک یا فراصوت
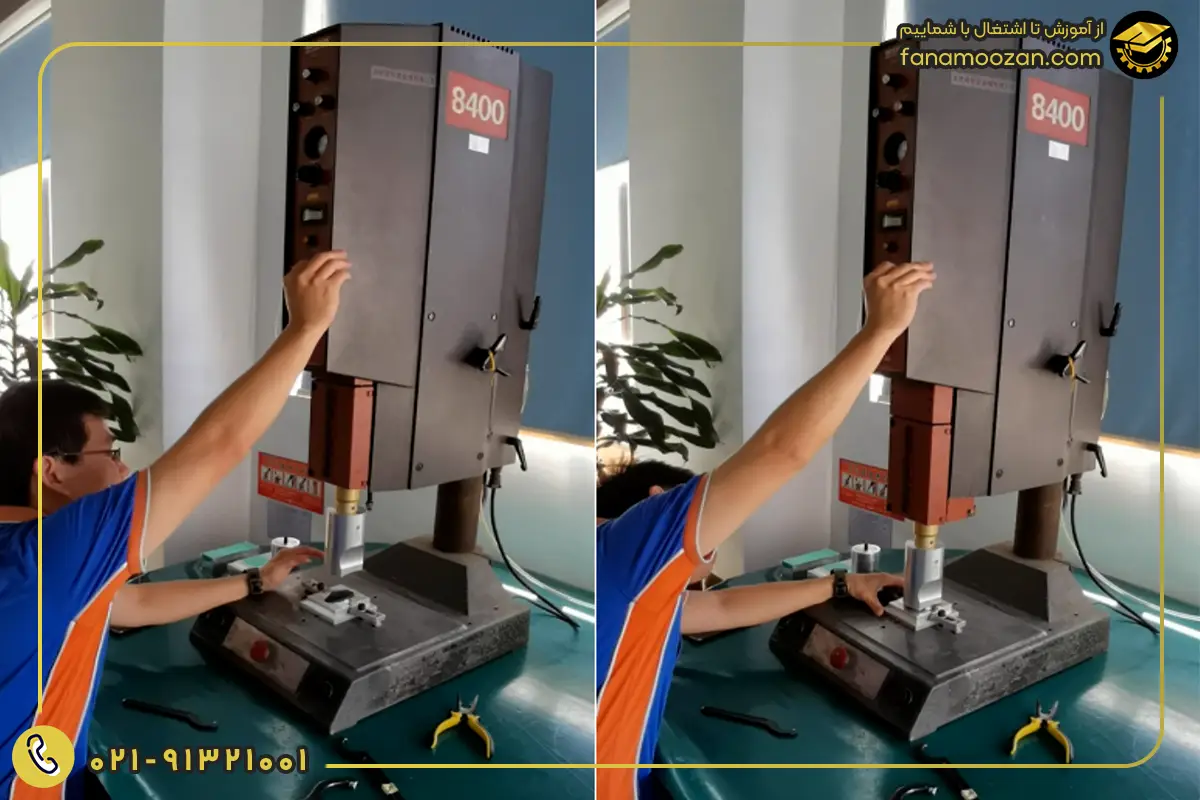
در این تکنیک پیشرفته، برخلاف روشهای حرارتی معمول، هیچ منبع گرمای خارجی مانند المنت یا شعله وجود ندارد. دستگاه با ایجاد ارتعاشات مکانیکی با فرکانس بالا، معمولاً بین ۲۰ تا ۴۰ کیلوهرتز، اصطکاک شدیدی در محل تماس دو قطعه پلاستیکی ایجاد میکند. این ارتعاشات از طریق قطعهای به نام هورن به محل اتصال منتقل میشوند و در کسری از ثانیه، حرارت لازم برای ذوب لبههای دو قطعه را ایجاد میکنند.
پس از قطع ارتعاش، دستگاه همچنان قطعات را تحت فشار نگه میدارد تا مواد مذاب خنک شده و اتصال شکل بگیرد. این روش سرعت بالایی دارد، تمیز است و به مفتول پرکننده نیاز ندارد؛ همچنین دود یا بخار قابلتوجهی ایجاد نمیکند. به همین دلیل در خطوط تولید انبوه، از ساخت قطعات داخلی خودرو مانند داشبورد و چراغها گرفته تا بستهبندی مواد غذایی، اسباببازی، قطعات الکترونیکی و تجهیزات پزشکی یکبارمصرف کاربرد گستردهای دارد.
جوشکاری با صفحه داغ
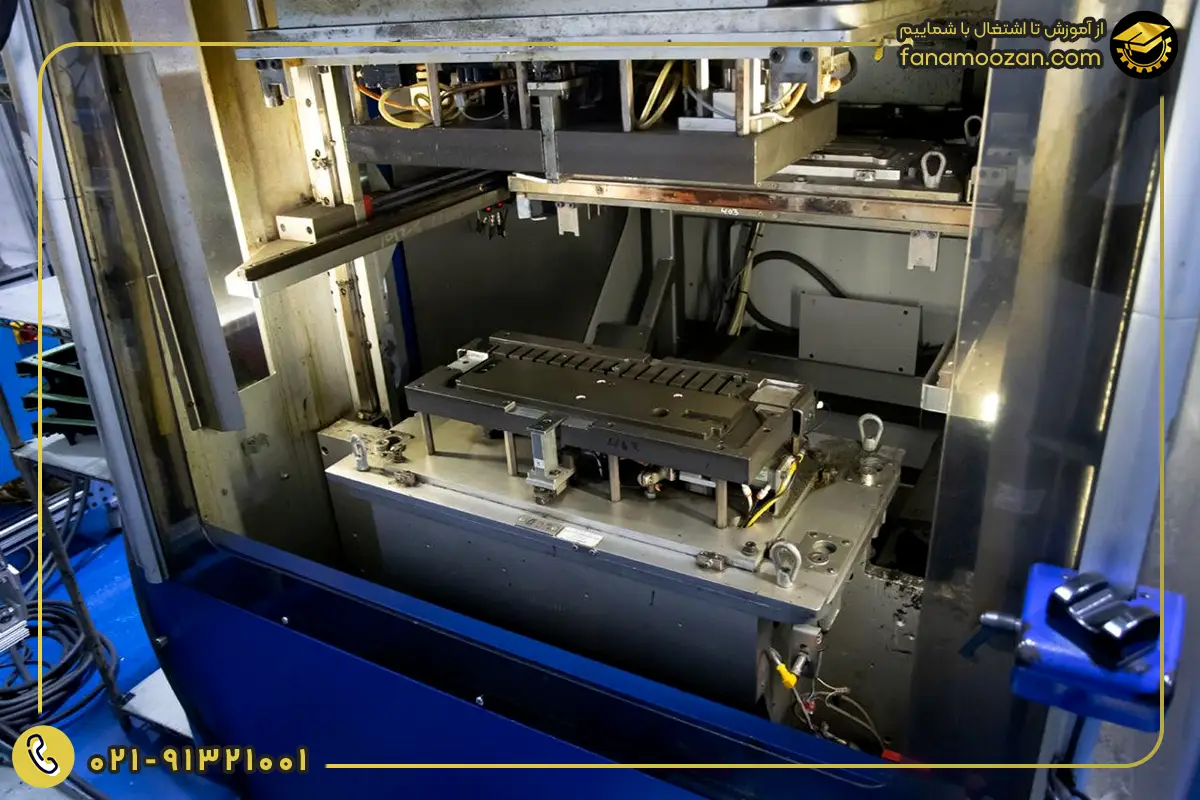
این روش که در بازار ایران با نام جوش بات فیوژن نیز شناخته میشود، بیشتر برای اتصال قطعات پلاستیکی با سطح مقطع صاف کاربرد دارد. در این روش، دو قطعه روی یک صفحه فلزی داغ با روکش نچسب تفلون قرار میگیرند و با فشار مشخص به صفحه چسبانده میشوند تا لبههای آنها ذوب شده و لایهای یکنواخت از پلاستیک خمیری ایجاد شود. سپس صفحه داغ سریع کنار میرود و دو قطعه ذوبشده با فشار جکهای هیدرولیکی یا دستی به یکدیگر متصل میشوند.
سرعت عمل در این مرحله اهمیت زیادی دارد؛ زیرا اگر فاصله بین برداشتن صفحه داغ و اتصال قطعات زیاد شود، سطح پلاستیک سرد شده و کیفیت جوش کاهش پیدا میکند. این روش برای جوش دادن لولهها و اتصالات پلیمری انتقال آب و گاز با قطر بالا و قطعات دارای شکل هندسی پیچیده مناسب است و در صورت اجرای صحیح، استحکام اتصال میتواند به استحکام خود ماده اولیه نزدیک شود و فشار بالایی را تحمل کند.
جوشکاری اصطکاکی و چرخشی
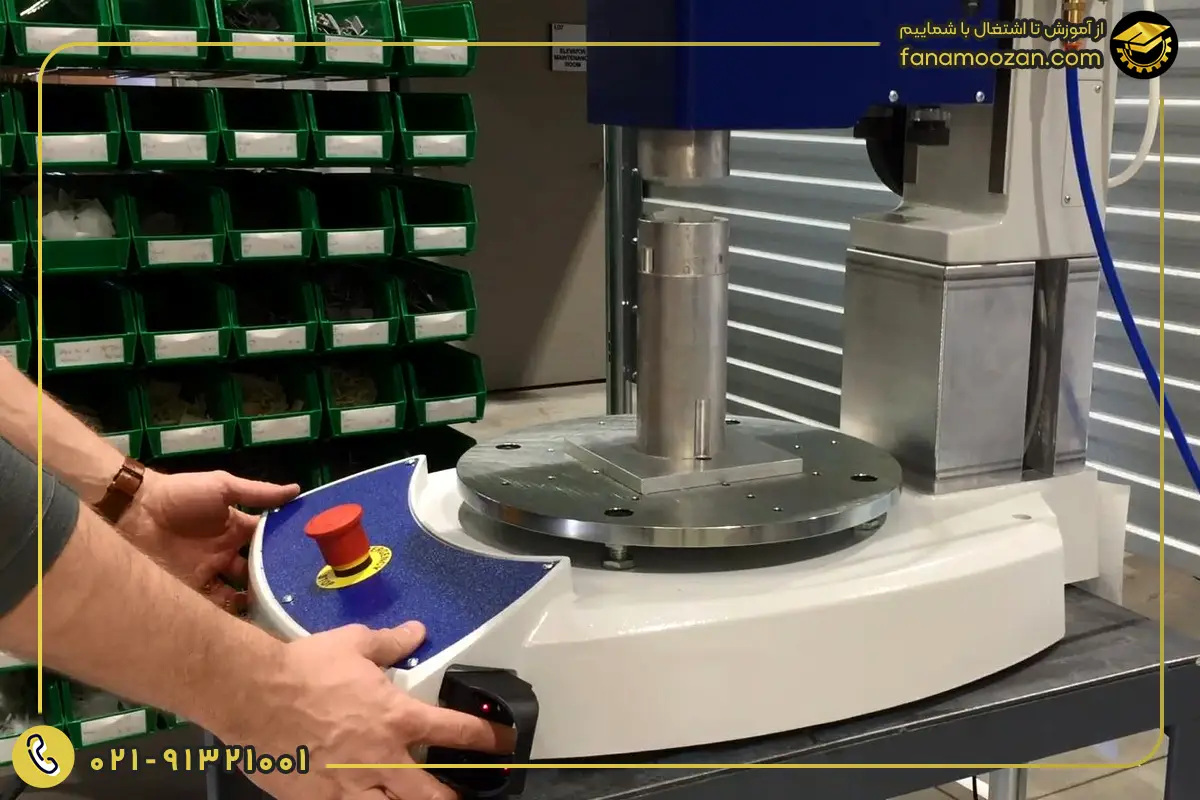
در این روش که بر پایه قوانین ساده فیزیک کار میکند، یک قطعه بهصورت کاملاً ثابت داخل فیکسچر نگه داشته میشود و قطعه دیگر که به یک محور دوار متصل است، با سرعت بسیار بالا روی آن میچرخد و همزمان به سمت پایین فشار داده میشود. اصطکاک شدید ناشی از این چرخش، دمای سطح تماس را بالا میبرد و باعث ذوب شدن سطح دو قطعه میشود.
پس از رسیدن سطح تماس به دمای مناسب و ایجاد لایهای از پلاستیک مذاب، چرخش متوقف میشود؛ با این حال فشار همچنان اعمال میشود تا پلاستیک مذاب خنک شده و دو قطعه به یکدیگر جوش بخورند. این روش بیشتر برای قطعاتی با سطح مقطع دایرهای یا استوانهای مناسب است. تولید انواع شناورها، فیلترهای تصفیه آب خانگی، محفظه پمپهای پلاستیکی و قطعات لولهایشکل از کاربردهای اصلی جوش چرخشی در صنعت هستند.
جوشکاری لیزری پلیمرها
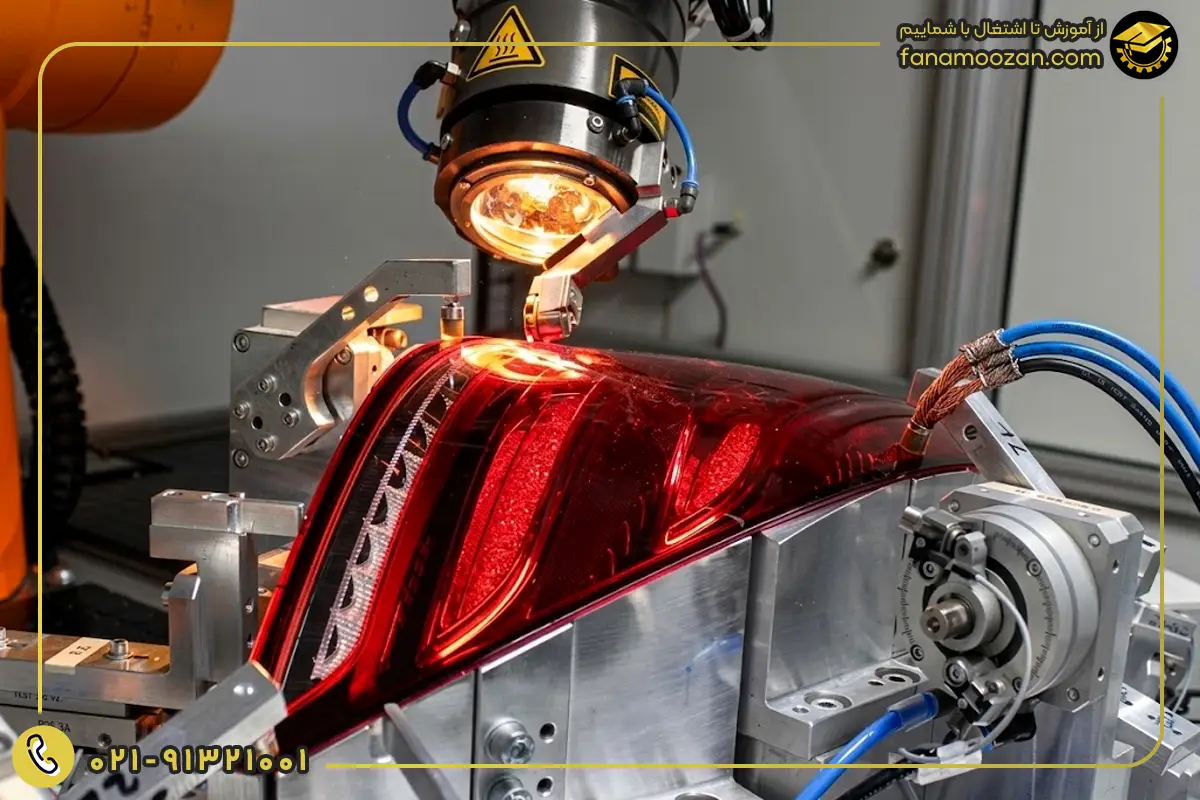
تکنولوژی لیزر امکان جوشکاری دقیق، تمیز و ظریف قطعات پلاستیکی را فراهم کرده است. در این روش که جوشکاری انتقال لیزر نام دارد، پرتو لیزر از قطعه پلاستیکی شفاف عبور میکند و به قطعه زیرین میرسد که تیرهرنگ و جاذب نور است. قطعه تیره انرژی لیزر را جذب کرده و گرم میشود؛ این حرارت از طریق تماس به قطعه شفاف بالایی منتقل میشود و هر دو لایه در محل اتصال ذوب و به یکدیگر متصل میشوند.
این روش در صنایع حساس مانند تولید تجهیزات پزشکی مینیاتوری، قطعات الکترونیکی دقیق، سنسورهای خودرو و تجهیزات آزمایشگاهی کاربرد دارد. مهمترین مزیت جوش لیزری این است که در محل اتصال، ذرات اضافی، پلیسه یا تنش مکانیکی ایجاد نمیکند و در نتیجه ظاهر قطعه تمیز و بدون نقص باقی میماند.
جوش پلاستیک توسط حلال
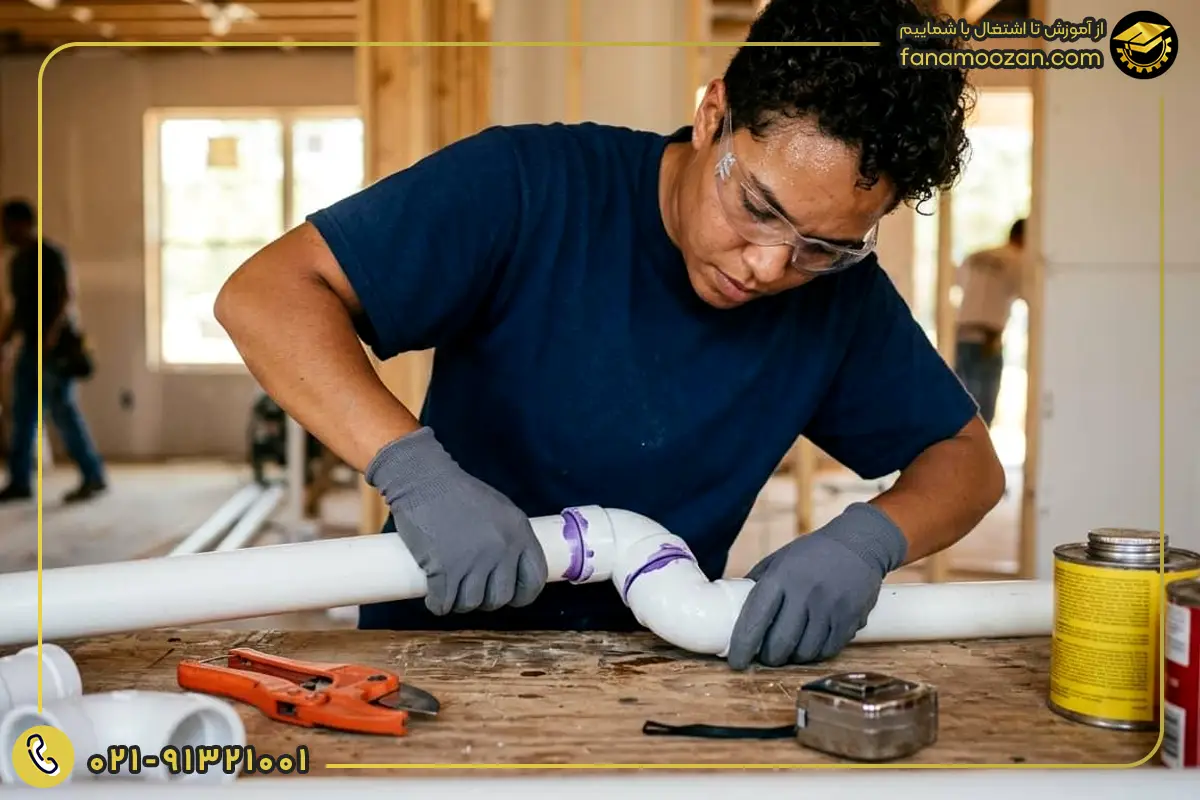
در این روش سنتی و کاربردی، به جای حرارت از یک حلال شیمیایی برای نرم کردن سطح پلاستیک استفاده میشود. حلال با نفوذ به سطح پلاستیک، زنجیرههای پلیمری را موقتاً از هم باز میکند و لایهای نرم و چسبناک روی سطح ایجاد میشود. با قرار گرفتن دو قطعه روی یکدیگر و اعمال فشار، زنجیرههای پلیمری دو قطعه با هم ترکیب میشوند.
پس از تبخیر کامل حلال، سطوح دوباره سخت شده و دو قطعه بهصورت یکپارچه به هم متصل میشوند. اتصال لولههای PVC در سیستمهای فاضلاب خانگی با چسب مخصوص PVC نمونهای از جوش حلال است. در این روش باید به زمان تبخیر حلال توجه کرد و به دلیل تولید بخارات سمی و قابلاشتعال، از انجام کار در محیطهای بسته خودداری شود.
نکته مهم: دقت کنید که حلالهای شیمیایی بر خلاف روشهای حرارتی، توانایی پر کردن شکافها و فاصلههای خالی را ندارند. برای یک جوش حلال موفق، قطعات باید حتماً انطباق پرسی داشته باشند؛ یعنی لبهها کاملاً مماس و کیپِ هم باشند تا پس از تبخیر حلال، زنجیرههای پلیمری فرصت قفل شدن در یکدیگر را پیدا کنند.
تفاوت ترموپلاستیکها و ترموستها در جوشپذیری
برای اینکه بتوانید یک قطعه پلاستیکی را جوش بدهید، باید نوع آن را بشناسید. پلاستیکها به دو دسته کلی ترموپلاستیک و ترموست تقسیم میشوند. ترموپلاستیکها یا گرمانرمها موادی هستند که با حرارت دیدن نرم و با سرد شدن دوباره سخت میشوند. پلیاتیلن، پلیپروپیلن و پیویسی در این دسته قرار دارند و قابلیت جوشکاری دارند. در مقابل، ترموستها یا گرماسختها پس از تولید و شکلگیری اولیه، با حرارت دیدن تغییر حالت نمیدهند و در صورت اعمال حرارت زیاد میسوزند. قطعات باکالیت یا رزینهای اپوکسی از نوع ترموست هستند و به هیچ وجه جوش نمیخورند.
پرکاربردترین پلاستیکها در صنعت جوشکاری
هر پلاستیکی ساختار شیمیایی و رفتار حرارتی متفاوتی دارد و باید با مفتول همجنس خودش و در دمای اختصاصی خود جوش بخورد. شناخت این پلیمرها برای انتخاب روش کار و تنظیمات دستگاه ضروری است:
جوشکاری پلی اتیلن
پلیاتیلن به دلیل مقاومت بالا در برابر ضربه و مواد شیمیایی، در ساخت محصولات مختلف کاربرد دارد. لولههای آبرسانی، مخازن نگهداری اسید و سطلهای زباله شهری از جمله محصولاتی هستند که با این ماده ساخته میشوند. برای جوشکاری پلیاتیلن معمولاً از روشهای اکستروژن و صفحه داغ استفاده میشود.
جوشکاری پلی پروپیلن
این پلیمر مقاومت حرارتی بالاتری نسبت به پلیاتیلن دارد و در ساخت قطعات داخلی خودرو، لولههای آب گرم و تجهیزات آزمایشگاهی استفاده میشود. روش گاز داغ و اولتراسونیک برای اتصال قطعات پلیپروپیلن بسیار مناسب هستند.
جوشکاری پیویسی
پیویسی پلاستیکی سخت و مقاوم است که در ساخت در و پنجره، لولههای فاضلاب و ورقههای صنعتی کاربرد دارد. جوشکاری پیویسی نیازمند تهویه مناسب است؛ زیرا در اثر حرارت ممکن است گازهای سمی آزاد کند. برای اتصال این ماده نیز معمولاً از روش جوش حلال و گاز داغ استفاده میشود.
نکته مهم: پلیمر PVC در برابر حرارت بالا بسیار حساس است؛ اگر دمای دستگاه حتی کمی از محدوده استاندارد بیشتر شود، پلاستیک میسوزد و گاز خورنده کلرید هیدروژن آزاد میکند. این گاز علاوه بر ترد و شکننده کردن محل جوش، بهمرور باعث خوردگی و استهلاک تجهیزات فلزی و ابزارهای کارگاه میشود؛ بنابراین دمای دستگاه باید متناسب با نوع پلاستیک تنظیم شود. همچنین در زمان انجام جوشکاری پی وی سی، استفاده از تهویه مناسب یا هود مکنده برای خروج بخارات ضروری است.
جوشکاری پلاستیک ایبیاس
پلاستیک ABS یکی از مواد پرکاربرد در ساخت و تعمیر قطعات خودرو و لوازم خانگی است و در قطعاتی مانند فلاپ موتورسیکلت، قاب داشبورد، قاب مانیتور و بخشهایی از سپر خودرو دیده میشود. برای تعمیر این قطعات، جوشکاری گاز داغ با سشوار صنعتی و نازل مخصوص یکی از روشهای مناسب است. برای ایجاد اتصال محکم، ابتدا باید در امتداد ترک یا شکستگی یک شیار V شکل ایجاد و سپس از مفتول همجنس ABS استفاده شود. دمای مناسب برای ذوب و اتصال این پلاستیک نیز معمولاً حدود ۳۰۰ تا ۳۵۰ درجه سانتیگراد است. همچنین در تولید صنعتی محصولات ABS، از روش جوشکاری اولتراسونیک برای اتصال سریع و دقیق قطعات استفاده میشود.
کاربردهای اصلی جوش پلاستیک در بازار ایران
صنعت پلاستیک در ایران به دلیل وجود منابع غنی پتروشیمی گستردگی بسیار بالایی دارد و تسلط بر مهارتهای جوشکاری پلاستیک میتواند فرصتهای شغلی پردرآمد و متنوعی را برای افراد ایجاد کند:
تعمیر سپر و قطعات پلاستیکی خودرو
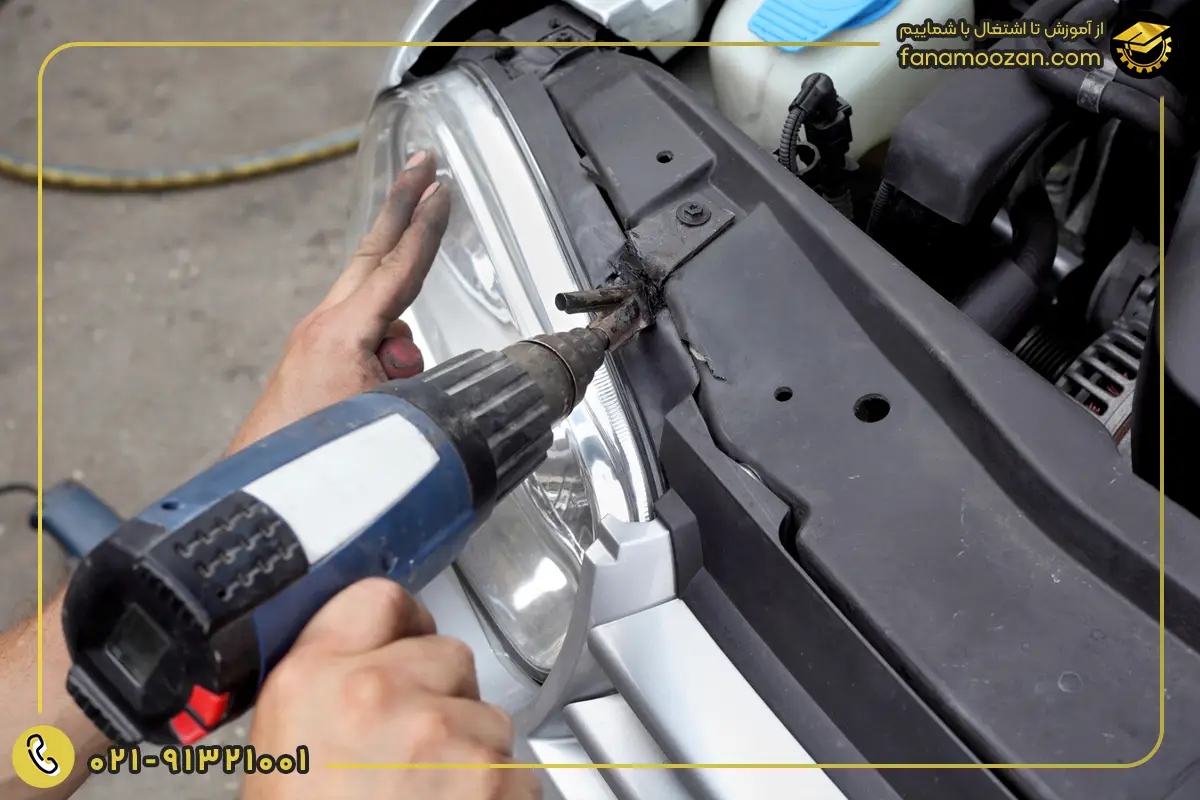
امروزه بسیاری از سپرهای خودرو، قاب آینهها، پایه چراغها، سینیهای زیر موتور و حتی منیفولدهای هوا از پلاستیکهای مهندسی ساخته میشوند و تعویض آنها، بهخصوص در خودروهای وارداتی، هزینه زیادی برای مالک دارد. یک متخصص میتواند با استفاده از سشوار صنعتی باکیفیت، توریهای فلزی تقویتکننده برای توزیع فشار و مفتول مناسب، معمولاً از جنس PP-EPDM یا ABS، ترکها، پارگیها و حتی بخشهای از دسترفته سپر را بهگونهای ترمیم کند که استحکام آن تا حد زیادی به حالت اولیه برگردد و پس از رنگآمیزی اثری از تعمیر باقی نماند.
اتصال لولههای آب و فاضلاب و سیستمهای کشاورزی
در کشاورزی مدرن و پروژههای آبرسانی، لولههای پلیاتیلن به دلیل رسوبنگرفتن، وزن کم و مقاومت در برابر اشعه ماوراءبنفش، تا حد زیادی جایگزین لولههای فلزی شدهاند. اتصال این لولهها در مسیرهای طولانی با استفاده از دستگاه جوش صفحه داغ یا همان بات فیوژن انجام میشود. اپراتور ابتدا لبههای لوله را با رنده مخصوص صاف میکند، سپس آنها را با صفحه داغ گرم کرده و تحت فشار هیدرولیک به هم متصل میکند. اجرای دقیق این مراحل، اتصال آببندیشدهای ایجاد میکند تا خط لوله بتواند فشار بالای پمپهای آبرسانی را بدون نشتی تحمل کند.
ساخت و تعمیر مخازن پلیمری و شیمیایی
کارخانههای تولید مواد شوینده، آبکاریهای صنعتی، صنایع داروسازی و کارخانجات مواد غذایی برای نگهداری اسیدها، بازها و سیالات خورنده نمیتوانند از مخازن فلزی استفاده کنند و به همین دلیل به مخازن پلاستیکی سفارشی نیاز دارند. این مخازن با برش ورقهای ضخیم پلیاتیلن یا PVC و اتصال آنها با اکسترودر دستی ساخته میشوند. تکنسینهای این حوزه باید با اصول طراحی مخزن، توزیع تنش و اجرای جوشهای چندپاسه، یعنی پر کردن درز با چند لایه پلاستیک، آشنا باشند تا مخزن در برابر فشار مایعات دچار نشتی یا پارگی نشود.
تولید لوازم خانگی و قطعات الکترونیکی
در کارخانجات تولید لوازم خانگی ایرانی، قطعاتی مثل بدنه جاروبرقی، دیگ ماشین لباسشویی، محفظه آبمیوهگیری و قاب تجهیزات الکترونیکی در خطوط تولید نیازمند اتصالاتی محکم، سریع و بدون درز هستند. استفاده از پیچ و مهره هم زمانبر است و هم ظاهر محصول را خراب میکند؛ به همین دلیل در این کارخانهها، دستگاههای جوش اولتراسونیک نقش کلیدی در مونتاژ قطعات دارند. در این روش اپراتور قطعات را داخل فیکسچر دستگاه قرار میدهد و با فشردن یک پدال، در کمتر از یک ثانیه قطعات به صورت کاملاً تمیز و غیرقابل نفوذ به هم جوش میخورند.
تجربههای واقعی از چالشهای جوش پلاستیک در بازار کار
در این بخش، چند مورد از خطاهایی را بررسی میکنیم که در کار واقعی جوش پلاستیک ممکن است باعث باز شدن دوباره اتصال یا کاهش مقاومت قطعه شوند. آشنایی با این اشتباهات میتواند از تکرار آنها در پروژههای بعدی جلوگیری کند:
تراش ندادن رنگ و آستر در جوش سپر خودرو
یکی از خطاهای رایج هنگام تعمیر سپر، شروع جوشکاری روی سطح رنگشده است. در چنین حالتی، مفتول مذاب به جای اینکه با پلاستیک اصلی سپر درگیر شود، روی لایههای رنگ، کیلر و آستر قرار میگیرد و اتصال مقاومت کافی پیدا نمیکند. به همین دلیل ممکن است ظاهر جوش در ابتدا کاملاً تمیز باشد، اما ترک پس از چند روز دوباره باز شود. با برداشتن کامل رنگ و آستر اطراف ترک و رسیدن به پلاستیک خام، مفتول میتواند اتصال مناسبتری با بدنه سپر ایجاد کند.
نکته مهم: قبل از جوشکاری سپر، رنگ و آستر اطراف ترک را تا رسیدن به پلاستیک خام بتراشید تا مفتول مستقیماً با خود پلیمر اتصال پیدا کند.
استفاده از مفتول اشتباه برای جوش رادیاتور خودرو
در تعمیر قابهای پلاستیکی رادیاتور، انتخاب مفتول مناسب اهمیت زیادی دارد. استفاده از مفتول PP برای قطعهای که از پلیآمید (PA) ساخته شده، ممکن است در ظاهر نتیجه قابلقبولی ایجاد کند، اما اتصال در برابر حرارت موتور دوام نمیآورد و نشتی دوباره ظاهر میشود. این مشکل معمولاً زمانی مشخص میشود که قطعه پس از چند بار گرم و سرد شدن تحت فشار قرار بگیرد.
نکته مهم: هنگام انتخاب مفتول، کد حکشده روی قطعه را بررسی کنید. قطعات زیر کاپوت ممکن است از پلاستیکهای مهندسی مانند PA ساخته شده باشند و مفتولهای معمولی سپر برای آنها مناسب نباشند.
ایجاد نکردن شیار روی مخازن ضخیم
در تعمیر مخازن ضخیم پلیاتیلن، ریختن پلاستیک مذاب روی سطح ترک همیشه به معنی ایجاد یک جوش محکم نیست. اگر ترک باز نشود، پلاستیک فقط روی سطح قرار میگیرد و به عمق قطعه نفوذ نمیکند؛ در نتیجه ممکن است مخزن پس از آبگیری دوباره از همان قسمت نشتی پیدا کند. ایجاد شیار V شکل با فرز و پر کردن کامل آن با اکسترودر، سطح تماس و عمق جوش را افزایش میدهد.
نکته مهم: برای قطعات با ضخامت بیشتر از سه میلیمتر، قبل از جوشکاری در امتداد ترک شیار V شکل ایجاد کنید تا پلاستیک مذاب به عمق قطعه نفوذ کند.
سرد کردن ناگهانی محل جوش با آب
گاهی برای افزایش سرعت کار، محل جوش بلافاصله پس از پایان کار با دستمال خیس یا باد سرد خنک میشود. این کار میتواند باعث تغییر ناگهانی دمای محل اتصال و ایجاد تنش در ساختار پلاستیک شود و مقاومت جوش را کاهش دهد. در چنین شرایطی، ممکن است قطعه در ظاهر سالم باشد، اما بعداً با ضربه یا فشار ترک بخورد.
نکته مهم: برای خنک کردن جوش از آب، دستمال خیس یا باد سرد کمپرسور استفاده نکنید و اجازه دهید قطعه بهتدریج در دمای محیط خنک شود.
سوالات متداول درباره جوشکاری پلاستیک
آیا جوش دادن دو نوع پلاستیک متفاوت به یکدیگر امکانپذیر است؟
در ۹۹ درصد مواقع خیر. قاعده اصلی در جوشکاری پلاستیک این است که قطعه اول، قطعه دوم و مفتول پرکننده باید دقیقاً از یک خانواده پلیمری باشند. مثلاً شما نمیتوانید پلیاتیلن را به پلیپروپیلن جوش بدهید. ساختار شیمیایی و دمای ذوب آنها متفاوت است و تلاش برای اتصال پلاستیکهای ناهمگن صرفاً باعث ایجاد یک پیوند سطحی، ضعیف و شکننده میشود که هیچ ارزش صنعتی ندارد.
چگونه نوع پلاستیک قطعه را برای جوشکاری تشخیص دهیم؟
استانداردترین راه بررسی کد بازیافت (مثلث شمارهدار) یا حروف اختصاری حک شده پشت قطعه است (مثل PP, PE, ABS, PA). تولیدکنندگان موظف به درج این علائم هستند. در صورت نبود علامت یا ساییده شدن آن، تکنسینها از تست سوختن استفاده میکنند؛ بریدن یک تکه کوچک از قطعه، سوزاندن آن با فندک و بررسی رفتار پلاستیک. رنگ شعله، سرعت سوختن، چکه کردن یا نکردن مذاب و مهمتر از همه بوی دود (مثلاً بوی شمع برای پلیاتیلن یا بوی شیرین برای برخی پلاستیکها) به شناسایی دقیق ماده کمک میکند.
مقاومت جوش پلاستیک چقدر است و آیا قطعه مثل روز اول کار میکند؟
اگر جوشکاری توسط فرد متخصص، با روش اصولی، دمای دقیق و آمادهسازی صحیح سطح (ایجاد شیار و تراشیدن لایه رویی) انجام شود، مقاومت محل اتصال میتواند به راحتی تا ۹۰ درصد استحکام خود ماده خام و قطعه اصلی برسد. در تعمیرات قطعاتی مثل سپر خودرو، با استفاده از توریهای تقویتکننده فلزی در داخل پلاستیک مذاب، مقاومت نقطه جوش خورده حتی میتواند از مقاومت سایر بخشهای قطعه بیشتر شود و در برابر ضربه، کشش و فشار کاملاً دوام بیاورد.
چرا قطعه پلاستیکی بعد از جوشکاری تاب برمیدارد؟
این مشکل معمولاً به دلیل اعمال حرارت بیش از حد یا نامتقارن اتفاق میافتد. وقتی یک طرف قطعه را بیش از حد داغ میکنید و طرف دیگر سرد میماند، پلاستیک در حین خنک شدن دچار تنش حرارتی شده و تغییر شکل میدهد. برای جلوگیری از این مشکل، باید حرارت را به صورت یکنواخت در طول درز جوش پخش کنید و اگر قطعه نازک است، حتماً قبل از شروع کار آن را با گیره روی میز ثابت نگه دارید.
آیا برای جوشکاری پلاستیک به گاز محافظ نیاز داریم؟
در روشهای معمول کارگاهی مثل سشوار صنعتی یا اکسترودر نیازی به گاز محافظ نیست و همان هوای داغ محیط کار را انجام میدهد. اما در جوشکاری پلاستیکهای بسیار حساس و مهندسی در صنایع هوافضا یا پزشکی، گاهی از گاز نیتروژن داغ به جای هوای معمولی استفاده میشود تا از اکسید شدن لبههای پلاستیک در دمای بالا جلوگیری شود و کیفیت جوش افت نکند.