آموزش جوشکاری
دوره آموزش جوشکاری برق (جوشکاری الکترود دستی یا SMAW یا جوشکاری قوسی) در آموزشگاه فن آموزان به صورت تخصصی در کارگاه های دپارتمان جوش و برش که مجهز به تجهیزات و ابزار های کامل جوشکاری میباشد زیر نظر اساتید مجرب جوشکاری برگزار میگردد. دوره جوشکاری برق به مدت 30 ساعت آموزش از صفر تا صد و به صورت کاملاً عملی تدریس میشود.
جوشکاری برق (SMAW) یکی از پرکاربردترین روش های جوشکاری است که در صنایع مختلف از جمله ساختمان سازی، خودروسازی، کشتی سازی و صنایع نفت و گاز کاربرد دارد. این روش به دلیل مزایای متعددی مانند هزینه مناسب، تجهیزات ساده، قابلیت جوشکاری در مکان های غیرقابل دسترس و ... به عنوان یکی از محبوب ترین و متداول ترین روش های جوشکاری شناخته می شود و از همین رو بازار کار بسیار گسترده ای را شامل میشود.
سرفصل های دوره آموزش جوشکاری برق در آموزشگاه فن آموزان مطالب و نکات جوشکاری را از ابتدایی ترین مباحث یعنی مبانی شناخت انواع آلیاژها و ابزارهای کاربردی در این نوع جوشکاری شروع شده تا تخصصی ترین مباحث جوشکاری از جمله انواع انجام جوشکاری های افقی، تخت، عمودی، سر بالا، سر پایین و ... پرداخته می شود.
دوره جوشکاری قوسی به صورت حضوری و کاملاً عملی در کارگاه های کاملاً مجهز به تجهیزات جوشکاری برگزار و تمام مباحث آموزشی از صفر تا صد به صورت تخصصی آموزش داده می شود. از ویژگی های شرکت در دوره های جوشکاری فن آموزان می توان به آموزش کاربردی ویژه بازار کار، ارائه مدرک معتبر و قابل ترجمه فنی حرفه ای، پشتیبانی نامحدود بعد از اتمام دوره و ارائه مشاوره لازم به منظور راه اندازی کسب و کار برای کارآموازن اشاره کرد.
ویدیو معرفی دوره جوشکاری برق با مدرک بین المللی
پادکست معرفی آموزش جوشکاری
دیگر دوره های آموزش جوشکاری


- حداقل سن14 سال
- حداقل تحصیلسیکل
- پیش نیازندارد
- نوع برگزاریتئوری و عملی
- محل برگزاریشعبه قریب
- کلاس رایگان کسب و کاردارد
- پرداخت اقساطیدارد
- دوره آنلاینندارد
- پشتیبانی بعد از دورهدائمی
- معرفی خوابگاهدارد
به ازای معرفی هر نفر از دوستانتان ۱۰ درصد تخفیف برای ثبت نام از فن آموزان دریافت کنید
- دوره جوشکاری برق (SMAW)شهریه:۱۵٬۲۳۰٬۰۰۰تومانمدت آموزش:۳۰ساعتپیش نیاز:—
توانایی هایی که در دوره آموزش جوشکاری به دست می آورید
شناخت روش های جوش مواد، فلزات و فولادهای رایج در صنایع
مقدمات الکتریسیته و کاربرد آن در جوشکاری
شناخت الکترودها و توانایی بکارگیری صحیح آن ها
شناخت پارامترهای موثر در جوش
شناخت دستگاه های جوش
استفاده بهینه از الکتریسیته برای جوش قوسی
تنظیم دستگاه جوش و کار کردن با آن
جوشکاری سطح E1
برش و آماده سازی قطعات فولادی کم کربن
آماده سازی ورق های فولادی برای جوش
شناخت انواع اتصالات ممکن بر روی ورق های فولادی
شناخت علائم جوشکاری در نقشه ها طبق استاندارد ISO
جوشکاری در سطح E2
جوشکاری در سطح E3
تست عملیات جوشکاری مطابق با استانداردهای بین المللی
انجام فلزکاری عمومی
به کارگیری ضوابط ایمنی و بهداشت
مدرسین دوره آموزش جوشکاری

مدرس دوره های جوشکاری در فن آموزان
مهندس کریم رشیدی با بیش از ۲۳ سال سابقه در زمینه جوشکاری و بازرسی جوش، یکی از متخصصان با تجربه در صنایع نیروگاهی و پروژه های صنعتی کشور است. ایشان با دارا بودن مدارک معتبر بین المللی و همکاری با مجموعه های بزرگ صنعتی، نقش مؤثری در ارتقاء کیفیت کلاس های آموزش جوشکاری دارند و این تجربیات را در طول دوره در اختیار کارآموزان خود قرار میدهند.
سوابق تحصیلی و تخصصی :
- مدرک جوشکاری از شرکت SLV آلمان
- مدرک بازرسی جوش از شرکت مپنا پارس
سوابق شغلی و تجربیات کاری :
- بازرس جوش در شرکت مپنا با بیش از ۲۳ سال سابقه
- همکاری در پروژه های اورهال نیروگاه های گیلان، شهید عباس پور و عسلویه
- تکنسین جوشکار در شرکت ایمنی اطفاء حریق
- نظارت و اجرای سیستم اطفاء حریق در شرکت کارتن بهروز
- فعالیت در شرکت تعمیرات نیرو در بخش بازرسی و جوشکاری تخصصی
تجربیات فنی و اجرایی :
- جوشکاری انواع سازه های فلزی توربین های بادی، آبی و حرارتی
- تخصص در بازرسی فنی، کنترل کیفیت و استانداردسازی فرآیندهای جوشکاری
- تسلط بر روش های تست غیرمخرب (NDT) و کنترل کیفی پروژه های صنعتی
مهندس رشیدی با پشتوانه ای از تجربه، دانش فنی و تعهد کاری، یکی از اساتید و مدرسین برجسته در حوزه جوشکاری، بازرسی جوش و پروژه های نیروگاهی در آموزشگاه فن آموزان است. حضور ایشان در پروژه های بزرگ ملی، گواهی بر تخصص و مهارت بالای وی در اجرای دقیق و استاندارد فعالیت های صنعتی است.

گالری تصاویر آموزش جوشکاری
سرفصل های دوره جوشکاری برق

۱۸ سرفصل آموزشی
- آماده سازی قطعات برای جوشکاری
- برش و مونتاژ قطعات
- جوشکاری قطعات طبق دستورالعمل E1، E2، E3
- برآورد هزینه فرایند جوشکاری SMAW
- تشخیص نوع فلز بر اساس مشخصه های فیزیکی آن (رنگ ظاهری ، چگالی) و آزمایشهای صدا، سوهان کاری، چکش خواری و جرقه
- رسم سه نما و نقشه خوانی
- انتقال اندازه از نقشه بر روی قطعه کار
- آشنایی با برشکاری، سوراخ کاری، قلاویز کاری و حدیده کاری
- برش قطعات فولادی با قیچی دستی و ماشینی
- برش قطعات فولادی با اره های دستی ، ماشینی و دستگاه سنگ
- برش قطعات فولادی با سنگ فیبری
- برش قطعات فولادی با شعله دستی و ماشینی
- برش قطعات فولادی با قوس پلاسما به صورت دستی و ماشینی
- برش قطعات فولادی با الکترود گرافیتی
- برش قطعات فولادی با الکترود روپوش دار مناسب
- کنترل ابعادی قطعات و کیفیت سطوح قبل از مونتاژ
- تنظیم و ثابت نمودن قطعات با خال جوش و یا با استفاده از گیره قید و بند
- کنترل مونتاژ و تراز بندی اتصالات جوشی
۱۸ سرفصل آموزشی
- راه اندازی دستگاه جوشکاری
- تنظیم دستگاه جوشکاری
- ایجاد قوس الکتریکی
- گرده سازی بر روی صفحات با ضخامت ۱۳۵ میلیمتر در وضعیت های ISO 6947) GF PA با الکترودهای روپوش دار نوع B,C (با قطر ۳/۲ میلیمتر)
- جوشکاری Fillet قطعات فولادی کم کربن با طرح اتصال T شکل با ضخامت ۱۳۴ میلیمتر در وضعیت های PFP BPA با الکترودهای روپوش دار نوع R و B (قطر ۲/۵ ۳/۲۰ و ۴ میلیمتر)
- جوشکاری Fillet قطعات فولادی کم کربن با طرح اتصال Lap Joint و ضخامت ۳ میلیمتر در وضعیت PB با الکترود های روپوش دار نوع R و B (قطر ۲/۵ و ۳/۲ میلیمتر)
- جوشکاری fillet قطعات فولادی کم کربن با طرح اتصال T شکل و ضخامت ۱۳۵ میلیمتر در وضعیت PD با الکترودهای روپوش دار نوع B (قطر ۲/۵ و ۳/۲ میلیمتر)
- جوشکاری fillet قطعات فولادی کم کربن (لوله به صفحه با طرح اتصال T شکل) ضخامت ورق : ۵۳ میلیمتر و لوله به قطر ۱۰۰ ۸۰ میلیمتر در وضعیت PB با الکترودهای روپوش دار نوع B, قطر ۲/۵ و ۳/۲ میلیمتر
- جوشکاری fillet قطعات فولادی کم کربن (لوله به صفحه با اتصال T شکل) ضخامت ورق : ۵ میلیمتر و لوله به قطر : ۱۶۰ میلیمتر در وضعیت PF با الکترود های روپوش دار نوع R,B قطر ۲/۵ و ۳/۲ میلیمتر
- جوشکاری fillet قطعات فولادی کم کربن با اتصال T شکل ( ضخامت ورق : ۳۵ میلیمتر و لوله به قطر : ۸۰ ۵۰ میلیمتر) در وضعیت PF و PD با الکترودهای روپوش دار نوع B, قطر ۲۵ میلیمتر
- جوشکاری fillet قطعات فولادی کم کربن با اتصال گوشه ای خارجی(corner joint) و ضخامت ۱۳۵ میلیمتر در وضعیتهای PB و PF با الکترودهای روپوش دار نوع RB (قطر ۳/۲٫۴ میلیمتر)
- جوشکاری اتصال لب به لب درز جناغی یک طرفه با نفوذ نسبی قطعات فولادی کم کربن با ضخامت ۱۳۵ میلیمتر در وضعیت PA با الکترودهای روپوش دار نوع R,B (قطر ۴ و ۳/۲ میلیمتر)
- جوشکاری اتصال لب به لب درز ساده قطعات فولادی کم
- کربن با ضخامت ۵۳ میلیمتر در وضعیت PA با الکترودهای روپوش دار نوع B, قطر ۲/۵ و ۳/۲ میلیمتر
- جوشکاری اتصال لب به لب درز جناغی یک طرفه قطعات فولادی کم کربن با ضخامت ۱۳۸ میلیمتر در وضعیت PF با الکترودهای روپوش دار نوع B, قطر ۲/۵ و ۳/۲ میلیمتر
- تشخیص ناپیوستگی ها در جوش
- تعیین مساحت سطح مقطع فلز جوش
- محاسبه هزینه تمام شده یک متر جوش SMAW (در سطح 1,2,3)
سوالات متداول درباره دوره آموزش جوشکاری
جوشکاری چیست و چه جایگاهی در صنعت دارد؟
جوشکاری یک هنر صنعتی است که مهارت فنی و هنری را شامل می شود. این حرفه در تمامی صنایع از ساختمان سازی تا خودروسازی کاربرد دارد و یکی از پایه های اصلی صنعت محسوب می شود.
جوشکاری نه تنها یک شغل، بلکه هنری است که به دقت، مهارت و تجربه نیاز دارد. اهمیت این حرفه به حدی است که در تمام دنیا به عنوان یکی از مشاغل پایه و اساسی شناخته می شود و در هر صنعتی کاربرد زیادی دارد.
چه مواردی در دوره های آموزشی جوشکاری تدریس می شود؟
در دوره های آموزشی جوشکاری، هنرجویان با انواع روش های جوشکاری آشنا می شوند. این دوره ها شامل آموزش جوشکاری مقدماتی و پیشرفته است که در آن جوشکاری با الکترود و سایر روش های جوشکاری به صورت عملی و تئوری آموزش داده می شود.
تمامی دوره ها بر اساس استانداردهای بین المللی AWS و استانداردهای ایران و اروپا برگزار می شوند که اعتبار مدرک را در سطح بین المللی تضمین می کند. هنرجویان در این دوره ها به صورت مرحله به مرحله با اصول و فنون جوشکاری آشنا می شوند.
شرایط شرکت در دوره های جوشکاری چیست؟
برای شرکت در دوره های جوشکاری نیاز به مدرک تحصیلی خاصی نیست که دسترسی به این حرفه را برای همه علاقه مندان امکان پذیر می کند. تنها شرط لازم، توانایی شناخت آلیاژها و خواندن مشخصات سیم جوش است.
دوره ها به صورت مرحله به مرحله برگزار می شوند و هنرجویان پس از تسلط بر مباحث پایه و گذراندن دوره مقدماتی، می توانند وارد دوره های پیشرفته تر شوند. این روش آموزشی تضمین می کند که هنرجویان به تدریج و با پایه ای محکم مهارت های لازم را کسب میکنند.
بازار کار جوشکاری چگونه است؟
جوشکاری نه تنها در داخل کشور، بلکه در تمام دنیا مورد نیاز است و فرصت های شغلی متنوعی را ارائه می دهد. جوشکاران حرفه ای می توانند در کشورهای مختلف مشغول به کار شوند و مدرک فنی و حرفه ای آنها قابل ترجمه و استفاده در خارج از کشور است.
این گستردگی بازار کار، امنیت شغلی بالایی را برای جوشکاران حرفه ای فراهم می کند و آنها در صنایع مختلف مشغول به کار میشوند.
برای شروع کار جوشکاری به چه میزان سرمایه نیاز است؟
یکی از مزایای شغل جوشکاری، نیاز به سرمایه اولیه کم برای شروع کار است. با تهیه یک دستگاه جوش اینورتر و یک فرز دستی می توان کار را شروع کرد.
نیازی به اجاره مغازه در ابتدای کار نیست و می توان به تدریج و با کسب تجربه و شناخته شدن در بازار، اقدام به اجاره کارگاه کرد.
این امکان وجود دارد که فرد ابتدا به صورت سیار کار کند و پس از ایجاد پایگاه مشتری و کسب درآمد کافی، کسب و کار خود را گسترش دهد.
آیا جوشکاری مختص آقایان است؟
اگرچه در ایران جوشکاری بیشتر توسط آقایان انجام می شود، اما این حرفه هیچ محدودیت جنسیتی ندارد. در کشورهای اروپایی، خانم ها نیز به طور گسترده در این حرفه فعالیت می کنند.
این شغل برای هر فردی که علاقه مند به یادگیری و کسب مهارت در این زمینه باشد، مناسب است و می تواند در هر موقعیت مکانی و زمانی مورد استفاده قرار گیرد.
مهارت و دقت در این حرفه اهمیت بیشتری نسبت به جنسیت دارد و هر فردی با تلاش و پشتکار می تواند در این حرفه موفق شود.
شهریه و ثبت نام آموزش جوشکاری
- دوره جوشکاری برق (SMAW)
۲۱٬۷۰۰٬۰۰۰تومان۱۵٬۲۳۰٬۰۰۰تومان
- دوره جوشکاری برق (SMAW)۲۵٬۸۰۰٬۰۰۰تومان
ثبت نام در کلاس آموزش جوشکاری برق تنها با یک میلیون تومان به صورت پرداخت اقساطی امکان پذیر است. جهت ثبت نام روی دکمه های ثبت نام هر کلاس کلیک کنید.
ثبت نام در کلاس های آموزش جوشکاری
| جوشکاری برقشروع ۹ مهر ۱۴۰۵ · پنجشنبه و جمعه · ساعت ۱۰ تا ۱۵ · شعبه خ آزادی | |
|---|---|
| شهریه۱۵٬۲۳۰٬۰۰۰ تومان | ثبت نام در دوره |
| جوشکاری برقشروع ۱۱ مهر ۱۴۰۵ · شنبه تا چهارشنبه · ساعت ۱۰ تا ۱۳ · شعبه خ آزادی | |
| شهریه۱۵٬۲۳۰٬۰۰۰ تومان | ثبت نام در دوره |
| جوشکاری برقشروع ۳۰ مهر ۱۴۰۵ · پنجشنبه و جمعه · ساعت ۱۰ تا ۱۵ · شعبه خ آزادی | |
| شهریه۱۵٬۲۳۰٬۰۰۰ تومان | ثبت نام در دوره |
گفتگو با مدرس کلاس های جوشکاری برق
برای یک شروع قدرتمند این ویدئو را حتما ببینید
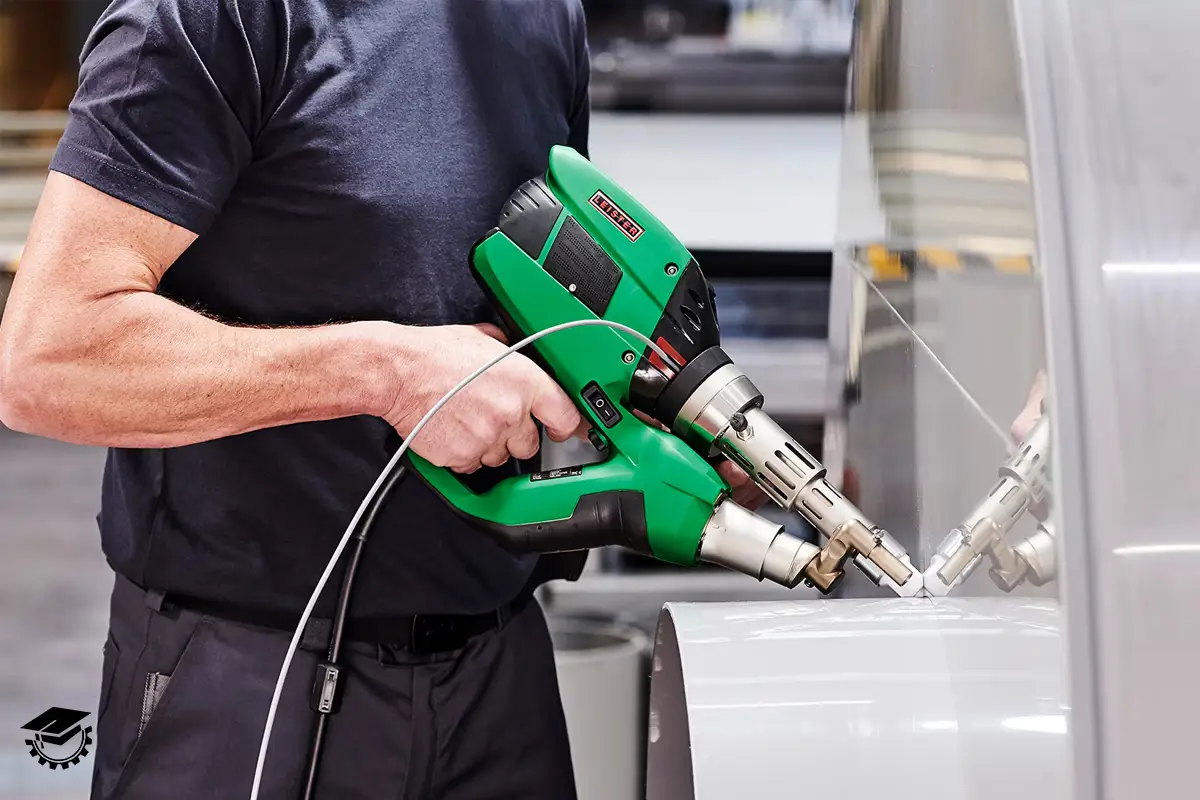
ویژگی های جوشکاری برق و تفاوت آن با سایر انواع جوشکاری ها
جوشکاری برق یکی از پرکاربردترین و ساده ترین روش های اتصال فلزات است که بر پایه تولید حرارت از طریق جریان الکتریکی عمل می کند. در این روش، از الکترودهای مصرفی برای ایجاد قوس الکتریکی و ذوب فلزات استفاده می شود. دستگاه های جوش برق به دو نوع ترانسفورماتور و اینورتر تقسیم می شوند که نوع اینورتر به دلیل سبک تر بودن و امکان تنظیم دقیق تر جریان، بیشتر مورد استفاده قرار می گیرد.
از جمله ویژگی های جوشکاری برق میتوان به هزینه کم تجهیزات، قابلیت اجرا در شرایط متنوع محیطی و سرعت بالای کار اشاره کرد. این روش به ویژه برای پروژه های ساختمانی و تعمیرات مناسب است، هرچند کیفیت نهایی کار به مهارت جوشکار و تنظیمات دقیق دستگاه بستگی زیادی دارد.
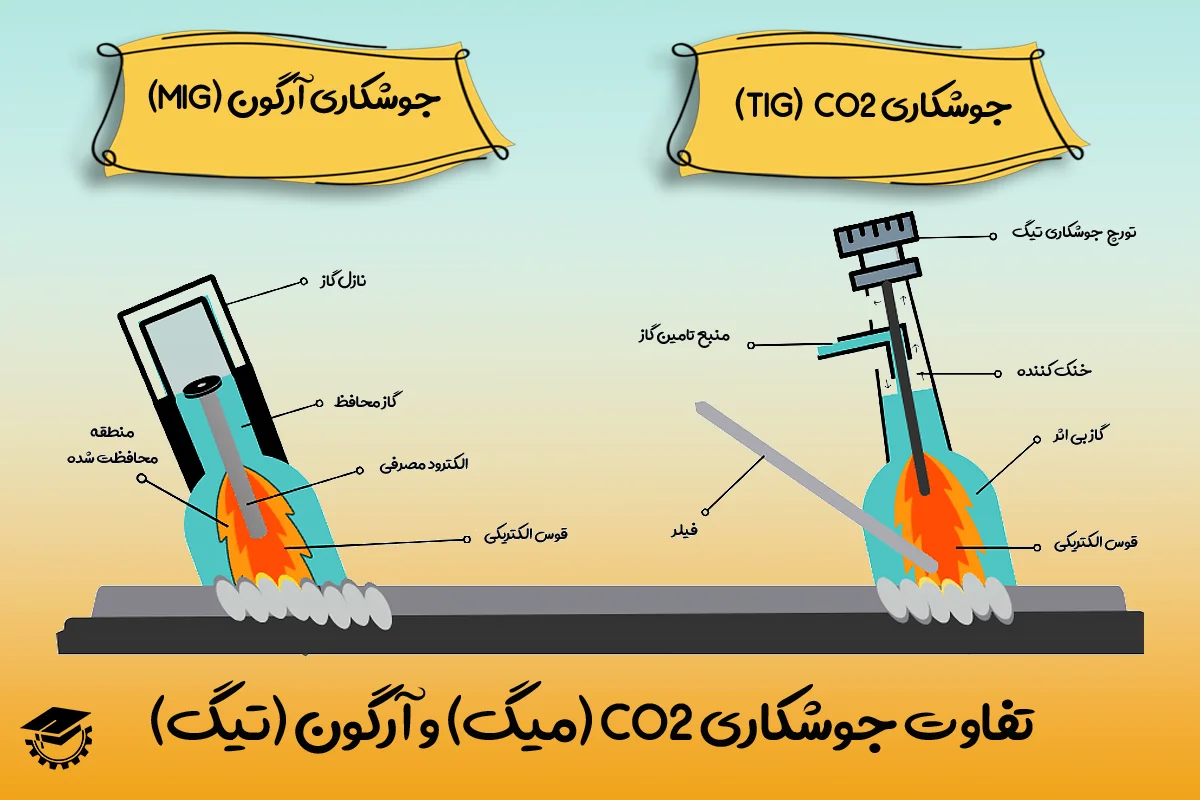
در مقایسه با روش آرگون (TIG)، جوشکاری برق دارای تفاوت های قابل توجهی است. آرگون یکی از دقیق ترین روش های این حرفه محسوب می شود که با استفاده از الکترود غیرمصرفی و گاز محافظ آرگون انجام می گیرد.این روش برای فلزات نازک و آلیاژهای حساس مانند آلومینیوم عالی است و کیفیت کار بسیار تمیزی ارائه می دهد که در صنایع حساس مانند ساخت تجهیزات پزشکی، هوافضا و لوله کشی گاز کاربرد زیادی دارد.
در مقابل، جوشکاری برق به دلیل عدم نیاز به گاز محافظ و تجهیزات ساده تر، برای پروژه های عمومی و اقتصادی تر مناسب تر است. هرچند TIG زمان و هزینه بیشتری می طلبد، اما برای کارهای دقیق و ظریف بهترین انتخاب به شمار می آید، در حالی که جوشکاری برق انتخابی مقرون به صرفه تر برای کارهای روزمره و تعمیراتی محسوب می شود.
متد MIG (CO2) نیز یکی دیگر از روش های متداول است که با استفاده از گاز محافظ CO2 برای جلوگیری از اکسیداسیون فلزات انجام می شود. این روش به دلیل سرعت بالا و کیفیت مناسب، به ویژه برای قطعات ضخیم و سازه های فلزی در صنایع خودروسازی و ساختمانی بسیار محبوب است.
روش MIG نیاز به تجهیزات پیشرفته تری دارد و اپراتورهای با مهارت متوسط نیز می توانند نتایج مطلوبی به دست آورند. در مقابل، جوشکاری برق به دلیل سادگی تجهیزات و عدم وابستگی به گاز محافظ، برای تعمیرات و پروژه های کوچک تر مناسب تر است. اگرچه MIG امکان تولید انبوه را با کیفیت مطلوب فراهم می کند، اما جوشکاری برق برای نتایج باکیفیت به تجربه و مهارت بیشتری از سوی جوشکار است.
در آموزشگاه فن آموزان دوره های جامع جوشکاری از جمله دوره آموزش جوشکاری برق ، آموزش جوشکاری آرگون، آموزش جوشکاری CO2، آموزش بازرسی جوش و آموزش جوش پلاستیک در حال برگزاری است.
پرسش خود دربارهی «آموزش جوشکاری» را بنویسید؛ کارشناسان فن آموزان در نخستین فرصت با شما تماس میگیرند.
- دوره جوشکاری برق (SMAW)شهریه:۱۵٬۲۳۰٬۰۰۰تومانمدت آموزش:۳۰ساعتپیش نیاز:—
 مقالات جوش و برش۱۳ دقیقه
انواع جوش پلاستیک و کاربردهای آن
 مقالات جوش و برش۱۴ دقیقه
خال جوش یا جوش نقطه ای چیست و چه کاربردی دارد؟
 مقالات جوش و برش۱۵ دقیقه
مقایسه جوش میگ و تیگ ( تفاوت جوش CO2 و آرگون)
 مقالات جوش و برش۱۸ دقیقه
برش پلاسما چیست و در چه صنایعی کاربرد دارد؟
دوره آموزش جوشکاری در تهران از صفر تا صد
آموزش جوشکاری، مهارتی حیاتی برای صنعت و پرکاربرد در دنیای ساخت و ساز مهندسی امروز محسوب می شود که فراتر از یک شغل و به عنوان یک صنعت شناخته می شود. با یادگیری جوشکاری نه تنها درهای فرصت های شغلی جدیدی به روی شما گشوده می شود، بلکه توانایی خلق و ساخت سازه های مختلف را نیز به دست می آورید.
جوشکاری، مهارتی عملی است که تنها با آموزش عملی و تمرین و تجربه مستقیم به دست می آید. بهترین نقطه شروع برای یادگیری حرفه ای و اصولی جوشکاری برق، حضور در کلاس های عملی آموزش جوشکاری آموزشگاه فن آموزان در تهران است. فن آموزان با بهره گیری از اساتید مجرب و امکانات کارگاهی پیشرفته، محیطی ایده آل برای یادگیری اصول جوشکاری از پایه تا تکنیک های پیشرفته فراهم آورده است. این دوره از مبانی شناخت آلیاژها و تجهیزات و ابزارهای کاربردی جوشکاری آغاز شده و به تکنیک های حرفه ای جوشکاری در موقعیت های مختلف مانند افقی، تخت، عمودی و سربالا میپردازد.
وظایف یک جوشکار چیست؟
یک متخصص جوشکاری وظایف متعددی بر عهده دارد که فراتر از صرفاً اتصال دو قطعه فلز به یکدیگر است. جوشکار باید قادر باشد فلزات مختلف را از طریق ذوب کردن لبه ها و در صورت نیاز، افزودن ماده پرکننده (فیلر) به یکدیگر جوش دهد و ممکن است در مواقعی این فرایند شامل برش و شکل دهی قطعات فلزی نیز شود و جوشکار باید با این تکنیک آشنا باشد.
یک جوشکار ماهر همچنین باید انواع آلیاژها و ویژگی های آن ها را بشناسد، الکترود مناسب را برای هر نوع جوشکاری و ضخامت فلز انتخاب کند، تنظیمات دستگاه جوش را به درستی انجام دهد، و مشکلات احتمالی در فرایند جوشکاری را شناسایی و برطرف کند. همچنین، نقشه خوانی جوشکاری بر اساس استانداردهای بین المللی و اجرای صحیح اتصالات، از دیگر وظایف کلیدی یک جوشکار حرفه ای است که در این دوره به تمامی این وظایف به صورت عملی و اصولی پرداخته شده است.
در دوره جوشکاری برق فن آموزان چه مهارت هایی آموزش داده میشود؟
جوشکاری برق به دلیل مزایای متعددی مانند هزینه مناسب، تجهیزات ساده، قابلیت انجام در مکان های غیرقابل دسترس و طیف وسیع جوشکاری، به عنوان یکی از محبوب ترین و متداول ترین روش های جوشکاری در صنایع مختلف شناخته می شود.
برای تبدیل شدن به یک جوشکار برق ماهر، نیاز به کسب مجموعه ای از مهارت های تئوری و عملی دارید که در دوره آموزش جوشکاری برق آموزشگاه فن آموزان به طور کامل به آن ها پرداخته می شود. در ادامه به چهار مورد از مهم ترین این مهارت ها اشاره می کنیم:
آموزش شناخت کامل فرآیند جوشکاری برق و تجهیزات آن
یک جوشکار برق ماهر باید درک درستی از اصول کار داشته باشد که شامل شناخت انواع دستگاه های جوش برق مانند ترانسفورماتورها، رکتیفایرها و اینورترها، نحوه عملکرد آن ها، تنظیمات مربوط به آمپر و ولتاژ و همچنین انتخاب الکترود مناسب با توجه به نوع فلز پایه، ضخامت قطعه کار و وضعیت جوش است.
در این دوره شما با تمام این تجهیزات به صورت عملی کار خواهید کرد و با جزئیات فنی هر کدام آشنا خواهید شد. همچنین، با برندهای معتبر تولید کننده دستگاه های جوش و الکترودها آشنا می شوید تا بتوانید در آینده، بهترین تجهیزات را برای کار خود انتخاب کنید.
آموزش تسلط بر تکنیک های مختلف جوشکاری برق
جوشکاری برق شامل تکنیک های مختلفی برای ایجاد اتصالات با کیفیت در وضعیت های گوناگون (تخت، افقی، عمودی و بالاسری) است. یک جوشکار ماهر باید بتواند قوس الکتریکی را به درستی برقرار کند، طول قوس را ثابت نگه دارد، زاویه الکترود را به درستی تنظیم کند و با سرعت مناسب در طول درز جوش حرکت کند.
در فن آموزان، شما این تکنیک ها را زیر نظر اساتید مجرب تمرین خواهید کرد و با ظرافت های هر کدام آشنا خواهید شد. همچنین، با انواع اتصالات جوشی مانند لب به لب، سپری، گوشه ای و روی هم آشنا می شوید و نحوه اجرای صحیح هر کدام را فرا خواهید گرفت.
آموزش توانایی خواندن و تفسیر نقشه های جوشکاری
نقشه ها شامل اطلاعات مهمی در مورد نوع اتصال، اندازه جوش، نوع الکترود وضعیت جوش و سایر الزامات فنی هستند. در دوره جوشکاری آموزشگاه فن آموزان، شما با علائم و نمادهای استاندارد جوش در نقشه ها، مطابق با استانداردهای بین المللی مانند ISO، آشنا خواهید شد و یاد می گیرید که چگونه اطلاعات مورد نیاز برای اجرای صحیح جوش را از نقشه ها استخراج کنید. این مهارت برای انجام پروژه ها مطابق با مشخصات فنی و استانداردهای کیفی، ضروری است.
آموزش کامل نکات ایمنی در حین کار
جوشکاری برق با خطرات متعددی از جمله برق گرفتگی، سوختگی، استنشاق دود و گازهای مضر و آسیب به چشم ها همراه است. یک جوشکار ماهر باید به تمام نکات ایمنی توجه ویژه ای داشته باشد و از تجهیزات حفاظت فردی) مناسب مانند ماسک، دستکش چرمی، لباس کار مقاوم در برابر حرارت و جرقه و کفش ایمنی استفاده کند. ) در دوره آموزش جوشکاری فن آموزان، مبحث ایمنی به طور کامل پوشش داده می شود و شما با تمام خطرات احتمالی و روش های پیشگیری از آن ها آشنا خواهید شد. همچنین، با اصول ایمنی در کار با تجهیزات برقی و نحوه ایجاد یک محیط کار ایمن برای خود و همکارانتان آشنا می شوید.
ابزارها و تجهیزات مورد نیاز در جوشکاری برق
برای شروع و انجام صحیح عملیات جوشکاری برق، ابزارها و تجهیزات خاصی مورد نیاز است که به حفظ ایمنی و کیفیت کار کمک می کنند در دوره آموزش جوشکاری فن آموزان به آشنایی و بررسی این ابزار ها و تجهیزات پرداخته میشود و شرکت کنندگان دوره با آنها کار عملی انجام خواهند داد. از جمله این ابزار و تجهیزات میتوان به موارد زیر اشاره کرد.
- دستگاه جوشکاری: معمولاً اینورترهای خانگی برای کارهای کوچک
- کابل های جوش و اتصال: شامل کابل انبر (معمولاً به قطب مثبت) و کابل اتصال (کابل گیره دار، معمولاً به قطب منفی)
- انبر جوش و انبر اتصال: برای نگه داشتن الکترود و برقراری اتصال با قطعه کار.
- الکترود (سیم جوش): با قطر مناسب برای نوع کار (مثلاً 2.5 یا 3 میلی متر برای کارهای کوچک)
- ماسک جوشکاری: برای محافظت از چشم و صورت در برابر اشعه های مضر و جرقه ها
- دستکش جوشکاری: چرمی و ضخیم برای محافظت از دست ها در برابر حرارت و جرقه ها
- لباس کار مناسب: آستین بلند و شلوار بلند از جنس کتان ضخیم یا جین، ترجیحاً پیشبند چرمی، و خودداری از لباس های پلاستیکی
- کفش ایمنی: برای محافظت از پاها در برابر سقوط اجسام یا جرقه ها
- چکش جوشکاری و برس سیمی: برای جدا کردن سرباره و تمیز کردن جوش
- کپسول آتش نشانی: برای ایمنی در محیط کار
- سیستم تهویه: برای از بین بردن دودهای مضر در فضای بسته
- عینک ایمنی: برای محافظت بیشتر زیر ماسک هنگام تمیز کردن جوش
توجه داشته باشید که در طول دوره آموزش جوشکاری در آموزشگاه فن آموزان شرکت کنندگان به صورت کامل با تمامی ابزار ها و تجهیزات یاد شده آشنا شده و کار عملی میکنند.
آموزش انواع مدل اتصالات جوشکاری
متصل کردن فلزات و قطعات مختلف از طریق جوشکاری، نیازمند شناخت دقیق شیوه های جوشکاری است. در دوره آموزش جوشکاری فن آموزان کارآموزان با شش مدل اصلی و پایه برای جوشکاری قطعات فلزی آشنا میشوند. این شش نوع شامل جوشکاری و اتصال قطعات به صورت لب به لب، سپری، پیشانی، گونیا، روی هم (پوششی) و صلیبی هستند که هر کدام ویژگی های هندسی و کاربردهای منحصر به فرد خود را دارند. که در ادامه به توضیح مختصری از آنها پرداخته ایم.
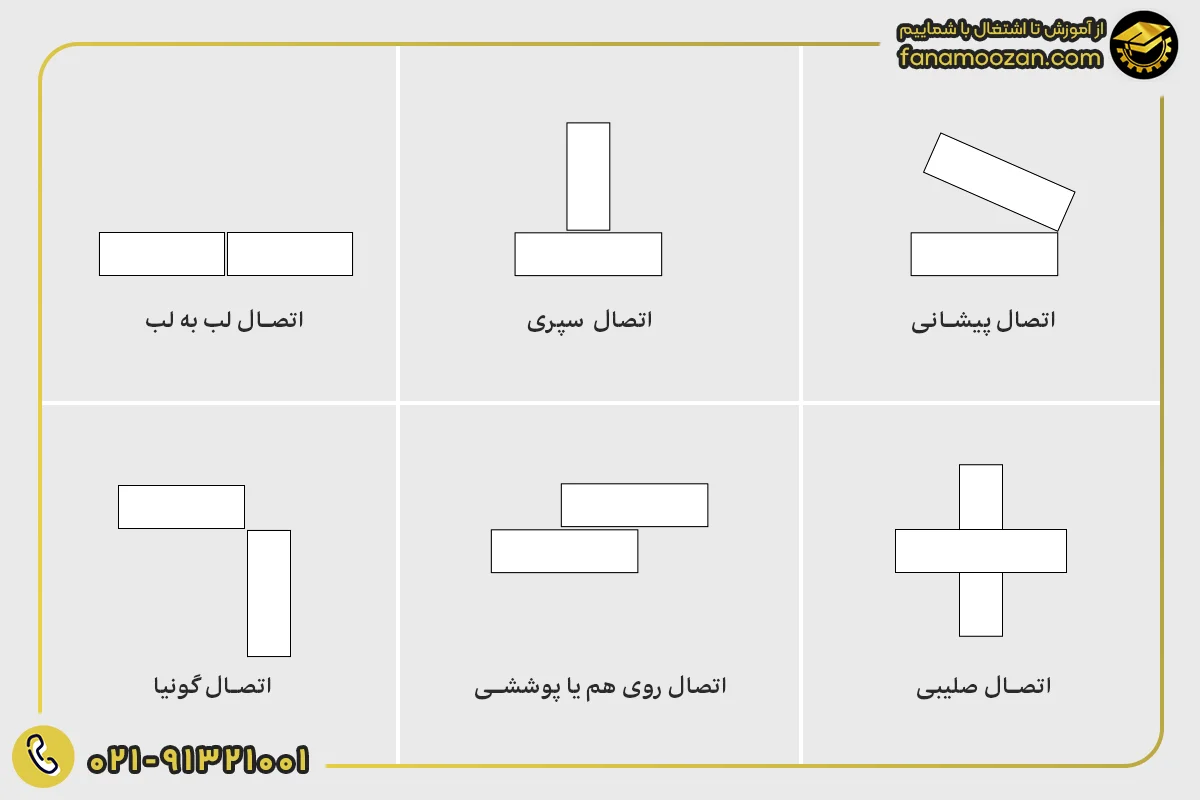
آموزش اتصال لب به لب (Butt Joint)
این شیوه یکی از ابتدایی ترین روش ها برای اتصال و جوشکاری ورق های مسطح است که معمولاً ضخامت های نسبتاً مشابهی دارند. در جوش لب به لب، دو قطعه فلز از طریق لبه هایشان به یکدیگر متصل می شوند و زاویه ای بین 135 تا 180 درجه نسبت به هم ایجاد میکنند. یکی از مهم ترین مزایای استفاده از اتصال لب به لب، ممانعت از ایجاد تمرکز تنش یا برون مرکزیتی است که اغلب در سایر اتصالات یک طرفه مشاهده می شود و به همین دلیل در بسیاری از سازه ها مورد استفاده قرار میگیرد. در این دوره اتصال و جوشکاری لب به لب قطعات به صورت عملی آموزش داده میشود.
آموزش اتصال سپری (T Joint)
اتصال سپری زمانی ایجاد میشود که انتهای یک قطعه یا لبه آن با سطح (وجه) قطعه ای دیگر پیوند میخورد. این ترکیب هندسی باعث به وجود آمدن زاویه ای بین 5 تا 90 درجه در ناحیه اتصال میشود و شکلی شبیه حرف T انگلیسی را تداعی میکند. اتصال سپری کاربردهای گسترده ای در صنعت ساخت و ساز دارد؛ از جمله در تولید آویزها، قطعاتی که در آن ها نیاز به جفت شدن قطعات با زاویه 90 است و همچنین در ایجاد نشیمن گاه های طاقچه ای و بالکن های ساختمان ها. در این دوره اتصال و جوشکاری سپری قطعات به صورت عملی آموزش داده میشود.
آموزش اتصال پیشانی (Edge Joint)
اتصال پیشانی شامل پیوند لبه های دو قطعه است که در ناحیه جوش، زاویه ای در بازه 0 تا 30 درجه نسبت به یکدیگر ایجاد میکنند. نکته مهم در مورد این نوع اتصال این است که به طور معمول نقش اساسی در نگهداری وزن بر عهده ندارد. کاربرد اصلی این مدل اتصال جوشکاری محدود به نگهداری موقعیت قطعات است. در این دوره اتصال و جوشکاری پیشانی قطعات به صورت عملی آموزش داده میشود.
آموزش اتصال گونیا (Corner Joint)
در اتصال گونیا، لبه ها یا انتهای دو قطعه طوری به یکدیگر متصل می شوند که زاویه ای بیش از 30 درجه ولی کمتر از ۱۳۵ درجه در ناحیه اتصال شکل می گیرد. کاربرد اصلی و مهم این اتصال در ساخت مقاطع جعبه ای شکل و مستطیلی است. این مقاطع اغلب به عنوان تیرها و ستون های سازه ای مورد استفاده قرار می گیرند که مقاومت بالایی در برابر پیچش از خود نشان میدهند. در این دوره اتصال و جوشکاری گونیا قطعات به صورت عملی آموزش داده میشود.
آموزش اتصال روی هم یا پوششی (Lap Joint)
اتصال روی هم یکی از متداول ترین شیوه های اتصال قطعات در جوشکاری است. در این روش، دو قطعه فلز روی هم قرار می گیرند و در ناحیه جوش زاویه ای بسیار کم، بین 0 تا 5 درجه، نسبت به هم ایجاد می کنند. این شیوه به دلیل دو مزیت عمده ای که دارد، محبوبیت زیادی کسب کرده است.
مزیت اول این مدل اتصال و جوشکاری، سهولت بالا در جفت و جور کردن قطعات است؛ به طوری که بر خلاف سایر روش ها، آماده سازی قطعات زمان زیادی نمی برد و حتی امکان جابه جایی جزئی قطعات روی هم وجود دارد تا ایرادات کوچک ساخت پوشش داده شوند یا تنظیمات لازم برای طول انجام پذیرد.
مزیت دوم آن، اتصال دادن قطعات به صورت ساده است، زیرا نیازی به آماده سازی خاص لبه ها وجود ندارد و غالباً قطعات با برش عادی یا با استفاده از شعله آماده می شوند؛ همچنین معمولاً در اتصال روی هم از جوش گوشه استفاده می گردد. در این دوره اتصال و جوشکاری پوششی قطعات به صورت عملی آموزش داده میشود.
آموزش اتصال صلیبی (Cruciform Joint)
اتصال صلیبی زمانی به وجود می آید که دو قطعه فلزی به صورت عمود بر روی یکدیگر جوش داده می شوند و حالتی شبیه به صلیب یا علامت بعلاوه را ایجاد می کنند. این ساختار هندسی به گونه ای است که توانایی تحمل بار قابل توجهی را دارا می باشد و در کاربردهای خاصی که نیاز به مقاومت بالا در برابر نیروها وجود دارد، مورد استفاده قرار می گیرد. در این دوره اتصال و جوشکاری صلیبی قطعات به صورت عملی آموزش داده میشود.
بررسی و آموزش انواع وضعیت و موقعیت جوشکاری
جوشکاری فرآیندی با روش ها و وضعیت های متنوع است که هر یک این وضعیت ها و موقعیت ها، مهارت ها و تکنیک های خاص خود را نیاز دارد تا عمل جوشکاری انجام به درستی انجام شود. در طول دوره جوشکاری آموزشگاه فن آموزان به انواع وضعیت های اصلی جوشکاری که جوشکار و قطعه فلزی نسبت به یکدیگر قرار میگیرند پرداخته میشود و کار عملی و جوشکاری واقعی در این وضعیت ها توسط کارآموزان انجام میشود. این وضعیت ها عبارتند از:
آموزش جوشکاری تخت
این حالت ساده ترین وضعیت جوشکاری است که در آن قطعه به صورت افقی و صاف قرار دارد و جوش از بالا به صورت مستقیم روی آن انجام می شود که دوره آموزشی با این وضعیت جوشکاری شروع میشود.
آموزش جوشکاری افقی
در وضعیت جوشکاری افقی، جوشکاری بر روی سطحی عمودی یا در راستای محور افقی یک لوله صورت می گیرد که دومین وضعیت جوشکاری در دوره خواهد بود.
آموزش جوشکاری عمودی
در وضعیت جوشکاری عمودی قطعه کار به صورت عمودی قرار دارد و خود به دو دسته وضعیت مجزا تقسیم می شود که شامل جوشکاری سربالا و جوشکاری سر پایین است که در ادامه توضیحات آن داده شده است.
آموزش جوشکاری سربالا
در وضعیت جوشکاری عموی به صورت جوشکاری سربالا، حرکت الکترود و فرایند جوشکاری از پایین ترین نقطه به سمت بالا انجام می شود. این حالت به دلیل لزوم مقابله با نیروی جاذبه که می خواهد فلز مذاب را به پایین بکشد، یکی از دشوارترین و چالش برانگیزترین وضعیت ها در جوشکاری است و به تسلط و دقت بالایی نیاز دارد و در این دوره توجه ویژه ای به آموزش این وضعیت، یعنی آموزش جوشکاری سربالا شده است.
آموزش جوشکاری سرپایین
در وضعیت جوشکاری عموی به صورت جوشکاری سرپایین، بر خلاف جوشکاری سربالا حرکت الکترود از بالاترین نقطه به سمت پایین انجام می شود. این روش معمولاً آسان تر است اما نکاتی دارد که در دوره به صورت کامل به آنها اشاره شده است.
آموزش جوشکاری بالای سر (سقفی)
این وضعیت زمانی اتفاق می افتد که قطعه کار بالاتر از سر جوشکار قرار گرفته و جوشکار مجبور است از زیر جوشکاری آن را انجام دهد. این حالت نیز به دلیل چالش های ناشی از نیروی جاذبه و ریزش مذاب جوشکاری پیچیدگی ها و سختی های زیادی دارد که در طول دوره به صورت عملی به آن پرداخته میشود.
بررسی و آموزش انواع حرکت دست جوشکاری
علاوه بر وضعیت های جوشکاری که در بالا ذکر شد، مدل های حرکت دست در جوشکاری نیز از جنبه های حیاتی برای کنترل روند جوشکاری و اطمینان از کیفیت جوش هستند که در این دوره به صورت کامل و 100% عملی به آنها پرداخته میشود که شامل موارد زیر میشوند.
آموزش حرکت زیگزاگی (بافتی یا موجی)
در این تکنیک، الکترود به صورت رفت و برگشتی یا زیگزاگ حرکت می کند. این حرکت به ویژه در جوشکاری در وضعیت عمودی برای پر کردن پاس های جوشکاری کاربرد دارد.
آموزش حرکت شلاقی
این حرکت شامل پیشروی سریع الکترود و سپس عقب نشینی فوری است تا به فلز مذاب فرصت انجماد داده شود و از ریخته شدن آن جلوگیری گردد.
آموزش حرکت نقطه ای یا ضربه ای
در این روش، جوش به صورت بخش های کوچک و با فواصل کوتاه اجرا می شود تا کنترل حرارت و جلوگیری از تاب برداشتن قطعات نازک امکان پذیر شود.
آموزش حرکت هلالی (J شکل یا نیم دایره ای)
در این تکنیک،حرکت الکترود به شکل حرف J یا هلال ماه است و معمولاً با حرکات کوتاه و نیم دایره ای از پایین به بالا انجام می شود تا نفوذ و ذوب یکنواخت تری حاصل شود.
آموزش حرکت مثلثی
در این تکنیک حرکت دست، جوشکار با ایجاد الگوی مثلثی در منطقه جوش حرکت می کند، به طوری که دست از یک نقطه شروع کرده، به بالا رفته و سپس به پایین بازمی گردد.
انتخاب صحیح وضعیت جوشکاری، فرایند مناسب و تکنیک حرکت دست، همگی نیازمند دانش نظری و تجربه عملی هستند تا جوشکاری با ایمنی و کیفیت مطلوب به سرانجام برسد. با توجه به تجارت و دانش فوق العاده مدرس دوره جوشکاری در فن آموزان تمامی این وضعیت ها و حرکات دست در جوشکاری به صورت عملی به شرکت کنندگان در دوره آموزش داده میشود و کارآموزان در پایان دوره میتوانند با پشتکار و تمرین در تمام این وضعیت ها و حالات دست جوشکاری واقعی انجام دهند.
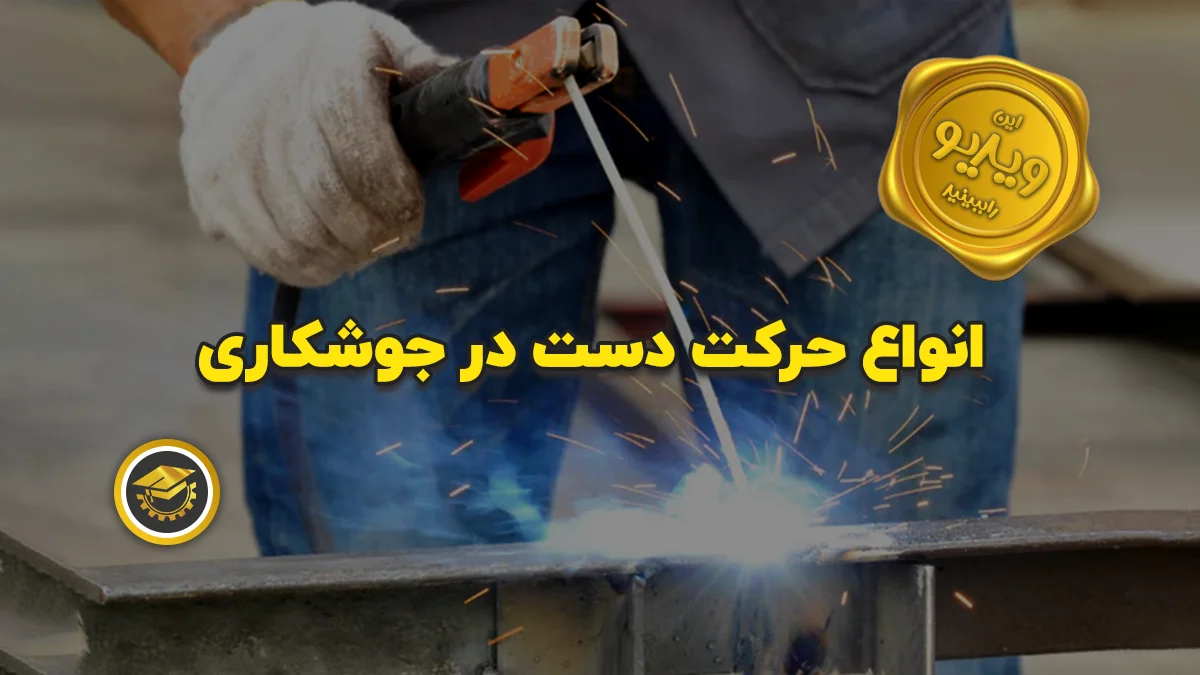
ویدیو آموزش حرکت دست در جوشکاری
چرا فن آموزان مدعی بهترین آموزشگاه جوشکاری در تهران است؟
با توجه به تقاضای روزافزون برای جوشکاران ماهر در پروژه های صنعتی و ساختمانی، کسب مهارت های حرفه ای و دریافت گواهینامه های معتبر از یک مرکز آموزشی شناخته شده، اهمیت زیادی پیدا کرده است. ما در فن آموزان مدعی هستیم که بهترین آموزشگاه جوشکاری در تهران هستیم و برای این ادعای خود دلایل زیادی داریم در ادامه به ویژگی هایی آموزشگاه جوشکاری فن آمزوان پرداخته ایم.
تجهیزات و امکانات آموزش کامل جوشکاری
آموزشگاه جوشکاری فن آموزان مجهز به پیشرفته ترین تجهیزات روز است. این تجهیزات شامل دستگاه های جوش MIG/MAG، TIG می شود. سیستم تهویه صنعتی قدرتمند برای خروج گازهای سمی، تجهیزات ایمنی پیشرفته مانند ماسک های اتوماتیک با فیلترهای UV، دستکش های نسوز درجه یک و لباس های کار مقاوم در برابر جرقه از ضروریات یک کارگاه آموزشی استاندارد هستند که ما در کارگاه جوش برش خود این تجهیزات را فراهم کرده ایم. همچنین، وجود میزهای کار مجزا برای هر هنرجو و ابزارهای اندازه گیری دقیق، کیفیت آموزش فن آموزان را تضمین می کند.
کیفیت آموزش و اساتید مجرب جوشکاری
مدرسین و اساتید فن آموزان دارای چندین سال سابقه کار عملی در پروژه های صنعتی بزرگ هستند. روش تدریس مباحث کلاس جوشکاری بر اساس جدیدترین استانداردهای جهانی و با رویکرد عملی-کاربردی طراحی شده است علاوه بر این ارزیابی مستمر پیشرفت هنرجویان و ارائه بازخورد منظم از اصول اساسی آموزش در آموزشگاه فن آموزان است.
برنامه های آموزشی جامع جوشکاری
در فن آموزان دوره ها سطوح مختلف مقدماتی، متوسط و پیشرفته طراحی شده اند و شامل آموزش تمامی فرآیندهای جوشکاری رایج در صنعت هستند. برنامه آموزشی کلاس های جوشکاری شامل 20% تئوری و 80% کار عملی میباشند به طوری که مباحث تئوری شامل متالورژی جوش، خواندن نقشه های صنعتی و استانداردهای جوشکاری را پوشش میدهند و باقی وقت دوره به کار عملی و جوشکاری به روش های متخلف سپری میشود.
خدمات پشتیبانی و تسهیلات
سیستم پشتیبانی فن آموزان شامل مشاوره تخصصی رایگان قبل، حین و پس از دوره میباشد. امکان تکرار رایگان جلسات آموزشی در صورت نیاز، دسترسی به منابع آموزشی آنلاین و دسترسی به اساتید مجموعه در طول دوره و پس از دوره و تسهیلات پرداخت شهریه و امکان پرداخت اقساطی از ویژگی های پشتیبانی کارآموزان جوشکاری است که در فن آموزان فراهم میباشد.
تجربه در آموزش استاندارد جوشکاری
آموزشگاه فن آموزان با بیش از 15 سال تجربه درخشان در زمینه آموزش جوشکاری، تمامی استانداردهای فوق را به بهترین شکل رعایت می کند. این مرکز با بهره گیری از مجهزترین کارگاه های آموزشی در سطح کشور، تیم مجرب اساتید بین المللی و ارائه معتبرترین گواهینامه های جهانی، محیطی حرفه ای برای آموزش جوشکاری فراهم کرده است. همچنین با ارائه خدمات جامع پشتیبانی و تسهیلات ویژه پرداخت، امکان یادگیری این حرفه پردرآمد را برای تمامی علاقه مندان میسر ساخته است.
پس از اتمام دوره جوشکاری برق کارآموزان قادر به انجام چه کارهایی خواهند بود؟
پس از اتمام دوره جوشکاری برق در آموزشگاه فن آموزان، کارآموزان توانایی انجام جوشکاری یعنی اتصال دو آلیاژ فلزی (آهن) را باید داشته باشند. علاوه بر این فارغ التحصیلان این دوره توانایی های گسترده دیگری را نیز کسب می کنند که شامل موارد زیر میباشد.
- اجرای جوش های مختلف: انجام انواع جوش های افقی، تخت، عمودی (سربالا و سرازیر)
- کار با انواع فلزات: آشنایی و توانایی جوشکاری مواد و فلزاتی مانند مس، استیل، آلومینیوم، برنج، آهن و فولادهای پرکاربرد
- تنظیم دستگاه جوش: درک مفاهیم جریان الکتریکی، ولتاژ، مقاومت و توان برای تنظیم صحیح دستگاه و شناسایی و رفع مشکلات احتمالی
- استفاده صحیح از الکترودها: آشنایی با انواع الکترودها و کاربردهای آن ها در پروژه های مختلف
- کنترل پارامترهای جوش: تسلط بر تنظیم جریان جوش، ولتاژ، سرعت جوشکاری، زاویه الکترود و کنترل تأثیر آن ها بر کیفیت جوش
- کار با دستگاه های مختلف: نحوه کارکرد، نگهداری و تعمیر دستگاه های جوش دستی و خودکار
- آماده سازی قطعات: مهارت کامل در آماده سازی ورق های فولادی از پاک سازی سطح تا تنظیم ابعاد
- اجرای انواع اتصالات: توانایی اجرای صحیح و مقاوم انواع اتصالات (گوشه ای، لب به لب، روی هم و...)
- تفسیر نقشه های جوش: توانایی تفسیر نقشه های جوش بر اساس استانداردهای بین المللی
- اجرای جوش های پیچیده: مهارت در اجرای جوش های پیچیده تر و بهینه سازی فرایند برای پروژه های بزرگ
- تست جوش: یادگیری روش های تست جوش (مخرب و غیرمخرب) برای ارزیابی کیفیت و اطمینان از مطابقت با استانداردها
- مهارت های فلزکاری عمومی: برش، خم کردن، قالب گیری و شکل دهی فلزات
- رعایت ایمنی: استفاده صحیح از تجهیزات حفاظتی و مدیریت خطرات
- عیب یابی: شناخت و مدیریت مشکلات رایج جوش
توجه داشته باشید که پس از اتمام دوره آموزش جوشکاری در آموزشگاه فن آموزان شرکت کنندگان قادر خواهند بود موارد ذکر شده در بالا را به صورت کار عملی انجام دهند.
بازار کار و درآمد جوشکاری برق
بازار کار جوشکاری در ایران و کشور های درحال توسعه و تمامی کشور های توسعه یافته به دلیل نیاز گسترده صنایع مختلف به این تخصص، همواره از درآمد نسبتاً خوبی برخوردار بوده است.
صنایعی مانند ساختمان سازی، خودروسازی، نفت و گاز، پتروشیمی، کشتی سازی، ساخت مخازن و سازه های فلزی، همگی به طور مستمر به جوشکاران ماهر نیاز دارند. بر اساس اطلاعات موجود در وبسایت های کاریابی و انجمن های صنفی مرتبط با جوشکاری، تقاضا برای جوشکاران، به ویژه افرادی که دارای مهارت های تخصصی در روش های جوشکاری برق و یا تجربه کار با دستگاه های جوش اتوماتیک و نیمه اتوماتیک هستند، بالا است. همچنین، پروژه های عمرانی بزرگ مانند ساخت پل ها، تونل ها، سدها و نیروگاه ها نیز فرصت های شغلی متعددی را برای جوشکاران برق ایجاد میکنند.
یکی از نکات قابل توجه در بازار کار این حرفه، کمبود نیروی ماهر و متخصص در برخی از مناطق ایران و کشور های دیگر است. بسیاری از کارفرمایان در شهرهای صنعتی و مناطقی که پروژه های عمرانی بزرگ در آن ها در حال اجرا است، برای جذب جوشکاران ماهر با یکدیگر رقابت می کنند که منجر به افزایش دستمزدهای جوشکاران شده است.
درآمد جوشکاری برق به عوامل مختلفی مانند مهارت، تجربه، نوع جوشکاری، محل کار و نوع قرارداد بستگی دارد. بر اساس بررسی های انجام شده و آگهی های استخدام منتشر شده در وبسایت های کاریابی، درآمد ماهیانه یک جوشکار در ایران می تواند از حدود 18 میلیون تومان شروع شده و برای جوشکاران ماهر و باتجربه در پروژه های بزرگ و صنایع خاص مانند نفت و گاز تا بیش از 40 میلیون تومان ونیز افزایش یابد.
جوشکارانی که دارای مدارک بین المللی و معتبر جوشکاری هستند و یا در جوشکاری های تخصصی مانند جوشکاری آرگون و CO2 نیز مهارت دارند، معمولاً از درآمد بالاتری برخوردار هستند. همچنین، جوشکارانی که به صورت پروژه ای کار می کنند و یا سرپرست تیم هستند، می توانند درآمد بیشتری نسبت به جوشکاران عادی داشته باشند. لازم به ذکر است که این ارقام به صورت میانگین بوده و ممکن است در مناطق و کشور های مختلف و با توجه به شرایط اقتصادی و نوع پروژه، متفاوت باشد.
چگونه مدرک بین المللی جوشکاری را دریافت کنیم؟
برای دریافت مدرک فنی حرفه ای جوشکاری باید در دوره جوشکاری فن آموزان که زیر نظر سازمان فنی و حرفه ای است ثبت نام کنید. پس از ثبت نام ، آموزش های تئوری شامل اصول اولیه، روش های مختلف جوشکاری و استانداردهای ایمنی را یاد بگیرید و در بخش عملی با انواع تکنیک های جوشکاری آشنا شوید و تمرین های عملی را در محیط استاندارد آموزشگاه و تحت نظارت اساتید خود انجام دهید که این تمرین ها شامل انجام جوش در وضعیت های مختلف، کار با انواع فلزات و آشنایی با تجهیزات پیشرفته است. پس از پایان دوره کسب و مهارت های لازم در هر یک از این زمینه ها با تایید مدرس و آموزشگاه برای شرکت در آزمون رسمی و معتبر فنی و حرفه ای معرفی خواهید شد.
سپس برای دریافت مدرک، باید در آزمون های فنی و حرفه ای شرکت کنید که شامل دو بخش تئوری و عملی است. در بخش تئوری، دانش فنی شما در زمینه جوشکاری سنجیده می شود و باید به سوالات متنوعی در زمینه اصول و استانداردهای جوش کاری پاسخ دهید. آزمون عملی نیز شامل اجرای پروژه های واقعی است که باید با دقت و کیفیت بالا انجام شود. برای قبولی در آزمون فنی حرفه ای تسلط بر تکنیک های مختلف و رعایت استانداردهای ایمنی ضروری است.
آموزشگاه فن آموزان با اساتید مجرب و امکانات پیشرفته، محیطی استاندارد برای آموزش جوشکاری فراهم کرده است. در این آموزشگاه، از لحظه ثبت نام تا دریافت مدرک، تمام مراحل با دقت پیگیری میشود. کلاس های تئوری و عملی به صورت منظم برگزار شده و هنرجویان از پشتیبانی کامل در طول دوره برخوردار هستند. برنامه های آموزشی این مجموعه شامل دوره های تخصصی تئوری و عملی، کارگاه های مجهز با استانداردهای روز، پشتیبانی مستمر در طول دوره آموزشی، راهنمایی برای ثبت نام در آزمون های رسمی و ارائه جزوات و منابع آموزشی به روز است.
انواع روش های دیگر جوشکاری با قوس الکتریکی و کاربردهای آن ها
انتخاب روش مناسب جوشکاری بر اساس عواملی مانند نوع فلز، ضخامت قطعه، شرایط محیطی و کیفیت مورد نیاز انجام می شود. در ادامه به بررسی هر کدام از این موارد خواهیم پرداخت.
جوشکاری قوس الکتریکی (SMAW)
جوشکاری قوس الکتریکی یا Shielded Metal Arc Welding یکی از پرکاربردترین روش های این حوزه است که در آن از الکترود روکش دار برای ایجاد قوس الکتریکی استفاده می شود. این روش به دلیل قابلیت حمل آسان تجهیزات، هزینه پایین و انعطاف پذیری بالا، در صنایع مختلف کاربرد زیادی دارد. در این روش، حرارت حاصل از قوس الکتریکی بین الکترود و قطعه کار باعث ذوب فلز پایه و الکترود می شود.
روکش الکترود نقش محافظت از حوضچه مذاب را در برابر اکسیداسیون بر عهده دارد و همچنین عناصر آلیاژی مورد نیاز را تأمین می کند. از این روش برای انجام جوش های معمولی و خانگی به صورت وسیع استفاده می شود.
جوشکاری تیگ (TIG)
روش تیک برای جوش فلزات حساس مانند آلومینیوم، استنلس استیل و تیتانیوم بسیار مناسب است. در این مورد، گاز محافظ (آرگون) از خرابی بخش ذوب شده جلوگیری می کند.
این روش کارکردهای مختلفی دارد و به دلیل کنترل دقیق بر روی حوضچه جوش و کیفیت بالای جوش، در صنایع هوافضا، نیروگاهی و ساخت مخازن تحت فشار کاربرد زیادی دارد. تتکنسین باید در حین انجام این روش تمرکز زیادی داشته باشد، در غیر این صورت دچار مسمومیت و بیماری های تنفسی خواهد شد. این روش برای کارهای سنگین و سخت مانند جوشکاری موشک ها، لوله کشی پر فشار و غیره استفاده می شود.
جوشکاری میگ/مگ (MIG/MAG)
روش میگ از روش های نیمه اتوماتیک است که در آن از سیم جوش به صورت پیوسته استفاده می شود. در روش MIG از گاز خنثی (آرگون) و در روش MAG از گاز فعال (CO2 یا ترکیبی از گازها) استفاده می شود. این روش به دلیل سرعت بالا، قابلیت انجام جوش در تمام حالت ها و کیفیت مناسب جوش، در صنایع خودروسازی، کشتی سازی و سازه های فلزی کاربرد فراوانی دارد.
جوشکاری زیرپودری (SAW)
چوشکاری زیر پودری روشی اتوماتیک است که در آن قوس الکتریکی زیر لایه ای از پودر محافظ تشکیل شده و عمل جوش انجام میشود. این روش بیشتر برای ساخت مخازن بزرگ آب و نفت، جوش لوله های انتقال نفت و گاز و غیره استفاده می شود. این روش برای جوش قطعات ضخیم در حالت تخت بسیار مناسب است و راندمان رسوب بالایی دارد. در روش زیرپودری، پودر محافظ علاوه بر محافظت از حوضچه مذاب، به عنوان سرباره عمل کرده و باعث بهبود خواص متالورژیکی جوش می شود.
جوشکاری پلاسما (PAW)
جوشکاری پلاسما نوعی پیشرفته از روش تیگ است که دقت بالاتری نسبت به نمونه کلی داشته و بیشتر در کارهای دقیق کاربرد دارد. در این مورد از قوس پلاسما با دمای بسیار بالا استفاده می شود. در این روش، گاز پلاسما از یک نازل مخصوص عبور کرده و قوس متمرکزی ایجاد می کند که قادر به نفوذ عمیق در فلز پایه است. کاربردهای جوشکاری پلاسما:
- صنایع هوافضا : برای جوش قطعات حساس و دقیق در بدنه هواپیماها، موتورهای جت و فضاپیماها.
- صنایع الکترونیک : در ساخت و مونتاژ قطعات الکترونیکی و میکروالکترونیکی با دقت بالا.
- تجهیزات پزشکی : برای جوش ابزارهای جراحی، ایمپلنت های پزشکی و قطعات حساس دیگر.
- صنایع خودروسازی : در تولید قطعات موتور و بدنه خودروهایی که نیاز به انجام جوش دقیق و باکیفیت دارند.
جوشکاری مقاومتی (RW)
جوشکاری مقاومتی یک روش کاربردی برای صنایع خودروسازی و تولید لوازم خانگی است که در آن از گرمای حاصل از مقاومت الکتریکی برای ایجاد جوش استفاده می شود. این روش شامل تکنیک هایی مانند نقطه جوش، درز جوش و جوش زائده ای است که هرکدام در شرایط خاصی به کار می روند. در این جوشکاری، جریان الکتریکی از میان قطعات عبور کرده و با ایجاد حرارت در نقطه اتصال، جوش شکل می گیرد. سرعت بالا و قابلیت اتوماسیون این روش، آن را به گزینه ای مناسب برای تولید انبوه تبدیل کرده است. کیفیت جوش نیز به عواملی مانند میزان جریان، زمان اعمال آن و فشار الکترودها بستگی دارد.
آشنایی با انواع دستگاه های جوشکاری برق
انتخاب دستگاه جوش مناسب با توجه به ویژگی ها و نیازهای پروژه،تاثیر زیادی در کیفیت و دوام ساختارهای نهایی داشته است. دستگاه های جوشکاری برق در انواع مختلفی عرضه می شوند که هر یک با فناوری های خود، پاسخگوی نیازهای متفاوت صنعتی هستند. در ادامه، به بررسی جامع و مفصل این انواع دستگاه ها می پردازیم.
دستگاه جوش ترانسفورماتور
دستگاه جوش ترانسفورماتور با استفاده از اصول القای الکترومغناطیسی، برق شهری را به ولتاژ مناسب برای جوش تبدیل می کند. این دستگاه از یک هسته فرومغناطیسی و دو سیم پیچ اولیه و ثانویه تشکیل شده که با تغییر نسبت دور سیم پیچ ها، جریان بالا و ولتاژ پایین مورد نیاز برای جوش را تأمین می کند.
ساختار داخلی محکم و قطعات مکانیکی ساده این دستگاه، عمر طولانی و تعمیرات آسان را تضمین می کند. در این سیستم، ترانسفورماتور با ظرفیت 200 تا 400 آمپر، قابلیت کار با انواع الکترودهای معمول را دارد. سیستم خنک کنندگی طبیعی یا فن دار، دمای کاری را در محدوده مجاز نگه می دارد و امکان استفاده مداوم از دستگاه را فراهم می آورد. وزن نسبتاً زیاد و ابعاد بزرگ این دستگاه ها، آنها را برای کارگاه های ثابت و پروژه های صنعتی مناسب می سازد.
دستگاه جوش ژنراتور الکتریکی
دستگاه جوش ژنراتور الکتریکی با تبدیل انرژی مکانیکی به الکتریکی، منبع مستقلی برای تأمین توان جوش فراهم می کند. موتور محرک این دستگاه ها از نوع دیزلی یا بنزینی است که با چرخاندن روتور مغناطیسی، جریان الکتریکی مورد نیاز را تولید می کند. سیستم کنترل الکترونیکی پیشرفته، پایداری جریان خروجی را تضمین کرده و کیفیت جوش را بهبود می بخشد.
نکته قابل توجه در طراحی این دستگاه ها، استفاده از ژنراتور سنکرون با توان 5 تا 15 کیلووات است که جریان جوش تا 300 آمپر را تأمین می کنند.
سیستم سوخت رسانی و کنترل دور موتور به گونه ای طراحی شده که مصرف سوخت بهینه و عملکرد پایدار در شرایط مختلف کاری را تضمین می کند. مخزن سوخت با ظرفیت مناسب، امکان کارکرد مداوم تا 8 ساعت را فراهم می آورد.
دستگاه جوش ژنراتور احتراقی
دستگاه جوش ژنراتور احتراقی با ترکیب سیستم احتراق داخلی و مولد الکتریکی، قابلیت تولید همزمان حرارت و جریان الکتریکی را داراست. محفظه احتراق این دستگاه با سوزاندن سوخت، گرمای لازم برای پیش گرم کردن قطعه کار را تأمین می کند، در حالی که ژنراتور متصل به آن، جریان الکتریکی مورد نیاز برای قوس الکتریکی را فراهم می آورد.
سیستم کنترل دوگانه حرارت و جریان، امکان تنظیم دقیق پارامترهای جوش را فراهم کرده و کیفیت اتصالات را بهبود می بخشد. دستگاه جوش ژنراتور احتراقی به موتورهای چهار زمانه و سیستم خنک کنندگی آبی مجهز شده اند که امکان کارکرد مداوم در شرایط سخت را فراهم می کنند.
ظرفیت تولید جریان این دستگاه ها تا 400 آمپر بوده و سیستم کنترل حرارت آنها قادر است دمای پیش گرم را تا 300 درجه سانتیگراد تنظیم کند. مدارات حفاظتی پیشرفته، ایمنی دستگاه را در برابر اضافه بار و اتصال کوتاه تضمین می کنند.
دستگاه جوش رکتی فایر
دستگاه جوش رکتی فایر با تبدیل جریان متناوب به جریان مستقیم، کنترل دقیق تری بر جوش ایجاد می کند. واحد یکسوساز این دستگاه با استفاده از دیودهای قدرت، جریان متناوب را به مستقیم تبدیل کرده و سپس با کمک مدارات کنترلی، پارامترهای جوش را تنظیم می کند
مدارات الکترونیکی دستگاه جوش رکتی فایر با قابلیت تنظیم جریان از 20 تا 250 آمپر، انعطاف پذیری بالایی در کار با انواع الکترود را فراهم می کند. سیستم خنک کنندگی فعال با استفاده از فن های کنترل شده، دمای قطعات را در محدوده ایمن نگه می دارد. حفاظت در برابر نوسانات برق ورودی و اضافه جریان، از آسیب به قطعات داخلی جلوگیری می کند.
دستگاه جوش اینورتر
دستگاه جوش اینورتر با استفاده از تکنولوژی تبدیل فرکانس، برق شهری را به فرکانس های بالا تبدیل می کند. این فرایند امکان استفاده از ترانسفورماتورهای کوچک تر را فراهم کرده و وزن دستگاه را به طور زیادی کاهش می دهد. مدارات کنترلی با استفاده از تکنولوژی IGBT و میکروپروسسور، تنظیم دقیق پارامترهای جوش را میسر می سازند و راندمان دستگاه را تا 85 درصد افزایش می دهند.
این دستگاه جوش اینورتر با وزنی بین 5 تا 15 کیلوگرم، قابلیت تولید جریان تا 200 آمپر را دارند. سیستم محافظت هوشمند در برابر اضافه دما و جریان، با استفاده از سنسورهای پیشرفته، عملکرد ایمن دستگاه را تضمین می کند. قابلیت کار با انواع الکترود و تشخیص خودکار ولتاژ ورودی، انعطاف پذیری بالایی در شرایط مختلف کاری ایجاد می کند.
نظرات
۲ دیدگاهثبت نظر جدید
نشانی ایمیل شما منتشر نخواهد شد. بخشهای موردنیاز علامتگذاری شدهاند *
- سسعید۱۲ مهر ۱۴۰۴
سلام مدرک جوشکاری میدید آخرش؟
پشتیبان آموزشی۱۵ مهر ۱۴۰۴سلام وقت بخیر برای دریافت مدرک فنی و حرفه ای باید در آزمون شرکت کنید. برای شرکت در آزمون آموزشگاه باید شمارو معرفی و تایید کنه که شما آموزش دیده اید. بنابراین بعد از اتمام دوره شما برای شرکت در آزمون و دریافت مدرک معرفی خواهید شد.